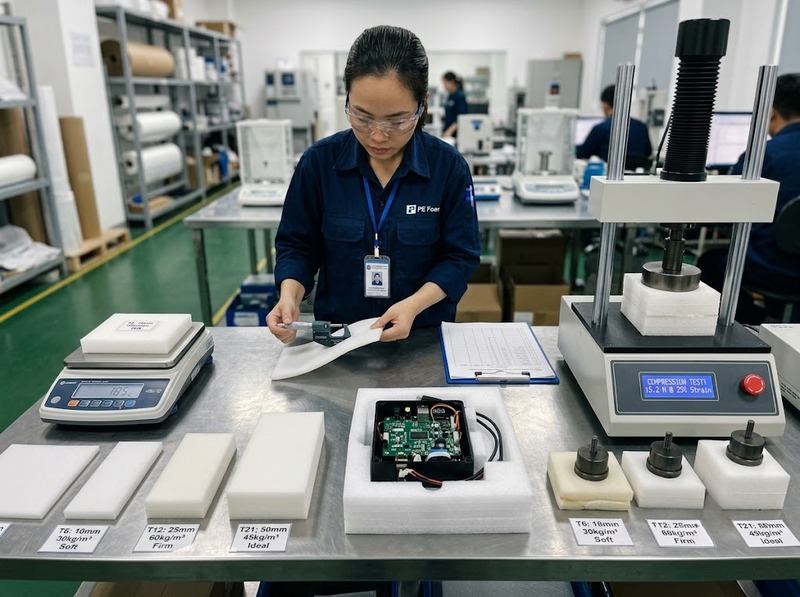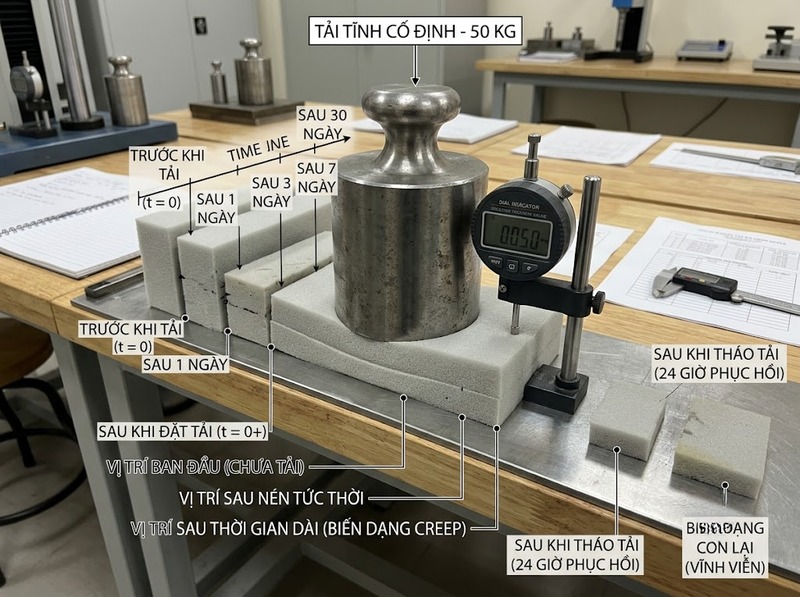


Gia công mút PE Foam theo yêu cầu gồm những hình thức nào?
- Các hình thức gia công mút PE Foam thường được chia như thế nào?
- Cắt, xẻ PE Foam theo kích thước và quy cách
- Bế, dập PE Foam theo khuôn
- Gia công CNC hoặc waterjet cho biên dạng và hốc phức tạp
- Ghép lớp, bồi keo và cán thêm vật liệu lên PE Foam
- Gia công tổ hợp thành khay, insert, túi hoặc chi tiết hoàn chỉnh
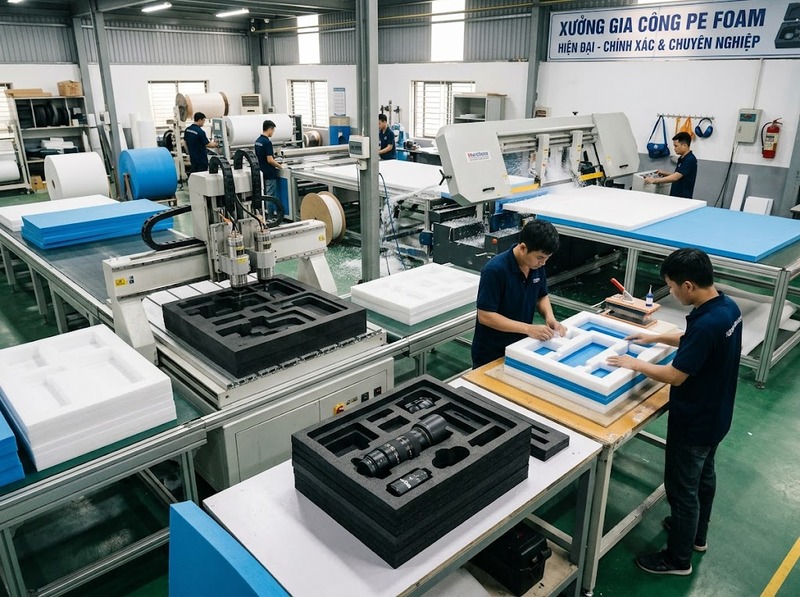
Một sản phẩm thực tế cũng có thể đi qua nhiều công đoạn. Ví dụ, một khay chèn có thể được cắt phôi, CNC tạo hốc rồi ghép thêm lớp đáy; vì vậy “hình thức gia công” nên được hiểu là nhóm công đoạn chính tạo nên hình dạng và cấu trúc thành phẩm.
Các hình thức gia công mút PE Foam thường được chia như thế nào?
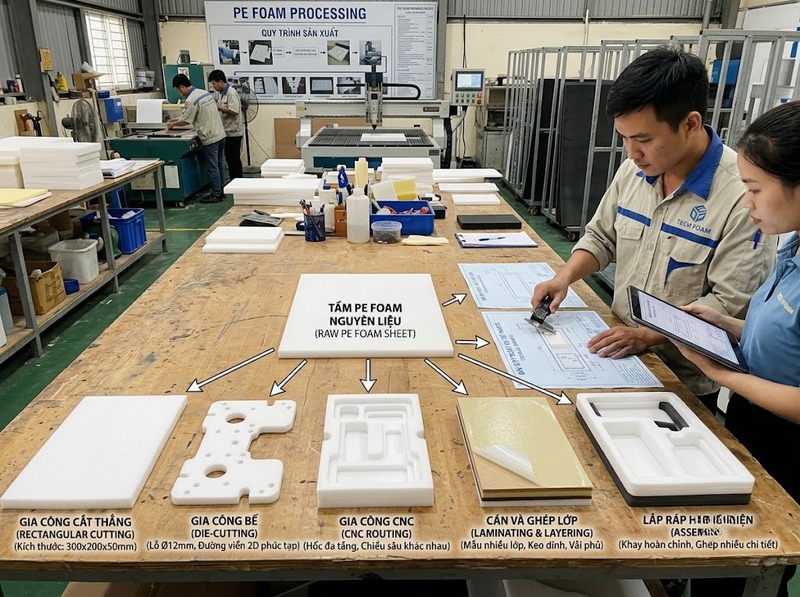
Nếu phân loại theo cách vật liệu được chuyển đổi, gia công mút PE Foam theo yêu cầu thường có thể gom thành năm nhóm chính:
· Cắt, xẻ theo kích thước và quy cách
· Bế, dập theo khuôn hoặc biên dạng 2D
· Gia công CNC hoặc waterjet cho chi tiết phức tạp
· Ghép lớp, bồi keo hoặc cán thêm vật liệu
· Gia công tổ hợp để tạo khay, insert, túi, nẹp hoặc chi tiết hoàn chỉnh
Năm nhóm này không phải một hệ thống tiêu chuẩn bắt buộc. Tên gọi có thể khác giữa các đơn vị gia công, và ranh giới giữa các nhóm cũng có thể giao nhau khi một sản phẩm cần nhiều công đoạn. Điều quan trọng là xác định yêu cầu đầu ra: hình dạng đơn giản hay phức tạp, có cần hốc sâu hay không, có cần nhiều lớp hay lớp keo dính, và mức dung sai nào phải kiểm soát.
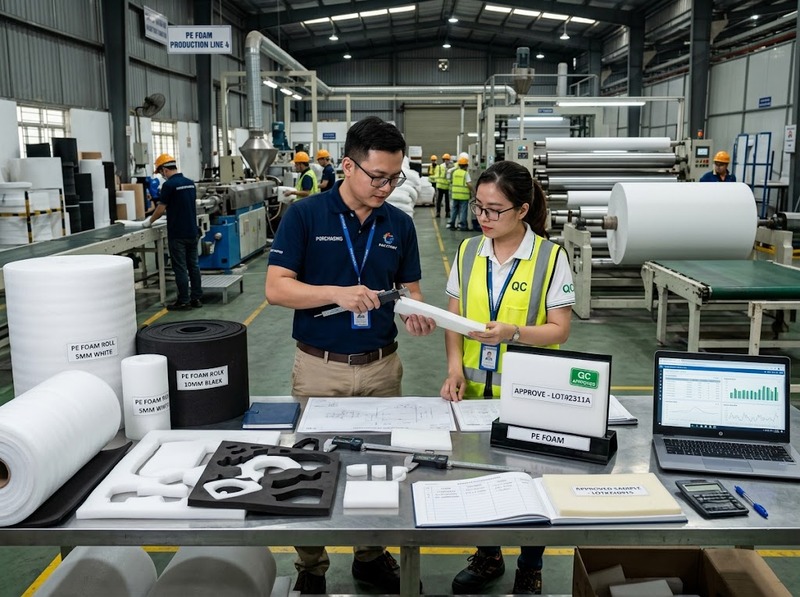
Không nên mặc định một mức dung sai chung cho mọi loại PE Foam vì độ nén của vật liệu, chiều dày phôi và phương pháp gia công đều ảnh hưởng đến kích thước thực tế. Dung sai và cách đo nên được chốt theo bản vẽ hoặc mẫu duyệt để tránh cùng một chi tiết nhưng được kiểm tra theo hai cách khác nhau.
Cắt, xẻ PE Foam theo kích thước và quy cách
Cắt và xẻ là hình thức cơ bản nhất, dùng để chuyển cuộn, tấm hoặc khối PE Foam thành phôi có chiều dài, chiều rộng hoặc độ dày theo yêu cầu. Với chi tiết dạng thanh, tấm lót, miếng chèn phẳng hoặc lớp phân cách, đây thường là công đoạn đủ để tạo thành phẩm mà không cần làm khuôn.
Cơ chế của nhóm này là tạo đường cắt thẳng hoặc chia vật liệu theo khổ. Tùy loại máy, xưởng có thể xẻ cuộn thành khổ nhỏ, cắt tấm theo chiều dài–rộng hoặc tách khối thành các lớp mỏng hơn. Ưu điểm của cách này là quy trình đơn giản, phù hợp cả đơn hàng cần nhiều kích thước khác nhau và không phát sinh khuôn bế riêng.
Giới hạn nằm ở hình học. Cắt/xẻ phù hợp nhất với biên dạng đơn giản; khi chi tiết có nhiều lỗ, đường cong, góc lõm hoặc hốc theo hình sản phẩm thì phải chuyển sang bế, CNC hoặc công nghệ cắt định hình khác. Với foam dày và mềm, cũng cần quy định cách đo kích thước để tránh sai khác do vật liệu bị ép trong lúc kiểm tra.
Bế, dập PE Foam theo khuôn
Bế hoặc dập dùng khuôn có biên dạng cố định để cắt PE Foam thành các chi tiết lặp lại. Hình thức này phù hợp với gioăng, miếng đệm, vòng chèn, tấm có lỗ hoặc chi tiết 2D cần sản xuất số lượng ổn định.
Cơ chế chính là ép khuôn cắt xuyên qua vật liệu theo một biên dạng đã định. Khi phôi có lớp keo, quy trình còn có thể được thiết kế để chỉ cắt lớp foam mà giữ lại lớp đế bảo vệ, tùy cấu trúc vật liệu và thiết bị. Vì hình dạng được tạo bởi khuôn, bế có lợi thế về tính lặp lại khi cùng một mẫu được sản xuất nhiều lần.
Đổi lại, khuôn tạo ra chi phí và thời gian chuẩn bị ban đầu. Với mẫu thử ít sản phẩm hoặc thiết kế còn thay đổi liên tục, việc làm khuôn sớm có thể không kinh tế bằng CNC hay các phương pháp không cần khuôn. Bế cũng chủ yếu xử lý biên dạng theo mặt phẳng; nếu cần tạo hốc với nhiều cao độ khác nhau bên trong một tấm foam, CNC thường phù hợp hơn.
Gia công CNC hoặc waterjet cho biên dạng và hốc phức tạp
CNC và waterjet được dùng khi chi tiết cần hình dạng khó thực hiện bằng cắt thẳng hoặc bế thông thường. Hai công nghệ này cùng dựa trên dữ liệu hình học nhưng tạo hình theo cơ chế khác nhau, nên phù hợp với các bài toán khác nhau.
CNC routing sử dụng dao điều khiển bằng chương trình để cắt hoặc khoét foam theo quỹ đạo. Điểm mạnh của CNC là có thể tạo hốc không xuyên hết chiều dày, tạo nhiều cao độ hoặc làm insert ôm theo hình sản phẩm. Đây là lựa chọn hữu ích cho hộp dụng cụ, thiết bị đo, linh kiện có hình dạng phức tạp hoặc mẫu cần thay đổi nhanh mà không muốn làm khuôn mới.
Waterjet dùng tia nước áp lực cao để cắt xuyên vật liệu theo biên dạng 2D. Vì quá trình không dựa vào nhiệt để làm chảy đường cắt, nó có thể phù hợp với các chi tiết cần đường biên phức tạp và nhiều góc nhỏ. Khả năng cắt vẫn phụ thuộc chiều dày, tỷ trọng foam, thiết bị và yêu cầu bề mặt sau gia công; nước còn bám và độ sạch của chi tiết cũng cần được kiểm soát theo tiêu chí thành phẩm.
Không nên xem CNC hoặc waterjet mặc nhiên “chính xác hơn” trong mọi trường hợp. Dung sai khả thi còn phụ thuộc kích thước chi tiết, độ nén của foam, dao hoặc đầu cắt, cách gá và tiêu chí kiểm tra; công nghệ chỉ nên được chọn sau khi xác định mức dung sai thực sự cần thiết.
Ghép lớp, bồi keo và cán thêm vật liệu lên PE Foam
Một số yêu cầu không chỉ thay đổi hình dạng mà còn thay đổi cấu trúc của PE Foam. Khi cần tăng chiều dày, tạo nhiều lớp màu, thêm lớp dính hoặc kết hợp foam với màng, vải hay vật liệu bề mặt, xưởng có thể dùng ghép lớp, bồi keo, cán keo hoặc cán phủ.
Ghép nhiều lớp giúp tạo chiều dày hoặc cấu trúc mà một tấm nguyên liệu đơn không đáp ứng. Các lớp có thể được liên kết bằng keo hoặc bằng phương pháp nhiệt nếu vật liệu và quy trình cho phép. Với chi tiết cần dán trực tiếp lên sản phẩm, lớp keo một mặt hoặc hai mặt có thể được bồi trước rồi mới bế hoặc cắt định hình.
Nhóm này thường đi kèm một công đoạn tạo hình khác chứ không thay thế hoàn toàn việc cắt. Chẳng hạn, tấm foam có thể được ghép hai lớp trước, sau đó CNC tạo hốc; hoặc foam được bồi keo rồi bế thành miếng đệm tự dính. Vì độ bám dính phụ thuộc bề mặt, loại keo, áp lực và điều kiện sử dụng, mẫu thử thực tế quan trọng hơn việc chỉ chọn “keo mạnh” theo mô tả chung.
Gia công tổ hợp thành khay, insert, túi hoặc chi tiết hoàn chỉnh
Ở nhiều đơn hàng, khách hàng không đặt một công đoạn đơn lẻ mà đặt thành phẩm theo mẫu. Khi đó, gia công tổ hợp là hình thức kết hợp hai hoặc nhiều kỹ thuật ở trên để tạo một chi tiết có thể đưa vào sử dụng ngay.
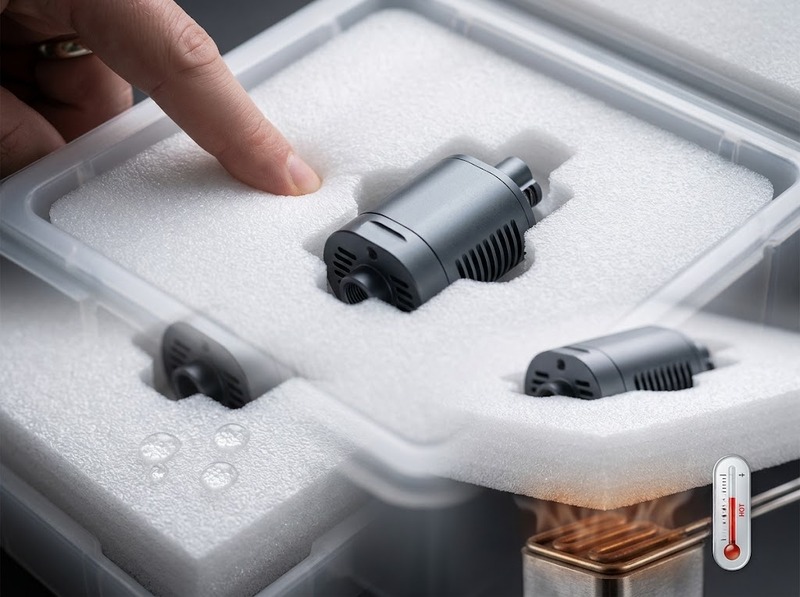
Một khay insert có thể bắt đầu từ tấm PE Foam, được cắt phôi, khoét hốc bằng CNC rồi ghép lớp đáy. Một miếng đệm tự dính có thể cần bồi keo trước khi bế. Túi hoặc nẹp bảo vệ có thể cần cắt vật liệu, tạo hình rồi liên kết mép theo cấu trúc thiết kế. Giá trị của gia công tổ hợp nằm ở việc đồng bộ các công đoạn theo một chuẩn kích thước thay vì để từng bước được thực hiện tách rời.
Để chọn đúng hình thức, hồ sơ đặt gia công nên mô tả đầu ra thay vì chỉ ghi tên công nghệ. Bản vẽ hoặc mẫu cần thể hiện kích thước tổng thể, chiều dày, vị trí lỗ hoặc hốc, yêu cầu xuyên cắt hay khoét một phần, có hay không lớp keo hoặc lớp ghép, số lượng và tiêu chí nghiệm thu. Khi các thông số này rõ ràng, xưởng mới có cơ sở quyết định nên cắt, bế, CNC, waterjet, ghép lớp hay kết hợp nhiều công đoạn.
Gia công mút xốp PE Foam theo yêu cầu thường có thể chia thành năm nhóm chính: cắt/xẻ, bế/dập, CNC hoặc waterjet, ghép–bồi–cán và gia công tổ hợp. Sự khác nhau giữa các nhóm nằm ở cách tạo hình, khả năng xử lý biên dạng, nhu cầu làm khuôn và cấu trúc thành phẩm. Vì một sản phẩm có thể đi qua nhiều công đoạn, cách chọn phù hợp nhất là bắt đầu từ bản vẽ, mẫu và tiêu chí nghiệm thu, sau đó mới xác định công nghệ gia công.