

Công nghệ extrusion foaming tạo PE Foam như thế nào?
- Extrusion foaming tạo PE Foam qua những giai đoạn nào?
- PE và blowing agent được hòa trộn dưới áp suất ra sao?
- Giảm áp tại die tạo mầm và làm cell phát triển thế nào?
- Vì sao melt strength và làm nguội quyết định độ ổn định?
- Blowing agent và nucleating agent đóng vai trò gì?
- Thông số nào quyết định mật độ và cấu trúc PE Foam?
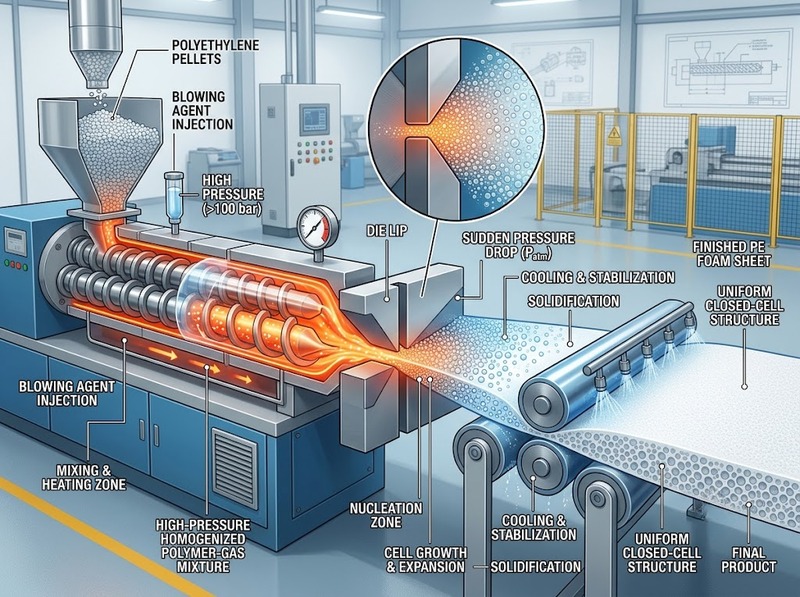
Extrusion foaming tạo PE Foam qua những giai đoạn nào?
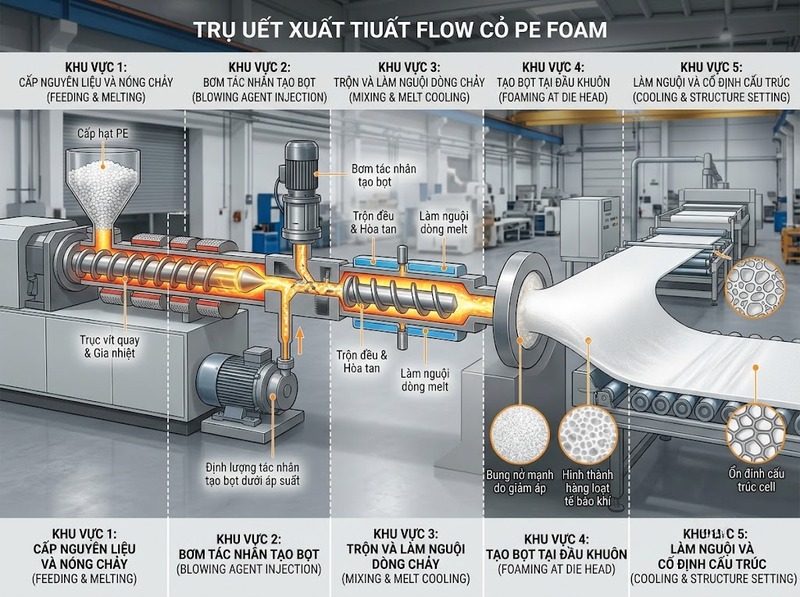
Về cơ chế, quá trình có thể hình dung thành năm giai đoạn liên tục:
1. Làm nóng chảy PE: Hạt polyethylene được gia nhiệt và chịu shear trong extruder để tạo pha nóng chảy liên tục
2. Đưa blowing agent vào hệ: Tác nhân tạo khí được cấp trực tiếp dưới dạng khí/lỏng đối với physical blowing agent hoặc có mặt trong compound nếu sử dụng chemical blowing agent
3. Phân tán, hòa tan và điều chỉnh nhiệt độ: Blowing agent được phân tán vào PE dưới áp suất đủ cao; ở nhiều hệ thống melt còn được làm nguội trước die để tăng melt strength
4. Giảm áp và tạo tế bào: Khi polymer–gas đi qua die, áp suất giảm nhanh khiến hệ trở nên supersaturated, hình thành các mầm khí và làm chúng phát triển
5. Ổn định cấu trúc: Foam ra khỏi die tiếp tục nở nhưng đồng thời nguội đi; độ nhớt tăng và PE kết tinh dần để giữ thành tế bào trước khi chúng coalescence hoặc collapse
Đó cũng là lý do dây chuyền foam extrusion có thể sử dụng extruder đơn với các vùng chức năng khác nhau hoặc cấu hình tandem: một phần tập trung vào melting, mixing và hòa tan blowing agent, phần sau ưu tiên cooling và kiểm soát trạng thái melt trước khi tạo bọt. Cấu hình thiết bị có thể khác nhau, nhưng chuỗi vật lý “melt → gas dissolution → cooling → depressurization → nucleation/growth → stabilization” vẫn là nền tảng của quá trình.
PE và blowing agent được hòa trộn dưới áp suất ra sao?
Trước khi hình thành foam, mục tiêu quan trọng là tạo được hệ PE–blowing agent đủ đồng nhất. Với physical blowing agent, khí hoặc chất lỏng dễ bay hơi được định lượng vào polymer nóng chảy trong vùng đang có áp suất cao. Áp suất này không chỉ có tác dụng đẩy vật liệu về phía die mà còn giúp blowing agent duy trì trạng thái hòa tan hoặc phân tán ở quy mô rất nhỏ trong melt.
Nếu áp suất giảm quá sớm hoặc blowing agent không hòa tan hoàn toàn, khí có thể tách pha ngay trong barrel. Khi đó quá trình tạo bọt bắt đầu sai vị trí, dẫn đến cell thô, phân bố cell không đồng đều, dao động lưu lượng hoặc lỗi bề mặt. Vì vậy physical foaming thường cần hệ thống định lượng blowing agent có khả năng làm việc ở áp suất cao.
Blowing agent hòa tan còn làm thay đổi rheology của PE. CO₂ chẳng hạn có thể đóng vai trò như một chất hóa dẻo tạm thời, làm giảm độ nhớt của polymer–gas solution. Điều này hỗ trợ mixing nhưng đồng thời tạo một trade-off: melt quá mềm sẽ khó giữ thành tế bào sau khi expansion bắt đầu. Vì thế sau khi hòa tan khí, nhiệt độ thường phải được điều chỉnh về vùng thích hợp cho foaming thay vì đơn giản giữ polymer càng nóng càng tốt.
Giảm áp tại die tạo mầm và làm cell phát triển thế nào?
Khi hỗn hợp PE–gas còn ở áp suất cao, blowing agent có thể tồn tại trong melt mà chưa tạo thành các bubble lớn. Tại die, áp suất giảm mạnh làm độ hòa tan cân bằng của khí giảm xuống. Melt trở thành hệ supersaturated và xuất hiện động lực nhiệt động để khí tách khỏi polymer.
Bước đầu tiên là cell nucleation. Các mầm khí có thể hình thành đồng nhất trong melt, nhưng trong thực tế heterogeneous nucleation thường rất quan trọng vì bề mặt của talc, filler hoặc các vùng không đồng nhất có thể giảm rào cản tạo mầm. Pressure drop và pressure-drop rate cũng ảnh hưởng mạnh đến số lượng mầm được hình thành.
Sau nucleation là cell growth. Blowing agent còn hòa tan trong PE khuếch tán về các mầm khí, khiến chúng tăng kích thước. Nếu hệ tạo được nhiều mầm và giữ chúng tách biệt, foam có thể có cell nhỏ và tương đối đồng đều. Ngược lại, ít mầm nhưng lượng khí lớn sẽ khiến khí tập trung vào số lượng cell thấp hơn, dễ tạo cell lớn.
Đây cũng là lý do “tăng blowing agent” không đồng nghĩa với “foam tốt hơn”. Quá nhiều khí có thể tăng expansion nhưng đồng thời làm giảm viscosity, đẩy nhanh cell growth và làm tăng khả năng các cell nối với nhau hoặc vỡ thành tế bào. Các tổng quan gần đây mô tả đây là một trade-off cơ bản giữa cell refinement, expansion và khả năng giữ ổn định cấu trúc.
Một mốc kỹ thuật giúp hình dung quy mô là microcellular foam: một nghiên cứu về LDPE sử dụng định nghĩa cell density lớn hơn (10^9) cell/cm³ với kích thước cell ở bậc khoảng 10 µm. Đây là tiêu chí cho microcellular foam trong nghiên cứu đó, không phải yêu cầu bắt buộc đối với mọi sản phẩm PE Foam thương mại.
Vì sao melt strength và làm nguội quyết định độ ổn định?
Tạo được bubble chưa có nghĩa là đã tạo được PE Foam ổn định. Trong lúc cell tăng thể tích, thành polymer giữa các cell ngày càng mỏng. Melt phải đủ mềm để cho phép expansion nhưng đồng thời đủ bền để thành cell không bị kéo rách, coalescence hoặc collapse.
Nhiệt độ vì thế có tác động hai chiều. Nhiệt độ cao làm giảm viscosity và hỗ trợ biến dạng, nhưng nếu quá cao thì melt strength thấp, khí dễ thoát và thành cell khó duy trì. Hạ nhiệt độ trước hoặc tại die giúp melt có khả năng giữ cell tốt hơn, nhưng hạ quá mức lại làm áp suất tăng, hạn chế expansion hoặc khiến polymer đông cứng trước khi cell đạt kích thước mong muốn.
Đối với PE là polymer bán kết tinh, crystallization còn tham gia quá trình ổn định cell. Một nghiên cứu LDPE/CO₂ cho thấy trong hệ thử nghiệm cụ thể, tinh thể ở mức vừa phải có thể hỗ trợ nucleation và tăng melt strength, trong khi khi relative crystallinity vượt khoảng 50%, crystal bắt đầu hạn chế đáng kể sự phát triển của bubble. Ngưỡng này là kết quả của hệ vật liệu và điều kiện nghiên cứu cụ thể, không nên xem là setpoint chung cho mọi dây chuyền PE Foam.
Sau khi foam rời die, cooling tiếp tục tăng modulus của PE và “khóa” hình học tế bào. Nếu bước này diễn ra không phù hợp, sản phẩm có thể tiếp tục co, biến dạng hoặc thay đổi kích thước do chênh lệch giữa tốc độ blowing agent khuếch tán ra ngoài và tốc độ không khí khuếch tán vào trong.
Blowing agent và nucleating agent đóng vai trò gì?
Physical blowing agent
Physical blowing agent không cần phản ứng hóa học để sinh khí. CO₂, N₂ và các hydrocarbon dễ bay hơi là những ví dụ thường gặp trong polymer foaming. Chúng được đưa vào polymer và tạo pha khí khi điều kiện áp suất, nhiệt độ hoặc độ hòa tan thay đổi.
Trong sản xuất LDPE foam, isobutane đã được sử dụng rộng rãi nhờ khả năng tạo expansion tốt, nhưng tính dễ cháy tạo yêu cầu an toàn công nghệ tương ứng. CO₂ hấp dẫn vì không cháy và có thể sử dụng ở trạng thái nén hoặc siêu tới hạn, nhưng PE foam thổi bằng CO₂ có thể gặp vấn đề dimensional shrinkage do CO₂ khuếch tán qua LDPE nhanh. Một nghiên cứu báo cáo hệ số permeability của CO₂ trong LDPE khoảng (1,8 \times 10^{-9}), so với khoảng (1,7 \times 10^{-10}) của không khí theo cùng hệ đơn vị đo — chênh lệch xấp xỉ một bậc độ lớn.
Riêng thuật ngữ supercritical CO₂ có điều kiện vật lý cụ thể: CO₂ phải ở trên nhiệt độ tới hạn khoảng 31°C và áp suất tới hạn khoảng 7,38 MPa. Tuy nhiên extrusion foaming không đồng nghĩa bắt buộc phải sử dụng supercritical CO₂; PE có thể được tạo bọt bằng nhiều physical hoặc chemical blowing agent khác nhau.
Chemical blowing agent
Chemical blowing agent tạo khí thông qua phản ứng hoặc phân hủy nhiệt trong quá trình gia công. Việc cấp vật liệu thường đơn giản hơn so với hệ bơm khí áp suất cao, nhưng nhiệt độ phân hủy phải tương thích với processing window của PE.
Điểm cần kiểm soát là thời điểm sinh khí. Nếu tác nhân phân hủy quá sớm, khí có thể thoát hoặc tạo bọt trước vùng mong muốn; nếu phân hủy không đầy đủ, lượng khí hữu dụng giảm và sản phẩm có thể chứa phần dư từ blowing agent.
Nucleating agent không phải blowing agent
Nucleating agent như talc chủ yếu cung cấp các vị trí thuận lợi để bubble bắt đầu hình thành. Nó không nhất thiết là nguồn khí. Khi số lượng vị trí nucleation tăng, cùng một lượng blowing agent có thể được phân bổ vào nhiều cell hơn, từ đó hỗ trợ giảm kích thước cell và tăng cell density.
Vì thế blowing agent chủ yếu quyết định nguồn và lượng pha khí, còn nucleating agent chủ yếu kiểm soát cách pha khí bắt đầu phân bố thành các cell. Nhầm hai chức năng này dễ dẫn tới cách tối ưu formulation sai hướng.
Thông số nào quyết định mật độ và cấu trúc PE Foam?
Không có một setpoint duy nhất tạo ra mọi PE Foam. Người vận hành thực tế phải cân bằng một nhóm biến có quan hệ chặt với nhau.
Nhiệt độ melt và die quyết định viscosity, gas diffusivity và melt strength. Tăng nhiệt độ có thể giúp flow và expansion nhưng làm thành cell yếu hơn; giảm nhiệt độ giúp giữ cell nhưng làm tăng áp suất và có thể hạn chế expansion.
Áp suất trước die và tốc độ giảm áp quyết định blowing agent có được giữ trong melt trước khi foaming hay không và mức độ mạnh của nucleation khi material đi qua die. Pressure drop nhanh thường thuận lợi cho mật độ mầm cao hơn, nhưng hiệu quả còn phụ thuộc polymer, blowing agent và die geometry.
Hàm lượng blowing agent ảnh hưởng trực tiếp lượng khí có thể tham gia expansion. Thiếu khí làm expansion thấp; quá nhiều khí có thể plasticize melt quá mạnh, thúc đẩy coalescence hoặc làm tăng lượng khí mất khỏi foam.
Nucleating agent và tính đồng nhất của formulation ảnh hưởng số lượng và phân bố mầm. Screw speed, throughput, mixing và residence time lại quyết định liệu blowing agent có đủ thời gian phân tán, hòa tan và đạt trạng thái ổn định trước die hay không. Thử nghiệm extrusion LDPE với CO₂ cũng cho thấy throughput, nhiệt độ nguyên liệu và blowing-agent concentration là các biến có ảnh hưởng rõ đến hiệu quả quá trình.
Die geometry và cooling hoàn thiện phần còn lại của hệ thống. Die tạo pressure profile, shear và elongational flow trước khi melt thoát ra ngoài; hệ cooling sau đó phải cố định cấu trúc trước khi các cell mất ổn định.
Các giá trị vận hành vì vậy phải được đọc theo formulation cụ thể. Trong một bộ thử nghiệm extrusion HDPE dùng isobutane, chẳng hạn, die temperature nằm khoảng 127–133°C, die pressure khoảng 22–53 bar và hàm lượng isobutane khoảng 1,7–2,4% khối lượng; foam thu được có khối lượng riêng khoảng 129–275 kg/m³ tùy grade và formulation. Đây là dữ liệu của một hệ HDPE cụ thể, không phải recipe chung cho LDPE, LLDPE hay mọi PE Foam.
Ý nghĩa thực tế là extrusion foaming phải được tối ưu như một hệ thống liên kết. Điều chỉnh một biến — chẳng hạn giảm die temperature — đồng thời làm thay đổi viscosity, pressure, pressure-drop profile, cell growth và khả năng giữ khí. Vì vậy kiểm soát PE Foam hiệu quả không dựa trên một thông số riêng lẻ mà dựa trên việc giữ đúng trạng thái polymer–gas trước die, tạo nucleation đúng thời điểm và ổn định cell đủ nhanh sau expansion.
Extrusion foaming tạo PE Foam bằng cách chuyển PE nóng chảy thành một hệ polymer–blowing agent ổn định dưới áp suất, sau đó dùng sự giảm áp tại die để tạo supersaturation, nucleation và cell growth. Foam chỉ được giữ lại khi melt strength, nhiệt độ, crystallization và cooling đủ phù hợp để thành cell ổn định trước khi khí thoát hoặc các cell hợp nhất.
Do đó, bản chất của công nghệ không nằm ở việc “đưa càng nhiều khí càng tốt”, mà ở khả năng kiểm soát đúng chuỗi hòa tan khí → tạo mầm → phát triển cell → ổn định cấu trúc. Nhiệt độ, áp suất, blowing agent, nucleating agent, rheology của PE và thiết kế die phải được cân bằng theo từng grade vật liệu và cấu trúc PE Foam cần sản xuất.