Màng PE cast và blown khác nhau thế nào?
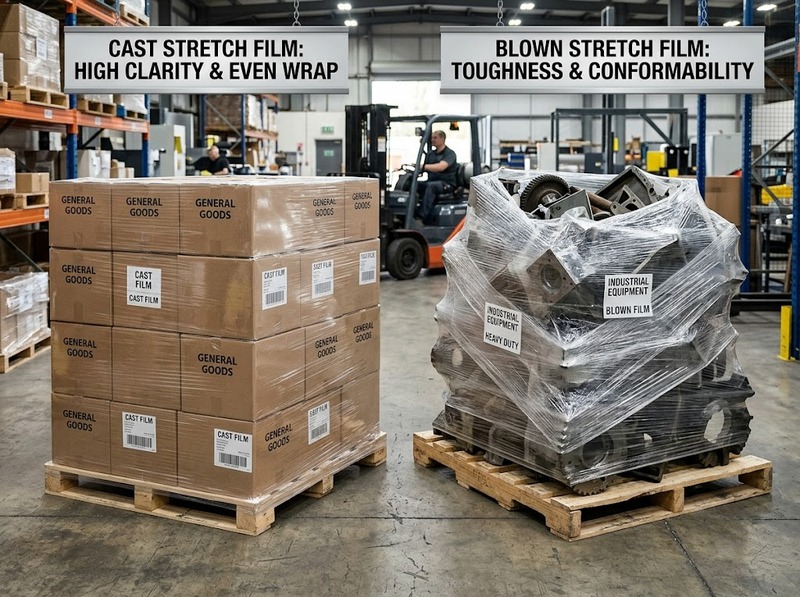
Cast film đi qua khuôn phẳng rồi được làm nguội nhanh trên trục lạnh. Quá trình này tạo xu hướng màng có độ trong cao, độ dày đồng đều, kéo ra khỏi cuộn êm và dễ kiểm soát trên máy quấn. Blown film đi qua khuôn vòng, được thổi thành một ống màng rồi làm nguội bằng không khí. Cách tạo màng này tạo định hướng vật liệu theo nhiều hướng hơn, vì vậy blown thường được ưu tiên khi cần độ dai, khả năng chống thủng và duy trì lực ôm trên những pallet khó quấn.
Tuy nhiên, cast không đồng nghĩa với yếu và blown không mặc định mạnh hơn trong mọi trường hợp. Công thức nhựa, số lớp, độ dày, mức pre-stretch, thiết kế lớp cling và công nghệ sản xuất có thể khiến hai sản phẩm cùng nhóm cast hoặc blown khác nhau đáng kể về hiệu năng.
Khác biệt bắt đầu từ quy trình tạo màng
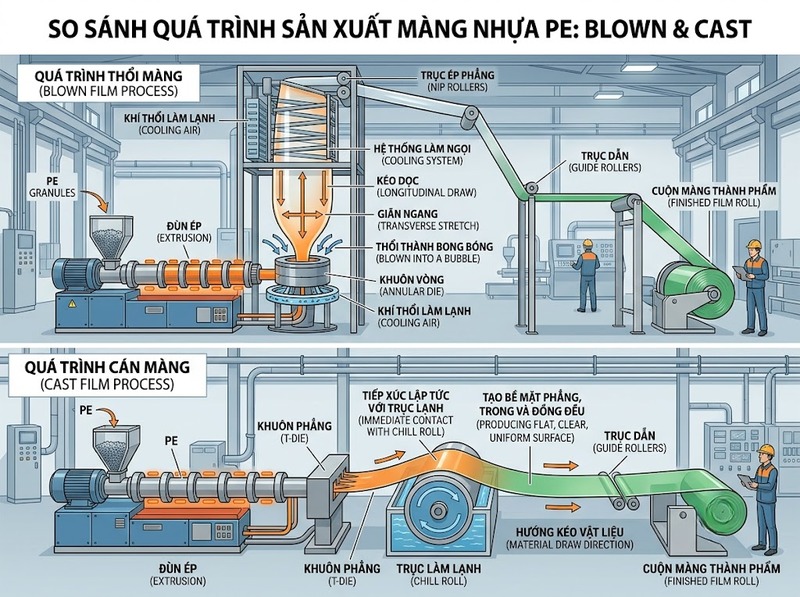
Ở quy trình cast, nhựa PE được nung chảy, ép qua một đầu khuôn dạng khe phẳng rồi trải thành màng trên trục làm lạnh. Màng được làm nguội rất nhanh và được kéo theo hướng chạy máy trước khi cuộn lại. Bề mặt hình thành trên hệ thống trục có độ ổn định cao, nhờ đó cast film thường đạt độ phẳng, độ trong và khả năng kiểm soát độ dày tốt.
Đây cũng là lý do cast stretch film thường chạy ổn định trên các máy quấn tốc độ cao. Khi độ dày và lực kéo của màng ít biến động, hệ thống pre-stretch dễ duy trì điều kiện làm việc nhất quán hơn, đồng thời giảm khả năng xuất hiện những thay đổi đột ngột về lực khi cuộn màng được tháo ra.
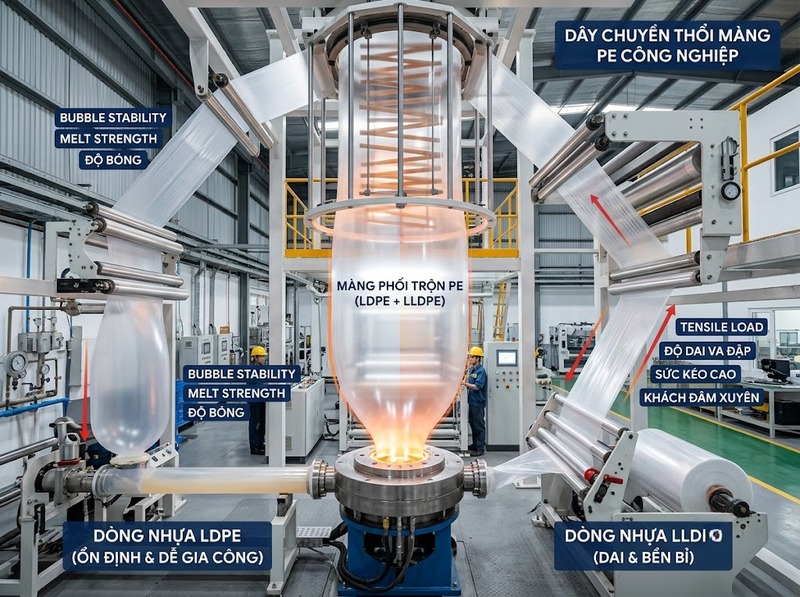
Blown film sử dụng một cơ chế khác. Nhựa nóng chảy đi qua khuôn hình vòng để tạo thành ống, sau đó không khí được đưa vào bên trong làm ống màng phồng lên thành một “bubble”. Bubble vừa được kéo theo chiều máy vừa giãn theo chiều ngang trước khi được làm nguội, ép phẳng và cuộn lại.
Sự kéo theo hai phương giúp tính chất cơ học của blown film có xu hướng cân bằng hơn giữa chiều máy và chiều ngang. Trong quấn pallet, điều này có giá trị khi màng phải biến dạng quanh góc hộp, cạnh nhô hoặc hình dạng không đều mà không được phép phát triển nhanh một vết rách.
Vì vậy, quy trình sản xuất tạo ra xu hướng tính chất, chứ không phải một quy luật tuyệt đối về chất lượng. Một cast film nhiều lớp sử dụng resin hiệu năng cao vẫn có thể đạt khả năng chống thủng và giữ tải rất tốt; ngược lại, một blown film không phù hợp với máy hoặc được sử dụng sai mức kéo vẫn có thể cho kết quả quấn kém.
Cast và blown khác nhau ở những tính chất nào?
Các đặc tính dưới đây nên được hiểu là xu hướng thường gặp khi so sánh hai công nghệ ở điều kiện tương đương. Không nên dùng bảng này để kết luận về hai cuộn màng cụ thể nếu chúng khác nhau đáng kể về độ dày, công thức hoặc cấp hiệu năng.
|
Tiêu chí |
Cast stretch film |
Blown stretch film |
|
Cách tạo màng |
Khuôn phẳng, làm nguội nhanh trên trục lạnh |
Khuôn vòng, thổi thành bubble và làm nguội bằng không khí |
|
Độ trong |
Thường cao hơn, dễ quan sát hàng và mã nhãn |
Thường có độ haze cao hơn |
|
Độ đồng đều độ dày |
Thường kiểm soát tốt |
Có thể biến động nhiều hơn theo chu vi bubble |
|
Cảm giác khi kéo |
Mượt và tương đối dễ kiểm soát |
Thường cần lực kéo lớn hơn |
|
Khả năng pre-stretch |
Phù hợp với các hệ thống pre-stretch cao khi đúng cấp màng |
Phụ thuộc cấp màng; không nên mặc định cao hoặc thấp hơn cast |
|
Chống thủng |
Tốt đến rất cao tùy cấu trúc màng |
Thường nổi bật trên tải có góc cạnh hoặc hình dạng khó |
|
Kháng phát triển vết rách |
Phụ thuộc công thức và hướng tác động |
Thường có độ dai đa hướng tốt |
|
Duy trì lực ôm tải |
Tốt khi chọn đúng cấp và mức kéo |
Thường được ưu tiên khi cần lực giữ mạnh và độ hồi cao |
|
Độ ồn khi tháo cuộn |
Thường êm hơn |
Thường ồn hơn, nhưng có sản phẩm được thiết kế để giảm tiếng ồn |
|
Cling |
Có thể thiết kế một mặt hoặc hai mặt |
Có thể đạt mức cling cao; vẫn phụ thuộc công thức |
|
Loại pallet điển hình |
Tải ổn định, hình dạng đều, dây chuyền tốc độ cao |
Tải nặng, không đều, nhiều cạnh hoặc nguy cơ thủng cao |
Một điểm cần lưu ý là cling không phải đặc tính được quyết định hoàn toàn bởi cast hay blown. Khả năng màng bám vào chính nó còn phụ thuộc lớp vật liệu bề mặt, phụ gia và cấu trúc một mặt hoặc hai mặt cling. Vì vậy, không nên chọn blown chỉ vì cần “dính hơn” nếu một loại cast cụ thể đã được thiết kế đúng mức cling cho ứng dụng.
Tương tự, “độ bền” không phải một thông số đơn lẻ. Trong màng quấn, cần phân biệt độ bền kéo, độ giãn, chống thủng, kháng rách, lực sau khi kéo và khả năng duy trì ứng suất. Một loại màng có thể rất dễ kéo dài nhưng chưa chắc tạo lực giữ tải lớn hơn.
Khác biệt đó tác động ra sao khi quấn pallet?
Mục đích cuối cùng của stretch film không phải kéo màng càng dài càng tốt, mà là tạo đủ lực chứa tải mà không làm màng thủng, rách hoặc gây biến dạng hàng hóa.
Pre-stretch chỉ cho biết màng đã được kéo dài bao nhiêu trước khi áp lên pallet. Chẳng hạn, pre-stretch 200% có nghĩa là 1 m màng ban đầu được kéo thêm 2 m, tạo ra khoảng 3 m màng sau khi kéo. Con số này giúp đánh giá mức sử dụng vật liệu, nhưng không trực tiếp cho biết pallet được giữ chắc đến mức nào.
Lực giữ thực tế còn phụ thuộc vào lực màng khi áp lên tải, khả năng hồi của vật liệu, số vòng quấn, độ chồng mép và vị trí phân bố màng từ chân đến đỉnh pallet. Hai loại film cùng đạt một mức pre-stretch vẫn có thể tạo lực chứa tải khác nhau.
Với tải có bề mặt phẳng và ổn định, ưu thế về độ đồng đều và khả năng kéo mượt của cast giúp người vận hành hoặc máy quấn duy trì chu kỳ lặp lại tương đối dễ dàng. Điều này đặc biệt hữu ích khi dây chuyền yêu cầu tốc độ, ít đứt màng và lượng film trên mỗi pallet ổn định.
Khi pallet có nhiều góc nhọn, sản phẩm nhô ra hoặc hình dạng thay đổi, chống thủng trở thành yếu tố quan trọng hơn. Blown film thường có lợi thế trong điều kiện này vì cấu trúc màng có xu hướng chịu biến dạng đa hướng tốt hơn. Nếu một điểm trên pallet tập trung ứng suất, màng cần đủ khả năng biến dạng quanh điểm đó mà không chuyển nhanh từ một lỗ thủng nhỏ thành vết rách lớn.
Duy trì ứng suất cũng cần được xem riêng. Màng sau khi quấn luôn có xu hướng hồi lại. Khả năng duy trì phần lực này theo thời gian ảnh hưởng trực tiếp đến việc pallet còn được ôm chặt sau khi lưu kho, bốc dỡ hoặc vận chuyển. Vì vậy, với tải nặng hoặc dễ dịch chuyển, chỉ nhìn vào độ giãn cực đại của film là chưa đủ.
Khi nào cast stretch film phù hợp hơn?
Cast stretch film thường là lựa chọn hợp lý khi pallet có hình dạng tương đối đồng đều và quá trình quấn ưu tiên tính ổn định, khả năng quan sát hàng hóa hoặc tốc độ vận hành.
Những trường hợp điển hình gồm:
· Pallet carton có kích thước đều, ít cạnh nhô và tương đối ổn định trước khi quấn
· Dây chuyền quấn máy tốc độ cao, nơi độ đồng đều của màng giúp quá trình tháo cuộn và pre-stretch ổn định
· Hàng cần nhìn rõ qua lớp màng, chẳng hạn khi nhân viên kho cần kiểm tra nhãn, màu sản phẩm hoặc mã nhận dạng
· Khu vực đóng gói cần hạn chế tiếng ồn, do cast film thường tháo cuộn êm hơn
· Ứng dụng cần kiểm soát lượng màng trên mỗi pallet, với điều kiện film được kết hợp đúng với bộ pre-stretch và chương trình quấn
Điều này không có nghĩa cast chỉ dùng cho tải nhẹ. Các màng cast nhiều lớp hiệu năng cao có thể đạt khả năng chống thủng và lực giữ đáng kể. Khi gặp tải khó, cần xem dữ liệu của chính loại film thay vì loại bỏ cast chỉ dựa trên tên quy trình sản xuất.
Giới hạn xuất hiện khi pallet có nhiều cạnh sắc hoặc điểm nhô tập trung lực. Trong trường hợp đó, một cast film tiêu chuẩn có thể phải tăng độ dày, tăng số vòng quấn hoặc sử dụng cấp film chống thủng cao hơn. Nếu phải tăng quá nhiều vật liệu để tránh đứt màng, lợi thế kinh tế ban đầu có thể không còn.
Khi nào blown stretch film phù hợp hơn?
Blown stretch film có lợi thế rõ hơn khi nhiệm vụ quấn yêu cầu màng chịu biến dạng phức tạp và duy trì lực trên tải khó ổn định.
Loại màng này thường đáng cân nhắc với:
· Pallet có hình dạng không đều, khiến film liên tục thay đổi hướng và mức kéo trong một vòng quấn
· Sản phẩm có góc hoặc cạnh dễ tạo điểm tập trung ứng suất, làm tăng nguy cơ thủng màng
· Tải nặng hoặc có xu hướng dịch chuyển, cần duy trì lực ôm trong quá trình vận chuyển
· Pallet có kết cấu khó ổn định trước khi quấn, khiến màng phải tham gia nhiều hơn vào việc giữ khối hàng
· Điều kiện mà đứt film gây hậu quả vận hành lớn, vì dừng máy hoặc quấn lại pallet có thể tốn nhiều hơn phần chênh lệch giá màng
Đánh đổi thường gặp là blown film có thể kém trong hơn và tạo tiếng ồn lớn hơn khi tháo cuộn. Film cũng có thể tạo lực cao hơn trong quá trình kéo, vì vậy máy quấn, bộ pre-stretch và cài đặt lực phải phù hợp. Dùng một loại blown có khả năng giữ lực cao nhưng cài quá nhiều lực lên carton mềm có thể làm móp hoặc biến dạng kiện hàng.
Do đó, “giữ tải mạnh” không phải lúc nào cũng đồng nghĩa với “quấn tốt hơn”. Lực cần đủ để ổn định pallet nhưng vẫn phải nằm trong khả năng chịu nén của sản phẩm.
Nên chọn cast hay blown theo tiêu chí nào?
Cách chọn đáng tin cậy hơn là bắt đầu từ pallet và quá trình quấn, sau đó mới xác định công nghệ film. Tên cast hoặc blown chỉ là một biến trong toàn bộ hệ thống.
Trước hết, cần xác định đặc điểm của tải: tổng khối lượng, hình dạng, mức ổn định trước khi quấn, cạnh nhô và khả năng chịu lực ép của bao bì. Pallet carton vuông vức và một pallet gồm các chi tiết kim loại không đều có yêu cầu hoàn toàn khác nhau dù cùng khối lượng.
Tiếp theo là thiết bị áp dụng film. Với máy quấn, cần biết khả năng pre-stretch của carriage, tốc độ bàn xoay hoặc vòng quấn và cách điều khiển lực film. Với quấn tay, lực người vận hành và tính dễ kéo lại ảnh hưởng nhiều hơn tới kết quả.
Khi so sánh hai loại màng, nên đặt chúng trong cùng điều kiện thử và theo dõi các chỉ số thực tế:
· Độ dày film thực tế, không chỉ tên cấp hoặc cách gọi thương mại
· Mức pre-stretch thực tế mà film đạt được trên thiết bị đang sử dụng
· Lực màng tác dụng lên tải và khả năng duy trì lực sau khi quấn
· Khả năng chống thủng và phát triển vết rách ở các vị trí khó của pallet
· Số lần đứt film hoặc phải dừng chu kỳ
· Khối lượng film tiêu thụ trên mỗi pallet
· Khả năng giữ pallet ổn định sau lưu kho và vận chuyển thử
· Độ trong, cling và tiếng ồn nếu các yếu tố này có ảnh hưởng tới vận hành
Đặc biệt, không nên so sánh một cast film mỏng với một blown film dày rồi kết luận toàn bộ khác biệt đến từ công nghệ sản xuất. Độ dày, resin, số lớp và mức kéo phải được kiểm soát hoặc ít nhất được ghi nhận khi đánh giá.
Chỉ số có ý nghĩa kinh tế nhất cũng không phải giá mỗi cuộn hay giá mỗi kilogram. Một film có giá đơn vị cao hơn vẫn có thể tạo chi phí quấn thấp hơn nếu lượng film trên mỗi pallet giảm, ít đứt màng và giảm nhu cầu quấn lại. Ngược lại, khả năng kéo rất cao không tạo lợi ích nếu pallet sau cùng không đạt lực chứa tải cần thiết.
Vì vậy, với tải đều, cần độ trong, chạy máy ổn định và tháo cuộn êm, cast stretch film thường là điểm xuất phát hợp lý. Với tải không đều, nhiều góc cạnh, nguy cơ thủng lớn hoặc yêu cầu duy trì lực cao, blown stretch film thường đáng ưu tiên thử nghiệm. Khi ứng dụng nằm giữa hai nhóm này, nên quyết định bằng dữ liệu của film cụ thể và kết quả quấn trên chính pallet thực tế.
Sự khác nhau giữa màng PE cast và blown bắt nguồn từ quy trình tạo màng và biểu hiện thành những ưu thế khác nhau khi quấn hàng. Cast thường nổi bật về độ trong, độ đồng đều, khả năng tháo cuộn êm và tính ổn định trên dây chuyền; blown thường nổi bật về độ dai, khả năng chống thủng và duy trì lực trên những tải khó.
Tuy vậy, công nghệ cast hay blown không thể thay thế việc đánh giá film cụ thể. Lựa chọn tốt nhất là loại màng đạt đủ lực chứa tải với mức tiêu thụ hợp lý, ít đứt màng và phù hợp với pallet cũng như thiết bị quấn đang sử dụng.