Vì sao màng PE bị rách khi quấn hàng?
- Cơ chế khiến màng PE bị rách hoặc đứt khi quấn hàng
- Lực căng hoặc mức kéo giãn vượt khả năng chịu của màng
- Cạnh sắc, góc nhô và bề mặt kiện hàng tạo điểm khởi phát vết rách
- Cuộn màng có khuyết tật hoặc cơ tính không phù hợp với ứng dụng
- Cụm cấp màng, con lăn hoặc thao tác lắp màng gây hư hỏng cục bộ
- Cách khoanh vùng nguyên nhân khi màng PE liên tục bị đứt
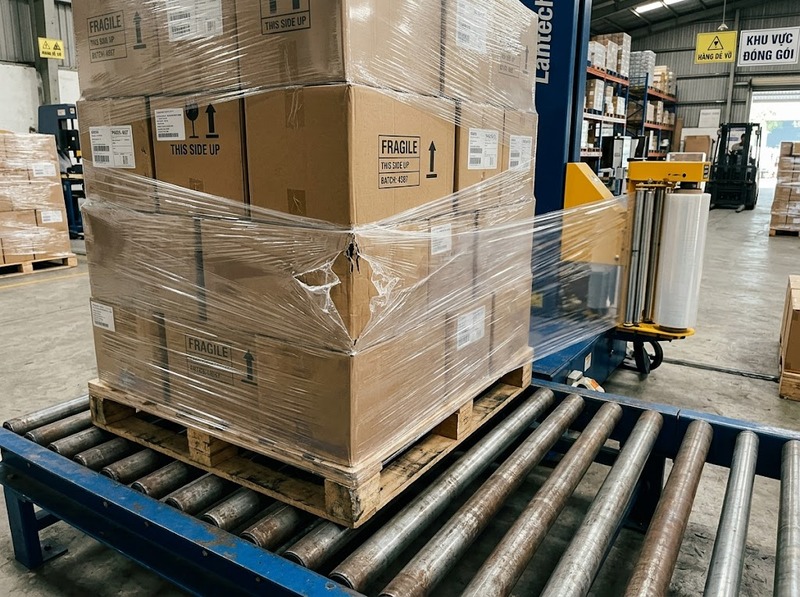
Vì vậy, khi màng PE bị rách khi quấn, cần xem đây là bài toán tương tác giữa màng – kiện hàng – lực quấn – cụm cấp màng. Vị trí và thời điểm màng đứt thường cho biết nhóm nguyên nhân: đứt tại cùng một góc của pallet thường liên quan đến kiện hàng; đứt trước khi màng chạm hàng thường nghiêng về cuộn màng hoặc đường cấp màng; đứt tăng lên sau khi nâng lực căng hoặc mức kéo giãn thường liên quan đến cài đặt.
Cơ chế khiến màng PE bị rách hoặc đứt khi quấn hàng
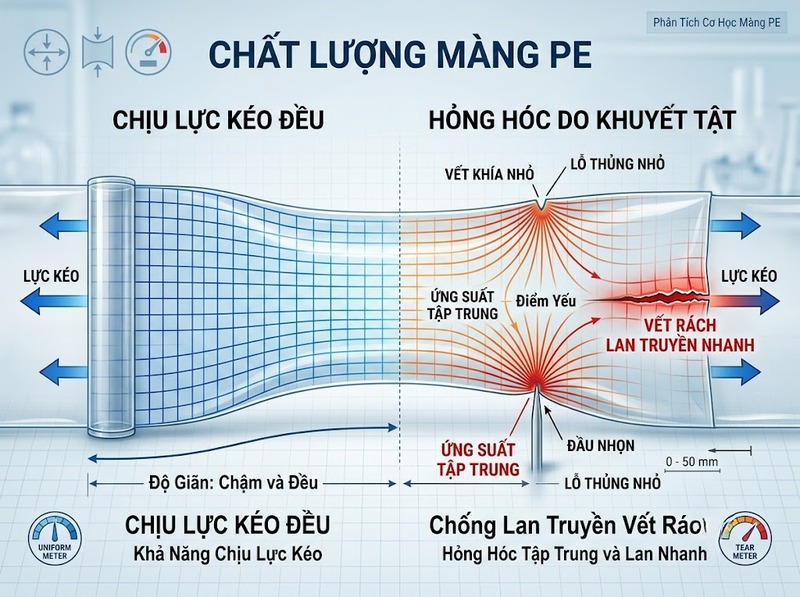
Có ba nhóm tính chất cơ học cần tách biệt khi đánh giá màng stretch: khả năng chịu kéo và độ giãn, khả năng chịu đâm thủng, và khả năng chống lan truyền vết rách. Một cuộn màng có thể chịu kéo tốt khi lực phân bố đều nhưng vẫn rách nhanh nếu mép màng đã có vết khía hoặc màng bị một góc nhọn chọc thủng.
Khi lực kéo phân bố đều, toàn bộ bề rộng màng cùng tham gia chịu tải. Ngược lại, một vết khía ở mép làm tiết diện chịu lực tại đó giảm mạnh. Khi vết nứt đã hình thành, lực đang tác dụng tiếp tục kéo hai mép vết nứt tách ra, khiến vết rách lan rộng. Đây là lý do nhiều trường hợp trông giống “màng tự nhiên bị đứt” nhưng nguyên nhân ban đầu lại là một tổn thương rất nhỏ.
Độ bền kéo, độ giãn, khả năng kháng đâm thủng và khả năng chống lan truyền vết rách là những đặc tính khác nhau và cần được đánh giá riêng. Vì vậy, không thể suy ra toàn bộ khả năng chạy ổn định của màng chỉ từ độ dày hoặc độ giãn danh nghĩa.
Điều quan trọng khi xử lý lỗi là xác định vết rách bắt đầu ở đâu. Nếu chỉ nhìn vào vị trí màng cuối cùng bị đứt, người vận hành có thể bỏ qua điểm khởi phát thật sự nằm ở mép cuộn, con lăn hoặc một góc nhô trên kiện hàng.
Lực căng hoặc mức kéo giãn vượt khả năng chịu của màng
Màng stretch phải được kéo để tạo lực ôm kiện, nhưng càng vận hành gần giới hạn chịu lực thì biên an toàn còn lại càng nhỏ. Khi lực căng, mức pre-stretch hoặc sự kết hợp giữa hai yếu tố này cao hơn mức mà loại màng và hình dạng kiện hàng có thể chịu ổn định, một biến động nhỏ cũng có thể làm màng đứt.
Hiện tượng thường rõ hơn khi màng đi qua góc kiện. Trên mặt phẳng, màng được cấp tương đối đều; tại góc, hình học của đường quấn thay đổi nhanh và lực tác động tức thời lên màng có thể tăng. Nếu màng đã bị kéo mạnh trước đó, phần dự trữ biến dạng còn lại ít hơn và góc kiện trở thành vị trí dễ phát sinh đứt.
Với máy có cụm pre-stretch, cần phân biệt mức kéo giãn trước và lực màng tác dụng lên kiện. Tăng một thông số không có nghĩa thông số còn lại cũng nên tăng. Các loại màng có cơ tính khác nhau sẽ chịu mức kéo và lực quấn khác nhau; cài đặt chạy ổn định với một mã màng có thể quá cao với mã khác.
Giảm lực căng có thể làm hiện tượng đứt tạm thời biến mất, nhưng chưa chắc đã xử lý nguyên nhân gốc. Nếu giảm quá nhiều mà vẫn giữ nguyên số lớp quấn, lực giữ kiện có thể giảm và tải trở nên kém ổn định. Cần tìm mức lực mà màng vận hành ổn định nhưng kiện vẫn được giữ chắc; nếu phải giảm lực trên mỗi lớp thì phải đánh giá lại số lớp quấn thay vì chỉ giảm lực đến khi màng hết đứt.
Cạnh sắc, góc nhô và bề mặt kiện hàng tạo điểm khởi phát vết rách
Cạnh thùng cứng, góc kim loại, đai đóng hàng, sản phẩm nhô khỏi mặt pallet, dằm gỗ hoặc đầu đinh đều có thể tạo tải tập trung. Khi màng đang căng trượt qua các vị trí này, chúng hoạt động như điểm đâm hoặc điểm khía. Chỉ cần một lỗ nhỏ hình thành, lực kéo đang tồn tại có thể biến lỗ đó thành vết rách dài.
Dấu hiệu điển hình là màng thường đứt ở cùng một cao độ hoặc cùng một mặt của kiện. Nếu đổi cuộn màng nhưng vị trí đứt gần như không đổi, nên kiểm tra hình dạng tải trước khi kết luận màng kém chất lượng. Vết rách xuất hiện ngay khi màng chạm một góc cụ thể cũng là chỉ dấu mạnh cho nhóm nguyên nhân này.
Biện pháp xử lý nên tập trung vào điểm gây tập trung ứng suất: đưa sản phẩm nhô vào trong biên pallet, loại bỏ dằm hoặc cạnh sắc, dùng nẹp góc khi phù hợp và tránh để đầu đai hoặc chi tiết cứng tỳ trực tiếp vào màng. Khi không thể thay đổi hình dạng kiện, lực quấn tại vùng nhạy cảm cần được giảm đến mức màng không bị xuyên thủng, sau đó bù khả năng giữ kiện bằng cấu hình lớp quấn phù hợp.
Không phải mọi góc vuông đều làm màng rách. Lỗi phát sinh khi độ sắc, độ nhô, hình dạng góc và lực màng kết hợp tạo ứng suất cục bộ cao hơn khả năng kháng đâm thủng hoặc chống rách của màng.
Cuộn màng có khuyết tật hoặc cơ tính không phù hợp với ứng dụng
Màng có thể đứt do bản thân cuộn đã mang điểm yếu trước khi đưa lên máy. Mép cuộn bị sứt do rơi, va đập hoặc cắt không đều có thể tạo một “vết mồi” cho quá trình xé. Lỗ kim, vùng gel, nếp gấp, độ dày không đồng đều hoặc khuyết tật cục bộ cũng làm khả năng chịu lực trên bề rộng màng không còn đồng nhất.
Độ dày danh nghĩa chỉ là một phần của bài toán. Hai loại màng có cùng độ dày vẫn có thể khác nhau về độ giãn khi đứt, độ bền kéo, độ bền đâm thủng và khả năng chống lan truyền vết rách. Ngược lại, chuyển sang màng dày hơn không bảo đảm hết đứt nếu nguyên nhân thật sự là mép cuộn bị khía, góc pallet quá sắc hoặc cài đặt máy quá cao.
Khi cần đánh giá khách quan chất lượng màng, nên tách riêng các chỉ tiêu như độ dày thực tế, tính chất kéo và độ giãn, khả năng kháng đâm thủng, khả năng chống lan truyền vết rách. Kết quả cũng cần được xem trong cùng điều kiện so sánh, vì hướng của màng, độ dày và phương pháp thử có thể ảnh hưởng đến kết quả. Cách đánh giá này có ý nghĩa hơn việc chỉ so sánh số micron trên nhãn.
Một cách khoanh vùng đơn giản là thay cuộn nghi ngờ bằng cuộn đã chạy ổn định có cùng quy cách sử dụng. Nếu lỗi biến mất trong khi kiện hàng và cài đặt không đổi, khả năng nguyên nhân nằm ở cuộn màng tăng lên. Nếu lỗi vẫn xảy ra tại cùng vị trí trên kiện hoặc cùng điểm trong cụm cấp màng, cần chuyển hướng kiểm tra sang tải hoặc máy.
Cụm cấp màng, con lăn hoặc thao tác lắp màng gây hư hỏng cục bộ
Màng có thể bị tổn thương trước khi chạm vào kiện hàng. Bavia, vết xước hoặc điểm sắc trên con lăn; cặn nhựa bám trên bề mặt tiếp xúc; con lăn hỏng; cơ cấu phanh tạo lực bất thường; hoặc luồn màng sai đường đều có thể làm một mép màng bị kéo nhiều hơn mép còn lại. Khi màng tiếp tục được căng, tổn thương nhỏ này phát triển thành vết rách hoàn chỉnh.
Với máy tự động, kẹp màng cũng là vị trí cần kiểm tra nếu lỗi xảy ra ngay lúc bắt đầu chu kỳ. Kẹp giữ quá gắt, bề mặt kẹp có cạnh sắc hoặc màng trượt rồi bị giật đột ngột đều có thể gây đứt màng trước khi quá trình quấn ổn định.
Dấu hiệu quan trọng là tính lặp lại theo vị trí trên máy thay vì theo vị trí trên kiện. Nếu nhiều loại tải khác nhau đều làm màng rách ngay sau khi đi qua cùng một con lăn, hoặc mép màng đã có vệt xước trước khi tiếp xúc pallet, nên kiểm tra đường cấp màng. Khi đó, tăng độ dày màng chỉ che bớt triệu chứng và không loại bỏ nguồn gây xước.
Việc kiểm tra nên thực hiện khi máy ở trạng thái an toàn theo quy trình vận hành của thiết bị. Trọng tâm là làm sạch bề mặt tiếp xúc, tìm bavia hoặc vết cắt, xác nhận màng được luồn đúng sơ đồ, kiểm tra hoạt động của con lăn và cơ cấu phanh hoặc kẹp trước khi thay đổi sâu các thông số quấn.
Cách khoanh vùng nguyên nhân khi màng PE liên tục bị đứt
Cách nhanh nhất không phải là thay đổi nhiều thông số cùng lúc, mà là giữ các yếu tố còn lại ổn định và tìm xem lỗi “đi theo” kiện hàng, cuộn màng hay máy quấn.
· Nếu màng đứt tại cùng một góc hoặc cùng cao độ của kiện: Kiểm tra cạnh sắc, sản phẩm nhô, dằm pallet, đầu đai và các điểm tỳ cứng
· Nếu màng đứt trước khi chạm hàng hoặc ở cùng vị trí trong cụm cấp: Kiểm tra mép cuộn, cách luồn màng, con lăn, cặn bám, bavia, phanh và kẹp màng
· Nếu đổi sang cuộn đã chạy ổn định thì hết lỗi: So sánh mép cuộn, độ đồng đều, quy cách và các chỉ tiêu cơ học của cuộn nghi ngờ
· Nếu lỗi tăng rõ khi tăng lực căng hoặc pre-stretch: Trả thông số về mức ổn định trước đó rồi điều chỉnh từng biến một, tránh thay nhiều cài đặt cùng lúc
· Nếu giảm lực căng thì hết đứt nhưng kiện trở nên lỏng: Không coi đây là sửa lỗi hoàn chỉnh; cần xử lý điểm gây rách hoặc thiết kế lại số lớp và lực quấn để vẫn giữ được tải
Nên ghi lại thời điểm đứt, vị trí vết rách bắt đầu, mã cuộn màng, loại kiện và cài đặt đang dùng. Chỉ vài chu kỳ quan sát có kiểm soát thường có giá trị chẩn đoán hơn việc liên tục đổi màng hoặc giảm lực căng theo cảm tính.
Điểm cần tránh là kết luận ngay rằng “màng quá mỏng”. Nếu nguyên nhân nằm ở một vết khía mép, góc sắc hoặc con lăn bị xước, cuộn màng dày hơn vẫn có thể đứt. Ngược lại, nếu cài đặt đang đẩy màng vượt vùng làm việc ổn định, thay sang cuộn cùng loại cũng chỉ lặp lại lỗi.
Màng PE bị rách hoặc đứt khi quấn hàng xảy ra khi lực tác động tại một vị trí vượt khả năng chịu kéo, kháng đâm thủng hoặc chống lan truyền vết rách của màng. Bốn nhóm nguyên nhân cần ưu tiên kiểm tra là cài đặt lực quấn và mức kéo giãn, hình dạng kiện hàng, chất lượng cuộn màng và cụm cấp màng.
Để xử lý đúng, hãy dựa vào vị trí và thời điểm vết rách khởi phát, sau đó thay đổi từng yếu tố một. Giảm lực căng có thể hữu ích để kiểm tra, nhưng chỉ được xem là giải pháp khi kiện hàng vẫn đạt lực giữ cần thiết; nếu không, cần xử lý nguyên nhân gốc hoặc điều chỉnh lại cấu hình lớp quấn.