Vì sao xốp hơi nhanh bị xẹp bóng khí?
- Bóng khí xẹp khi áp suất trong ô khí không còn được duy trì
- Khí có thể thấm qua màng nhựa dù không có lỗ thủng
- Lỗ kim và vùng ghép không kín làm bóng xẹp nhanh
- Cấu trúc màng và lớp cản khí quyết định khả năng giữ hơi
- Nhiệt độ, tải nén và thao tác có thể làm tốc độ mất khí tăng
- Cách xác định nguyên nhân khi xốp hơi bị xẹp
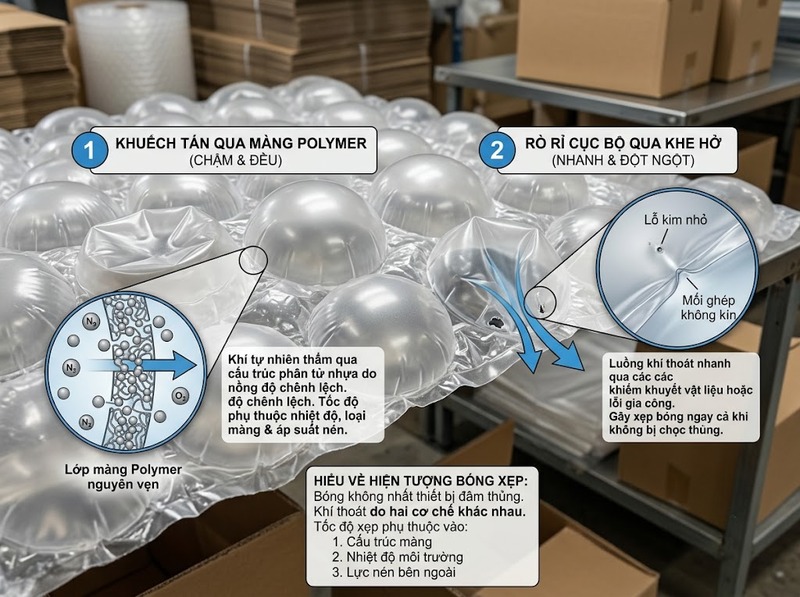
Do đó, khi xốp hơi bị xẹp nhanh, cần phân biệt hai cơ chế: thấm khí qua vật liệu và rò khí qua khuyết tật. Nhiệt độ, mức nén, va chạm và cấu trúc cản khí của màng sẽ làm một trong hai cơ chế này trở nên rõ hơn.
Bóng khí xẹp khi áp suất trong ô khí không còn được duy trì
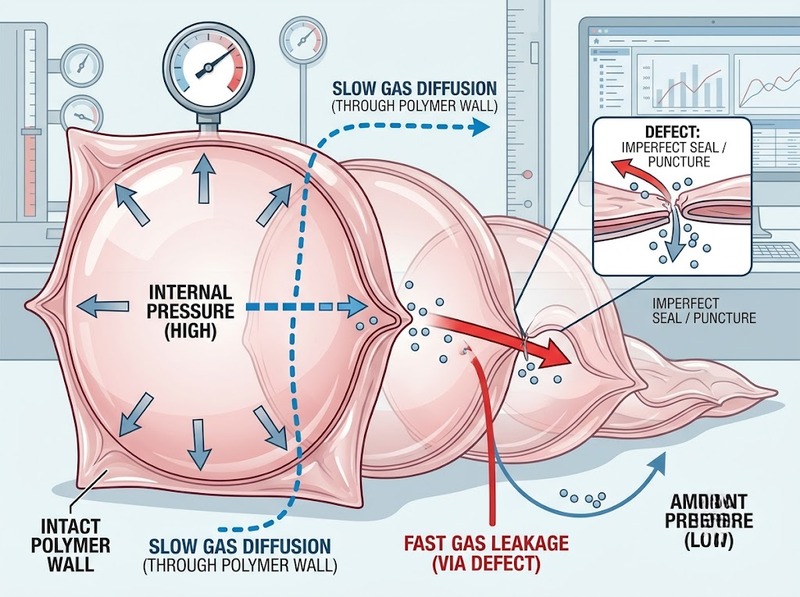
Bóng khí chỉ giữ được độ căng khi lượng khí bị giữ trong khoang đủ lớn để duy trì áp suất và chiều cao của bóng. Khi khí thoát ra ngoài, áp suất giảm, bề mặt bóng mềm dần rồi xẹp. Về cơ chế, có hai con đường chính: khí thấm xuyên qua màng polymer còn nguyên hoặc khí rò qua một điểm mất kín như lỗ kim, vết thủng hay vùng ghép giữa các lớp.
Sự phân biệt này quan trọng vì tốc độ và kiểu xẹp khác nhau. Thấm khí là hiện tượng của vật liệu nên thường diễn ra từ từ trên nhiều bóng; rò khí qua khuyết tật có thể làm một vài bóng mất hơi nhanh trong khi các bóng bên cạnh vẫn căng. ASTM D1434-23 được dùng để xác định tốc độ truyền khí, độ thấm qua film và sheeting nhựa, còn ASTM D3078-02(2021)e1 tập trung vào phát hiện rò lớn ở bao bì mềm có khí bên trong. Hai tiêu chuẩn đo hai hiện tượng khác nhau, vì vậy không nên dùng một phép thử để kết luận thay cho cơ chế còn lại.
Khí có thể thấm qua màng nhựa dù không có lỗ thủng
Polyethylene và nhiều polymer dùng cho màng bao bì không phải là “bức tường” tuyệt đối đối với khí. Ở cấp độ phân tử, khí có thể hòa tan vào polymer, khuếch tán qua các vùng có độ linh động phân tử rồi đi ra phía có áp suất riêng phần thấp hơn. Vì thế, một bóng khí không thủng vẫn có thể mất hơi theo thời gian.
ASTM D1434-23 xác định ba đại lượng liên quan trực tiếp đến hiện tượng này: gas transmission rate, permeance và permeability. Tiêu chuẩn cũng lưu ý rằng ngay cả với cấu trúc tương đối đồng nhất, hình thái vật liệu, mật độ và lịch sử nhiệt có thể ảnh hưởng đến độ thấm khí. Điều đó giải thích vì sao hai màng có vẻ ngoài tương tự nhưng khả năng giữ khí không nhất thiết giống nhau.
Giới hạn cần nhớ là phép đo độ thấm của film không đánh giá độ kín của các đường ghép. ASTM D1434 nêu rõ phép thử truyền khí không bao gồm việc thử các seal có thể tồn tại trong ứng dụng bao bì. Vì vậy, nếu xốp xẹp rất nhanh, chỉ biết vật liệu có độ thấm khí nhất định vẫn chưa đủ để xác định nguyên nhân.
Lỗ kim và vùng ghép không kín làm bóng xẹp nhanh
Lỗ kim, vết thủng và tổn thương cơ học
Một lỗ rất nhỏ có thể tạo đường thoát khí trực tiếp, khác hẳn cơ chế khuếch tán chậm qua polymer. Lỗ kim có thể xuất hiện do bề mặt sắc, ma sát, kéo căng, gấp mạnh hoặc va chạm trong quá trình cuộn, đóng gói và vận chuyển. Khi đó, bóng bị lỗi thường mềm nhanh hơn rõ rệt so với các bóng xung quanh.
ASTM D3078-02(2021)e1 dùng phương pháp phát bọt dưới chân không để phát hiện rò lớn trong bao bì mềm có khí. Tiêu chuẩn nêu độ nhạy giới hạn khoảng 1 × 10⁻⁵ atm·cm³/s (1 × 10⁻⁶ Pa·m³/s) hoặc kém nhạy hơn tùy điều kiện thử, đồng thời cảnh báo các rò nhỏ có thể không được phát hiện. Vì vậy, không thấy bọt trong một phép kiểm tra đơn giản không đồng nghĩa với việc khoang khí hoàn toàn không rò.
Vùng ghép giữa các lớp không kín
Màng xốp hơi được tạo thành từ các lớp film giữ khí trong từng ô. Nếu vùng ghép kín quanh ô bóng có điểm gián đoạn, khí sẽ tìm đường thoát theo khe đó. Kiểu lỗi này thường thể hiện theo cụm, theo hàng hoặc lặp lại ở vị trí tương tự thay vì phân bố ngẫu nhiên.
Điều cần phân biệt là “rò ở vùng ghép” không giống “film có độ thấm khí cao”. Một sản phẩm có vật liệu cản khí tốt vẫn có thể xẹp sớm nếu mất kín cục bộ; ngược lại, một vùng ghép tốt cũng không biến màng polyethylene thành vật liệu cản khí tuyệt đối. Vì vậy, chẩn đoán đúng phải xét cả vật liệu lẫn tính toàn vẹn của ô khí.
Cấu trúc màng và lớp cản khí quyết định khả năng giữ hơi
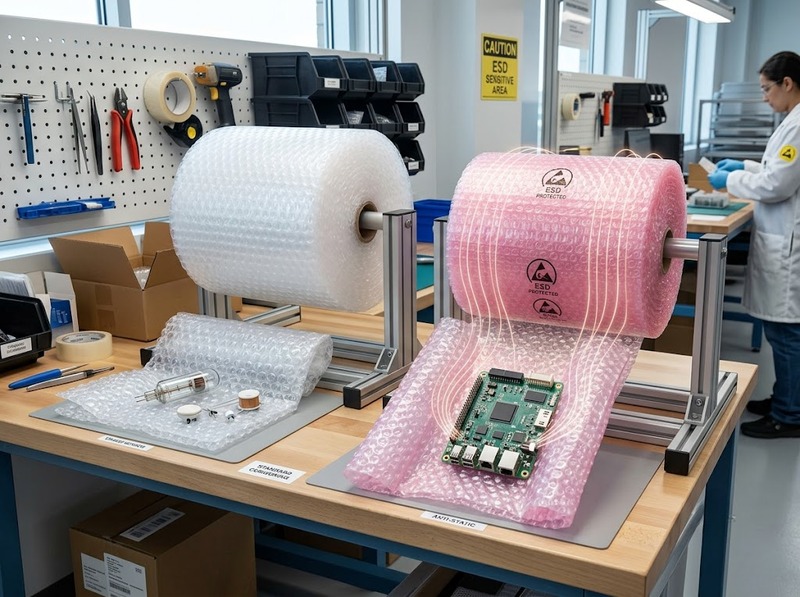
Khả năng giữ khí phụ thuộc mạnh vào cấu trúc polymer và việc màng có lớp cản khí hay không. Các thiết kế air-cell cao cấp thường dùng cấu trúc đa lớp, trong đó lớp polyolefin đảm nhiệm khả năng hàn nhiệt còn lớp polymer cản khí làm chậm truyền khí. Tài liệu kỹ thuật về vật liệu đệm khí mô tả polyamide từng được dùng làm lớp cản vì cấu trúc tinh thể của nó làm chậm tốc độ truyền khí; các vật liệu cản khác có thể gồm polyester hoặc EVOH tùy thiết kế.
Đối với một dòng BUBBLE WRAP® cụ thể, Sealed Air công bố lớp Barrier Bubble® cho khả năng giữ khí cao hơn 30% so với vật liệu bubble không có barrier và có thể duy trì tới 90% độ dày đệm trong chu kỳ vận chuyển. Đây là số liệu riêng của cấu trúc và phép thử sản phẩm đó, không phải ngưỡng chung cho mọi loại xốp hơi trên thị trường.
Pregis cũng mô tả một dòng bubble hạng nặng có lớp nylon đồng đùn ở giữa nhằm tăng khả năng giữ khí. Những ví dụ này củng cố một nguyên tắc vật liệu: lớp có tính cản khí tốt có thể kéo dài thời gian giữ áp suất, còn màng PE đơn giản hoặc cấu trúc không có barrier phụ thuộc nhiều hơn vào đặc tính thấm khí tự nhiên của polymer.
Vì vậy, không nên suy luận rằng “màng dày hơn chắc chắn giữ hơi lâu hơn”. Độ dày có ảnh hưởng đến đường khuếch tán, nhưng loại polymer, cấu trúc nhiều lớp, chất lượng vùng ghép và khuyết tật cục bộ đều có thể quan trọng hơn trong một trường hợp cụ thể.
Nhiệt độ, tải nén và thao tác có thể làm tốc độ mất khí tăng
Nhiệt độ cao làm chuỗi polymer linh động hơn và thường làm tăng tốc độ khuếch tán khí. Với polyethylene, các nghiên cứu thực nghiệm ghi nhận độ thấm O₂, N₂ và CO₂ tăng khi nhiệt độ tăng. Một nghiên cứu đo các màng polyethylene trong khoảng 8–26°C cho thấy hệ số thấm của cả ba khí tăng theo nhiệt độ; nghiên cứu khác trên LDPE ở 4–30°C báo cáo độ thấm O₂ tuân theo quan hệ Arrhenius với năng lượng hoạt hóa 44,1 kJ/mol. Các số liệu này không phải “tuổi thọ” của xốp hơi, nhưng cho thấy cơ chế mất khí qua polyethylene nhạy với nhiệt độ.
Tải nén cũng làm điều kiện làm việc của bóng khí khắc nghiệt hơn. Khi bị ép liên tục, áp suất trong ô tăng và màng cùng vùng ghép phải chịu ứng suất lớn hơn; nếu đã có điểm yếu, khí sẽ thoát nhanh hơn qua điểm đó. Va chạm, gấp nếp hoặc cọ vào cạnh sắc còn có thể tạo khuyết tật mới. Nghiên cứu trên film bao bì cũng cho thấy nhiệt độ và ứng suất gấp có thể làm thay đổi tính cản khí của các cấu trúc polymer, dù mức ảnh hưởng phụ thuộc loại vật liệu.
Điều này không có nghĩa mọi bóng chịu nén đều sẽ rò. Nếu màng và vùng ghép còn nguyên, biến dạng đàn hồi có thể hồi phục. Vấn đề xuất hiện khi tải, nhiệt hoặc thao tác vượt khả năng của cấu trúc, hoặc khi chúng tác động lên một màng vốn đã có độ cản khí thấp hay khuyết tật sẵn.
Cách xác định nguyên nhân khi xốp hơi bị xẹp
Có thể thu hẹp nguyên nhân bằng cách nhìn vào mẫu hình xẹp thay vì chỉ bóp thử một bóng:
· Nhiều bóng xẹp tương đối đồng đều và chậm: Phù hợp hơn với thấm khí qua vật liệu, màng không có lớp cản tốt hoặc điều kiện lưu kho nóng
· Một vài bóng xẹp rất nhanh trong khi bóng bên cạnh vẫn căng: Nghiêng về lỗ kim, vết thủng hoặc tổn thương cục bộ
· Các bóng xẹp theo hàng, theo dải hoặc lặp lại ở cùng vị trí: Nên nghĩ đến vấn đề ở vùng ghép kín hoặc tính đồng đều của quá trình tạo ô khí
· Xẹp nhanh rõ rệt khi bị nén, gấp hoặc để nơi nóng: Điều kiện sử dụng đang làm cơ chế mất khí tăng tốc
Nếu cần xác định lỗi trong sản xuất hoặc kiểm soát chất lượng, nên tách phép kiểm tra thành hai nhóm: đo truyền khí của bản thân màng theo phương pháp như ASTM D1434 và kiểm tra rò của cấu trúc kín theo phương pháp như ASTM D3078. Cách tiếp cận này tránh kết luận sai rằng một màng “kém giữ hơi” chỉ vì vật liệu thấm khí, trong khi nguyên nhân thực tế có thể là một điểm rò; hoặc ngược lại.
Bóng khí của màng xốp hơi nhanh bị xẹp vì khí không còn được giữ đủ lâu trong từng ô. Hai cơ chế gốc là thấm khí qua màng polymer và rò khí qua lỗ kim, vết thủng hoặc vùng ghép không kín. Cấu trúc vật liệu, lớp cản khí, nhiệt độ và tải cơ học quyết định cơ chế nào chiếm ưu thế và tốc độ xẹp nhanh đến đâu.
Nếu xẹp đồng đều, từ từ trên nhiều bóng, nên nghĩ nhiều hơn đến đặc tính cản khí của màng và điều kiện lưu kho. Nếu chỉ một số bóng xẹp nhanh hoặc xẹp theo dải, khả năng mất kín cục bộ đáng lưu ý hơn. Vì vậy, muốn xác định đúng nguyên nhân xốp hơi bị xẹp, cần đánh giá cả độ thấm của vật liệu lẫn tính kín của từng ô khí, thay vì chỉ tìm lỗ thủng bằng mắt.