Cách chọn kích thước túi xốp hơi theo sản phẩm
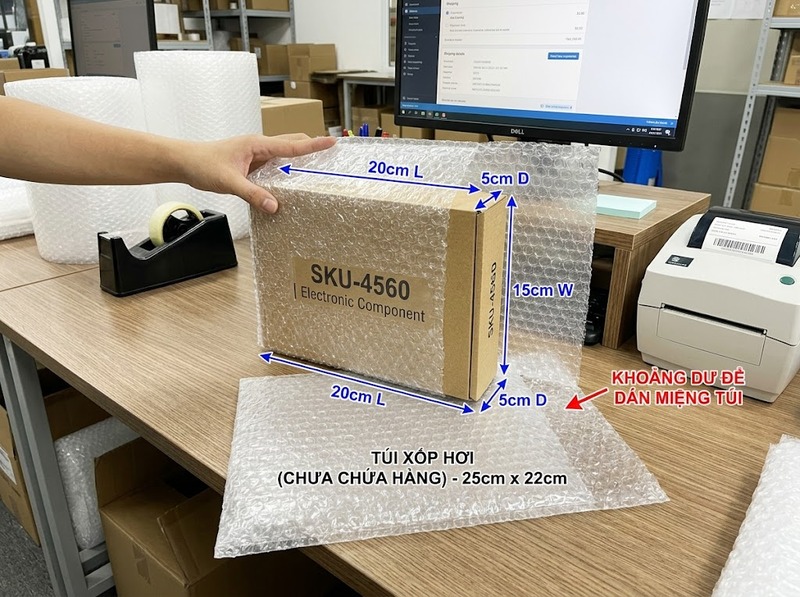
Vì vậy, không nên chọn túi chỉ bằng cách lấy chiều rộng × chiều dài mặt trước của hàng hóa. Cách thực tế hơn là đo chiều dài, chiều rộng và độ dày lớn nhất của sản phẩm, quy đổi chúng thành kích thước túi sử dụng tối thiểu, cộng thêm khoảng dư cho thao tác và đóng miệng, sau đó chọn cỡ tiêu chuẩn gần nhất lớn hơn và đóng gói thử.
Đo đúng ba kích thước của sản phẩm
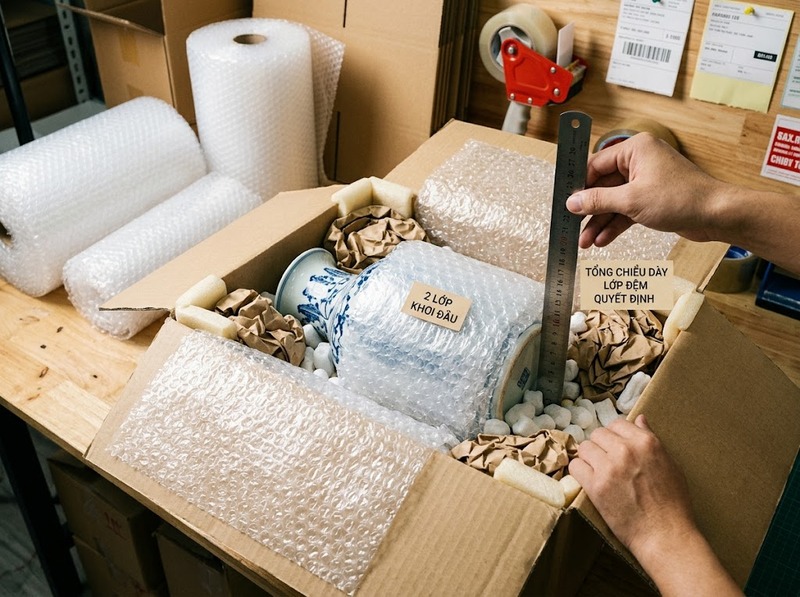
Hãy đo sản phẩm ở trạng thái cuối cùng ngay trước khi cho vào túi. Nếu hàng đã được bó dây, bọc thêm một lớp bảo vệ hoặc có phụ kiện đi kèm, kích thước cần dùng là kích thước của toàn bộ cụm sau những bước đó, không phải kích thước riêng của sản phẩm ban đầu.
Có thể quy ước:
|
Ký hiệu |
Kích thước cần đo |
Ý nghĩa khi chọn túi |
|
L |
Chiều dài sản phẩm |
Hướng sản phẩm đi sâu vào túi |
|
W |
Chiều rộng sản phẩm |
Hướng ngang qua miệng túi |
|
T |
Độ dày lớn nhất |
Phần kích thước làm túi phải vòng quanh sản phẩm |
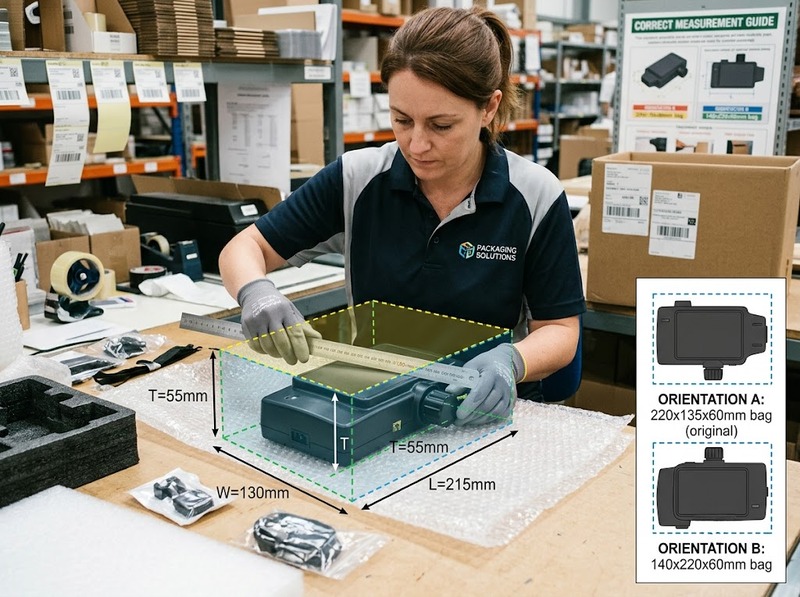
Với sản phẩm hình hộp, ba số này tương đối dễ xác định. Với sản phẩm cong, có tay cầm, nút nhô, đầu nối hoặc chi tiết lệch khỏi thân chính, cần đo theo kích thước bao ngoài lớn nhất. Nếu chỉ đo phần thân, điểm nhô có thể trở thành vị trí làm căng túi hoặc cản sản phẩm đi qua miệng.
Hướng đặt sản phẩm cũng ảnh hưởng đến cỡ túi. Nếu có thể xoay sản phẩm 90 độ, nên tính thử cả hai hướng L–W rồi chọn hướng cho phép sử dụng túi nhỏ hơn mà sản phẩm vẫn được đưa vào và đóng miệng thuận lợi.
Quy đổi kích thước sản phẩm sang kích thước túi xốp hơi
Túi xốp hơi phẳng phải bao quanh một vật thể có độ dày. Vì thế, khi sản phẩm dày lên, kích thước túi cần tăng ngay cả khi chiều dài và chiều rộng bề mặt không đổi.
Để ước tính ban đầu cho một sản phẩm tương đối vuông vức, có thể dùng:
Chiều rộng túi sử dụng tối thiểu ≈ W T cᵥ
Chiều dài túi sử dụng tối thiểu ≈ L T cₗ
Trong đó, cᵥ là khoảng dư ở chiều rộng để sản phẩm đi qua miệng túi mà không kéo căng đường hàn; cₗ là phần dư dành cho thao tác, phần đóng miệng và khoảng không cần thiết ở đầu túi.
Việc cộng độ dày vào kích thước túi phản ánh cơ chế của túi phẳng: vật liệu không chỉ phủ mặt trước và mặt sau mà còn phải chuyển hướng quanh cạnh bên của sản phẩm. Với hàng càng dày và cứng, ảnh hưởng này càng rõ. Ngược lại, với một sản phẩm rất mỏng, T nhỏ nên kích thước cần thiết sẽ gần với kích thước bề mặt hơn.
Đây là công thức ước tính để chọn cỡ ban đầu, không phải một kích thước bắt buộc cho mọi loại túi. Cấu tạo đường hàn, độ dày lớp xốp, cách nhà sản xuất công bố kích thước và kiểu đóng miệng đều có thể làm thay đổi không gian sử dụng thực tế.
Chừa khoảng dư cho độ dày, mép hàn và phần đóng miệng
Khoảng dư không nên được hiểu đơn giản là “càng rộng càng tốt”. Túi quá sát khiến việc đưa sản phẩm vào khó, làm đường hàn và miệng túi phải chịu lực kéo. Túi quá lớn lại tạo nhiều khoảng trống, khiến sản phẩm có thể dịch chuyển nhiều hơn và làm tăng kích thước bao gói không cần thiết.
Có ba phần cần kiểm tra riêng.
Thứ nhất là khoảng dư thao tác. Sau khi đã tính phần độ dày, túi vẫn cần một lượng không gian nhỏ để sản phẩm có thể trượt vào mà không phải ép, bẻ hoặc kéo căng túi. Hàng cứng, nhiều góc hoặc bề mặt có ma sát lớn thường cần dư thao tác nhiều hơn hàng mỏng và trơn.
Thứ hai là không gian của đường hàn và lớp xốp. Kích thước ghi trên túi chưa chắc đồng nghĩa với toàn bộ diện tích đó đều là không gian chứa hàng. Mép hàn và cấu tạo lớp xốp có thể làm kích thước lọt lòng nhỏ hơn kích thước ngoài. Vì vậy, nếu có thông số kích thước sử dụng hoặc kích thước trong, nên dùng thông số này để đối chiếu với kết quả tính.
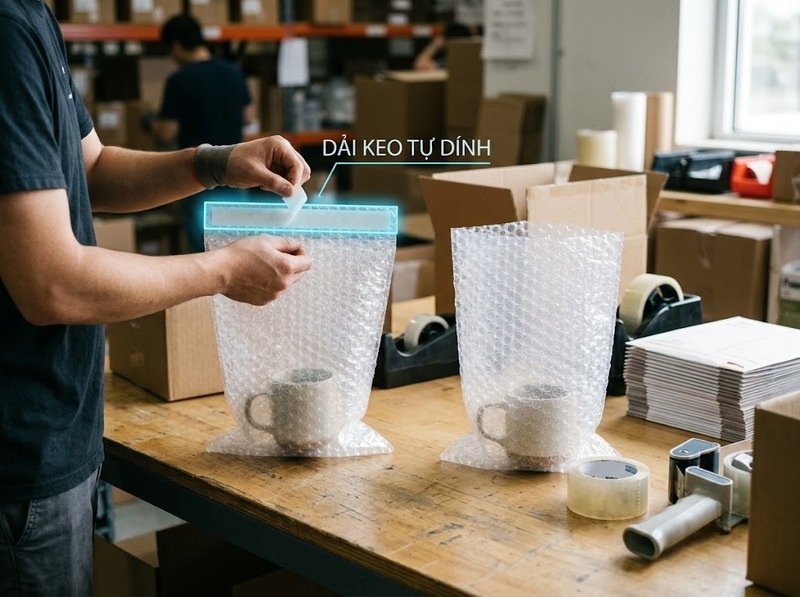
Thứ ba là phần đóng miệng. Nếu túi có nắp dán, đoạn nắp phải được giữ lại để gập và dán, không nên xem toàn bộ chiều dài đến mép ngoài của nắp là khoang chứa sản phẩm. Nếu túi được hàn nhiệt hoặc gập miệng theo quy trình riêng, cₗ cần bao gồm phần chiều dài mà thao tác đó sử dụng.
Không có một giá trị khoảng dư cố định phù hợp với mọi sản phẩm. Với đóng gói lặp lại số lượng lớn, cách ổn định hơn là xác định một mức dư thử nghiệm, đóng một số mẫu đại diện, rồi chuẩn hóa mức dư đã cho thao tác thuận lợi và đóng miệng ổn định.
Chọn kích thước theo hình dạng sản phẩm
Cùng một chiều dài và chiều rộng bề mặt nhưng hình dạng khác nhau có thể cần kích thước túi khác nhau. Yếu tố quyết định là lượng vật liệu túi phải vòng quanh sản phẩm và điểm nào tạo ra kích thước bao ngoài lớn nhất.
Sản phẩm phẳng và mỏng
Với tài liệu, linh kiện mỏng hoặc sản phẩm dạng tấm, T chiếm tỷ lệ nhỏ so với L và W. Khi đó, kích thước túi thường chỉ cần lớn hơn kích thước bề mặt một lượng đủ cho thao tác và đóng miệng.
Dù vậy, vẫn nên đưa T vào phép tính. Bỏ hoàn toàn độ dày có thể gây sai số khi nhiều sản phẩm mỏng được xếp thành một chồng, vì tổng độ dày của cả chồng mới là T thực tế cần đóng gói.
Sản phẩm dạng hộp hoặc khối cứng
Đây là trường hợp dễ chọn túi thiếu kích thước nhất nếu chỉ nhìn vào mặt trước của sản phẩm. Một hộp rộng 100 mm nhưng dày 40 mm không thể được xem như một vật phẳng rộng 100 mm; túi phải có thêm vật liệu để vòng qua hai cạnh bên.
Với nhóm này, công thức W T và L T là một cách ước tính bảo thủ hữu ích trước khi cộng phần dư thao tác. Sau khi tính, nên chọn cỡ tiêu chuẩn có kích thước sử dụng bằng hoặc lớn hơn kết quả, thay vì làm tròn xuống.
Sản phẩm có hình dạng bất quy tắc hoặc chi tiết nhô
Với sản phẩm có đầu nối, tay cầm, nút, chân đế hoặc hình dạng không đều, hãy dựng một “khối bao ngoài” tưởng tượng quanh toàn bộ sản phẩm rồi dùng chiều dài, chiều rộng và độ dày lớn nhất của khối đó để tính.
Cách này tránh tình trạng thân sản phẩm vừa túi nhưng một chi tiết nhô lại mắc ở miệng hoặc ép vào đường hàn. Nếu có cạnh sắc hoặc bộ phận có nguy cơ chọc thủng túi, tăng kích thước chỉ giải quyết vấn đề không gian; nó không thay thế việc xử lý riêng điểm sắc trước khi đóng gói.
Kiểm tra độ vừa sau khi chọn kích thước túi
Phép tính giúp thu hẹp nhanh cỡ túi cần thử, nhưng quyết định cuối cùng nên dựa trên trạng thái sau khi sản phẩm đã được cho vào và đóng miệng.
Một cỡ túi phù hợp cần đồng thời đạt bốn điều kiện: sản phẩm đi qua miệng túi mà không cần kéo căng mạnh; đường hàn không bị căng vì cạnh sản phẩm; phần miệng còn đủ chiều dài để đóng đúng cách; và lượng khoảng trống còn lại không lớn đến mức sản phẩm di chuyển nhiều trong túi.
Đặc biệt cần quan sát phần miệng. Một sản phẩm có thể “lọt vào” túi nhưng vẫn chưa thực sự vừa nếu sau khi đưa vào, độ dày của sản phẩm chiếm hết phần chiều dài dự kiến dùng để gập hoặc dán. Đây là lý do việc thử chỉ bằng cách đặt sản phẩm lên trên túi phẳng thường cho kết quả sai.
Khi phải chọn giữa hai kích thước tiêu chuẩn liền nhau, nên ưu tiên cỡ nhỏ nhất vẫn vượt qua đầy đủ các kiểm tra về đưa sản phẩm vào, đường hàn và đóng miệng. Nếu cỡ nhỏ chỉ sử dụng được bằng cách ép sản phẩm hoặc kéo căng túi, cần chuyển lên cỡ tiếp theo.
Trước khi đặt số lượng lớn, cũng cần kiểm tra cách quy cách túi được công bố: kích thước ngoài hay kích thước sử dụng, chiều dài có tính nắp dán hay không và chiều nào là chiều mở miệng. Hai túi cùng ghi một cặp số có thể không cho cùng không gian chứa nếu quy ước đo khác nhau.
Ví dụ tính kích thước túi xốp hơi
Có thể áp dụng công thức bằng cách tách rõ kích thước sản phẩm và khoảng dư giả định. Các con số cᵥ và cₗ dưới đây chỉ dùng để minh họa cách tính, không phải mức dư tiêu chuẩn bắt buộc.
|
Trường hợp |
Kích thước sản phẩm L × W × T |
Khoảng dư giả định |
Kích thước sử dụng tối thiểu ước tính |
|
Sản phẩm mỏng |
200 × 120 × 8 mm |
cᵥ = 10 mm, cₗ = 20 mm |
Rộng 138 mm × dài 228 mm |
|
Hộp cứng |
180 × 100 × 35 mm |
cᵥ = 10 mm, cₗ = 25 mm |
Rộng 145 mm × dài 240 mm |
|
Sản phẩm bất quy tắc đã đo theo khối bao ngoài |
160 × 90 × 25 mm |
cᵥ = 15 mm, cₗ = 25 mm |
Rộng 130 mm × dài 210 mm |
Với trường hợp thứ hai, nếu chỉ lấy mặt trước 180 × 100 mm rồi cộng một ít khoảng dư, độ dày 35 mm sẽ bị bỏ qua. Khi đưa hộp vào, chính 35 mm này làm túi phải mở rộng quanh hai cạnh và tiêu tốn một phần kích thước phẳng. Sau khi đưa T vào phép tính, yêu cầu tối thiểu tăng lên khoảng 145 × 240 mm theo giả định đã chọn.
Nếu danh mục sản phẩm không có đúng kích thước tính được, hãy chọn cỡ tiêu chuẩn gần nhất lớn hơn ở cả hai kích thước sử dụng, sau đó đóng gói thử. Không nên chọn cỡ có một chiều nhỏ hơn kết quả rồi kỳ vọng phần dư ở chiều còn lại có thể bù lại, vì chiều rộng và chiều dài của túi thực hiện hai chức năng hình học khác nhau.
Cách chọn kích thước túi xốp hơi hiệu quả là bắt đầu từ kích thước ba chiều của hàng hóa, đặc biệt không bỏ qua độ dày. Sau khi đo L, W và T, có thể dùng W T và L T làm nền tảng ước tính, bổ sung khoảng dư cho thao tác và đóng miệng, rồi đối chiếu với kích thước sử dụng thực tế của túi. Cỡ phù hợp nhất không phải cỡ rộng nhất mà là cỡ nhỏ nhất vẫn cho sản phẩm vào dễ dàng, không làm căng đường hàn và còn đủ không gian để đóng miệng đúng cách.