Cách chọn độ bám dính của màng PE bảo vệ
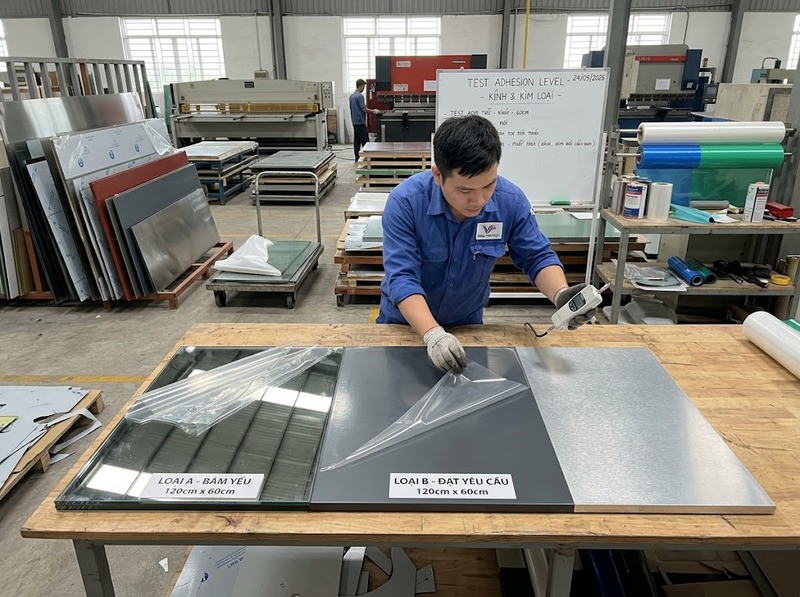
Vì vậy, cách chọn hợp lý không phải là tìm mức bám cao nhất, mà là tìm mức bám thấp nhất vẫn đủ giữ màng ổn định trong toàn bộ chu trình sử dụng. Khi đánh giá cần xét đồng thời vật liệu và độ nhám bề mặt, điều kiện dán, công đoạn gia công, thời gian lưu kho, nhiệt/áp lực và điều kiện bóc màng. Đây cũng là các nhóm điều kiện được dùng trong hướng dẫn lựa chọn vật liệu bảo vệ bề mặt công nghiệp.
Độ bám phải được hiểu là lực bóc trong một điều kiện thử cụ thể
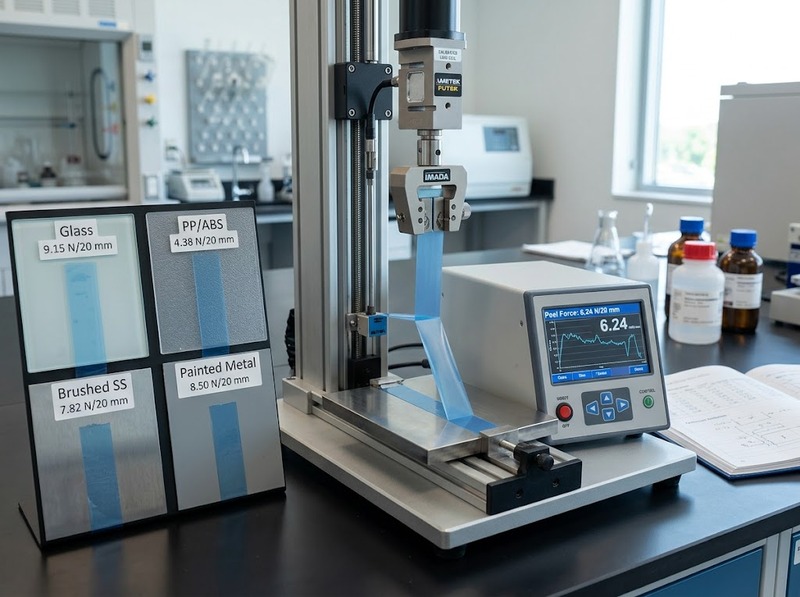
Độ bám của màng bảo vệ thường được thể hiện bằng lực cần thiết để bóc màng khỏi một bề mặt chuẩn, chẳng hạn N/20 mm, cN/20 mm hoặc N/25 mm. Con số này chỉ có ý nghĩa đầy đủ khi biết màng được thử trên bề mặt nào, góc bóc bao nhiêu và tốc độ bóc như thế nào.
ASTM D3330/D3330M, phiên bản đang hoạt động năm 2025, quy định các phương pháp đo peel adhesion của băng keo nhạy áp, trong đó có phép bóc 180° và 90°. Tiêu chuẩn cũng lưu ý lực bóc phụ thuộc vào điều kiện thử và không nên được xem như một thông số thiết kế độc lập cho mọi ứng dụng.
Điều này đặc biệt quan trọng khi đọc catalogue màng PE bảo vệ. Giá trị “adhesion to steel” được đo trên thép chuẩn không có nghĩa màng sẽ tạo đúng lực bám đó trên nhựa, kính, nhôm sơn, inox xước hoặc bề mặt phủ bột. Hai sản phẩm của hai nhà cung cấp cũng không nên được kết luận là tương đương chỉ vì có cùng một con số nếu điều kiện thử, cấu trúc màng hoặc hệ keo khác nhau.
Các cấp “low”, “medium”, “high” hay “very high” vì thế cũng không có một ngưỡng chung cho toàn ngành. Chẳng hạn, trong một dòng màng PE dùng keo acrylic, các cấp được công bố lần lượt khoảng 70, 150 và 300 cN/20 mm trên thép BA; cấp trung bình chủ yếu hướng tới bề mặt bóng cao, còn cấp cao hơn hướng tới bề mặt ít bóng hoặc có texture. Đây là benchmark của một hệ sản phẩm cụ thể, không phải bảng phân loại áp dụng cho mọi màng PE.
Chọn mức bám trước hết theo bề mặt cần bảo vệ
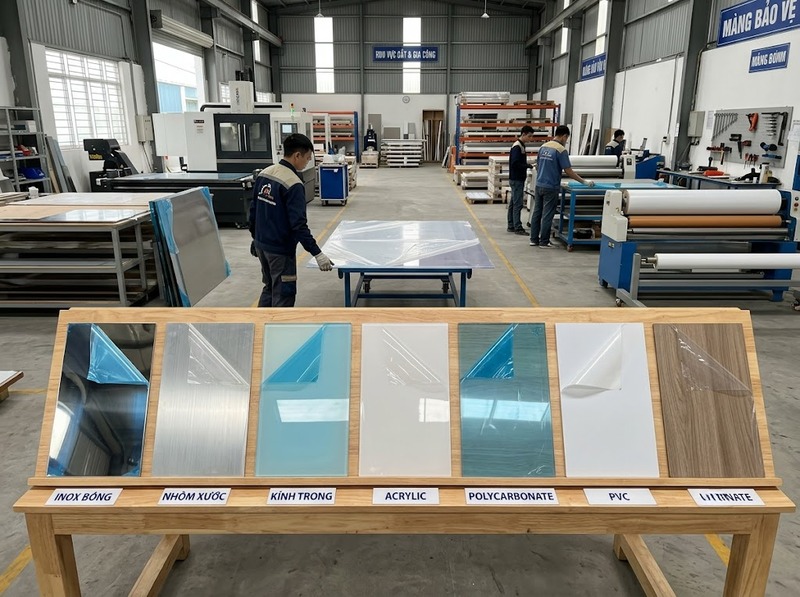
Bề mặt càng nhẵn, diện tích tiếp xúc thực giữa keo và vật liệu càng lớn nên thường không cần tăng lực bám chỉ để giữ màng. Với bề mặt nhám hoặc có hoa văn, lớp keo chỉ tiếp xúc với các điểm cao trên bề mặt; khả năng “wet-out” giảm và màng dễ bong hơn, vì vậy thường phải chuyển sang cấp bám cao hơn hoặc hệ keo phù hợp hơn.
|
Bề mặt cần bảo vệ |
Hướng chọn ban đầu |
Điểm cần kiểm tra |
|
Kính, nhựa bóng, laminate bóng, kim loại bóng |
Thấp đến trung bình |
Màng phải nằm phẳng nhưng vẫn bóc nhẹ, không để lại dấu hoặc cặn |
|
Bề mặt mờ, xước nhẹ hoặc texture nhỏ |
Trung bình |
Kiểm tra bong mép sau vận chuyển và gia công |
|
Bề mặt nhám, sơn texture, phủ bột hoặc hoa văn sâu |
Cao hơn |
Kiểm tra khả năng tiếp xúc tại vùng lõm và độ ổn định của mép màng |
|
Lớp sơn/lớp phủ nhạy hoặc chi tiết mỏng dễ biến dạng |
Ưu tiên lực bóc thấp nhất có thể |
Kiểm tra bong lớp phủ, biến dạng và lực cần thiết khi tháo màng |
Xu hướng này có thể thấy ở các sản phẩm thực tế: màng dành cho bề mặt nhám và độ bóng thấp được công bố với độ bám khoảng 320 cN/20 mm, trong khi các sản phẩm dành cho bề mặt bóng cao có thể chỉ ở khoảng 70 cN/20 mm trong cùng nhóm ứng dụng bảo vệ bề mặt.
Tuy nhiên, độ nhám không phải yếu tố duy nhất. Thành phần vật liệu, lớp sơn hoặc coating, năng lượng bề mặt và tình trạng nhiễm dầu/bụi đều ảnh hưởng tới khả năng tiếp xúc của keo. Vì vậy không nên áp dụng máy móc quy tắc “bóng dùng keo thấp, nhám dùng keo cao” mà bỏ qua vật liệu thực tế.
Điều chỉnh độ bám theo gia công, lưu kho và điều kiện bóc màng
Một màng chỉ cần bảo vệ tấm vật liệu trong kho có thể hoạt động tốt với độ bám tương đối thấp, nhưng cùng bề mặt đó nếu phải cắt, chấn, uốn hoặc trải qua nhiều công đoạn vận chuyển thì màng phải chịu lực kéo và lực tác động lớn hơn. Khi xuất hiện bong mép trong quá trình này, tăng một cấp độ bám có thể hợp lý, nhưng chỉ sau khi đã loại trừ nguyên nhân từ bề mặt bẩn, lực căng khi cán hoặc điều kiện dán không phù hợp.
Thời gian bảo vệ cũng cần được đưa vào phép thử. Nhiệt độ, áp lực, thời gian lưu kho và môi trường sử dụng có thể làm thay đổi hành vi bóc của hệ keo. Hướng dẫn lựa chọn màng bảo vệ công nghiệp vì thế xem điều kiện lưu kho, nhiệt/áp lực, tốc độ và góc bóc là các biến số riêng thay vì chỉ lựa chọn theo vật liệu bề mặt.
Yêu cầu sau khi bóc cũng quan trọng không kém khả năng bám trong lúc sử dụng. Nếu chi tiết còn phải sơn, mạ, dán keo hoặc xử lý bề mặt, tiêu chí “bóc sạch” cần được kiểm soát chặt hơn vì một lượng cặn hoặc sự thay đổi bề mặt rất nhỏ cũng có thể ảnh hưởng tới công đoạn tiếp theo. Trong trường hợp này, tăng độ bám chỉ để xử lý hiện tượng bong màng có thể tạo ra một vấn đề khác ở cuối quy trình.
Cách xác nhận độ bám phù hợp trước khi sản xuất hàng loạt
Không nên chốt cấp độ bám chỉ từ catalogue. Cách đáng tin cậy hơn là thử trực tiếp trên đúng vật liệu, đúng lớp hoàn thiện và gần nhất với điều kiện sử dụng thực tế.
1. Yêu cầu thông số peel adhesion kèm bề mặt thử, góc bóc, tốc độ bóc và phương pháp thử thay vì chỉ nhận thông tin “bám thấp” hoặc “bám cao”
2. Chọn hai hoặc ba cấp độ bám liền kề để thử trên đúng bề mặt thực tế đã được làm sạch như trong sản xuất
3. Cho mẫu trải qua thời gian lưu, nhiệt độ, vận chuyển và các bước gia công tương tự quy trình thật
4. Sau thử nghiệm, kiểm tra đồng thời hiện tượng bong mép, xê dịch, nhăn màng, lực bóc, cặn keo, dấu bề mặt, bong coating hoặc biến dạng chi tiết
5. Trong các mẫu đạt toàn bộ yêu cầu, chọn cấp có lực bám thấp nhất thay vì mặc định chọn mẫu bám mạnh nhất
Cách thử này cũng phù hợp với nguyên tắc của ASTM D3330: dữ liệu peel adhesion có thể dùng cùng tiêu chí chấp nhận để kiểm soát chất lượng, nhưng giá trị đo không tự động quyết định khả năng làm việc của màng trong một ứng dụng cụ thể. Việc thay bề mặt thép chuẩn bằng mẫu vật liệu đại diện còn giúp đánh giá tương quan bám sát hơn với sản phẩm thực tế.
Một phép thử tốt vì thế cần trả lời đồng thời hai câu hỏi: màng có bám đủ trong lúc cần bảo vệ hay không, và sau toàn bộ thời gian sử dụng nó có bóc ra đủ sạch, đủ nhẹ và không làm thay đổi bề mặt hay không. Nếu chỉ kiểm tra một trong hai, mức độ bám được chọn vẫn chưa được xác nhận đầy đủ.
Khi chọn độ bám màng PE bảo vệ, không nên bắt đầu bằng một con số cố định hoặc quan niệm “bám càng cao càng tốt”. Hãy bắt đầu từ bề mặt thực tế: bề mặt nhẵn, bóng thường có thể dùng mức thấp hơn; bề mặt mờ, nhám hoặc texture thường cần độ bám cao hơn. Sau đó hiệu chỉnh theo mức độ gia công, thời gian lưu kho và yêu cầu bóc sạch.
Tiêu chí cuối cùng là màng không bong trong toàn bộ quá trình cần bảo vệ nhưng vẫn bóc sạch khi kết thúc. Vì vậy, sau khi thử trên điều kiện sử dụng thực tế, mức bám thấp nhất đáp ứng đồng thời hai yêu cầu này thường là lựa chọn phù hợp hơn so với việc tăng lực bám dự phòng.