Cách giảm lượng màng PE khi quấn pallet
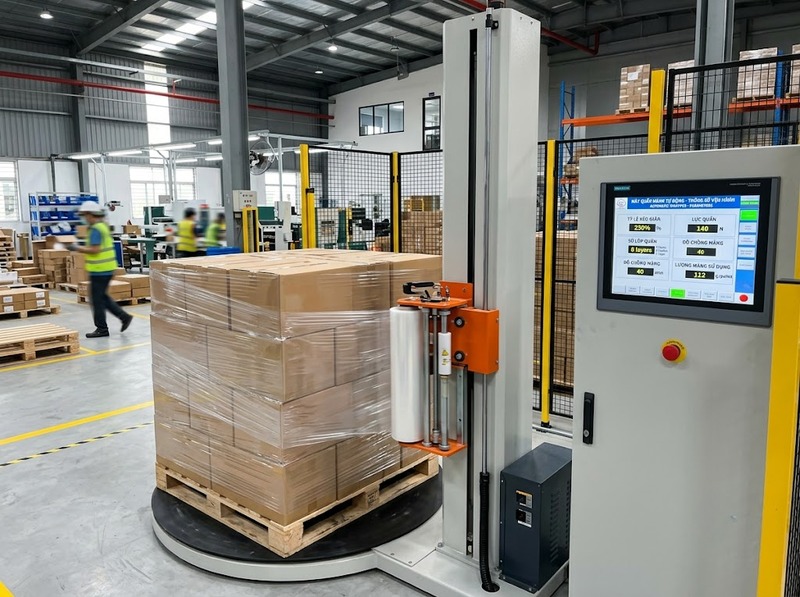
Mục tiêu cuối cùng không phải pallet có ít vòng màng nhất, mà là lượng màng thấp nhất vẫn duy trì khả năng cố định tải trong quá trình nâng hạ, vận chuyển và rung xóc. Vì vậy, mỗi thay đổi cần được đánh giá bằng cả mức tiêu hao theo pallet và khả năng giữ tải tại những vị trí yếu nhất.
Giảm màng phải bắt đầu từ mức giữ tải cần thiết
Số vòng quấn không phải chỉ tiêu trực tiếp cho biết pallet có đủ chắc hay không. Hai pallet cùng được quấn 10 vòng vẫn có thể có khả năng giữ tải khác nhau nếu lực căng màng, độ giãn trước, độ dày hoặc cách phân bố các lớp khác nhau.
Chỉ tiêu hữu ích hơn là lực giữ tổng hợp mà các lớp màng tạo lên tải, thường được xem xét thông qua containment force. Về nguyên lý, mỗi lớp màng đóng góp một phần lực giữ; tăng lực quấn hoặc tăng số lớp đều có thể làm lực giữ tổng tăng lên. Điều này cũng giải thích vì sao một pallet đang được quấn quá nhiều lớp có thể giảm vật liệu mà vẫn ổn định nếu mỗi lớp còn lại được sử dụng hiệu quả hơn.
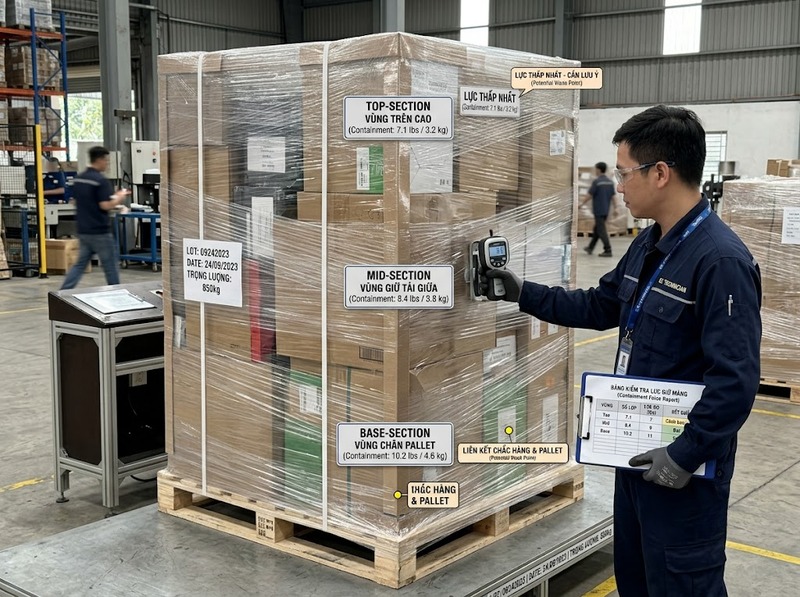
Không có một mức containment force duy nhất phù hợp với mọi pallet. Tải cao, trọng tâm lớn, thùng carton mềm, bề mặt trơn hoặc hình dạng không đồng đều thường phản ứng khác với tải thấp và cứng. Vì vậy, một pallet đang vận chuyển ổn định có thể được dùng làm baseline nội bộ: đo khả năng giữ tải ở phần trên, giữa và dưới rồi xác định khu vực có mức giữ thấp nhất nhưng vẫn vận hành thành công.
Khi bắt đầu tối ưu, cần bảo toàn ngưỡng hoạt động này thay vì bảo toàn số vòng quấn cũ. Nếu lượng màng giảm nhưng vị trí yếu nhất vẫn đạt mức giữ tải yêu cầu và tải không dịch chuyển nhiều hơn trong vận chuyển, phần màng đã cắt mới thực sự là phần dư.
Tăng pre-stretch để dùng ít màng gốc hơn
Pre-stretch là một trong những đòn bẩy trực tiếp nhất để tăng lượng màng có thể sử dụng từ cùng một cuộn. Pre-stretch 200% có nghĩa là 1 m màng ban đầu về lý thuyết được kéo thành khoảng 3 m trước khi đi lên pallet; ở 250%, 1 m trở thành khoảng 3,5 m.
Giả sử một công thức quấn cần 300 m màng sau kéo. Với pre-stretch 200%, lượng màng gốc tương ứng khoảng 100 m. Nếu tăng lên 250% và mọi điều kiện khác giữ nguyên, lượng màng gốc chỉ còn khoảng 85,7 m, tức giảm lý thuyết khoảng 14,3%.
Tuy nhiên, không nên xem con số pre-stretch càng cao càng tốt. Khi màng bị kéo nhiều hơn, độ dày sau kéo giảm và chiều rộng hữu hiệu có thể bị thu hẹp. Màng cũng có thể nhạy hơn với cạnh sắc, sai lệch của cụm con lăn hoặc lực quấn quá cao. Nếu tỷ lệ đứt màng tăng khiến người vận hành phải giảm lực căng hoặc bổ sung thêm vòng quấn, phần tiết kiệm lý thuyết có thể biến mất.
Vì vậy, pre-stretch nên được tăng từng bước trong khi theo dõi đồng thời lượng màng trên mỗi pallet, số lần đứt màng và lực giữ tải. Ngưỡng tối ưu là mức giãn cao nhất mà hệ thống có thể duy trì ổn định, chứ không phải giá trị lớn nhất mà máy cho phép cài đặt.
Cắt lớp quấn thừa và overlap theo từng vùng tải
Một công thức quấn cố định thường phân phối màng khá đều trên toàn chiều cao pallet, trong khi nhu cầu giữ tải thực tế lại không đồng đều. Phần chân pallet phải chống trượt và liên kết tải với pallet; phần trên cần hạn chế các kiện hàng nghiêng hoặc bung ra; khu vực giữa của một tải vuông, ổn định đôi khi không cần số lớp tương đương hai vùng này.
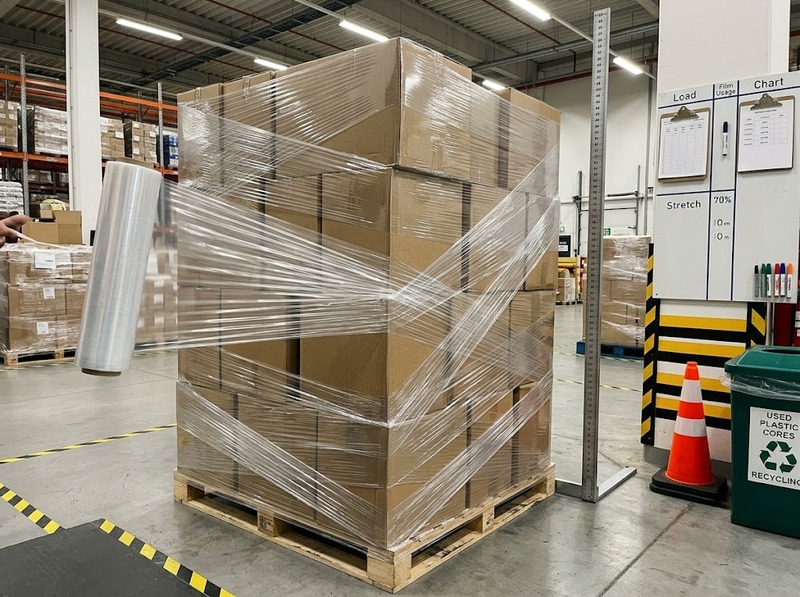
Do đó, thay vì giảm đồng loạt một hoặc hai vòng trên toàn pallet, có thể điều chỉnh wrap pattern theo vùng. Các vòng tăng cường được giữ tại điểm cần lực giữ cao, còn khu vực vốn dư containment có thể giảm số lớp. Cách này giảm vật liệu mà ít làm suy yếu điểm quan trọng của tải hơn so với việc cắt đều toàn bộ chương trình.
Overlap của các vòng xoắn cũng ảnh hưởng trực tiếp đến lượng màng. Khi mỗi vòng mới chồng quá nhiều lên vòng trước, cùng một vùng của pallet nhận nhiều lớp hơn mức cần thiết. Tăng khoảng dịch chuyển theo chiều cao của cụm màng sẽ làm giảm số vòng cần thiết để đi hết pallet. Tuy nhiên, overlap không thể giảm đến mức xuất hiện vùng thiếu lớp hoặc làm lực giữ giữa các độ cao mất cân bằng.
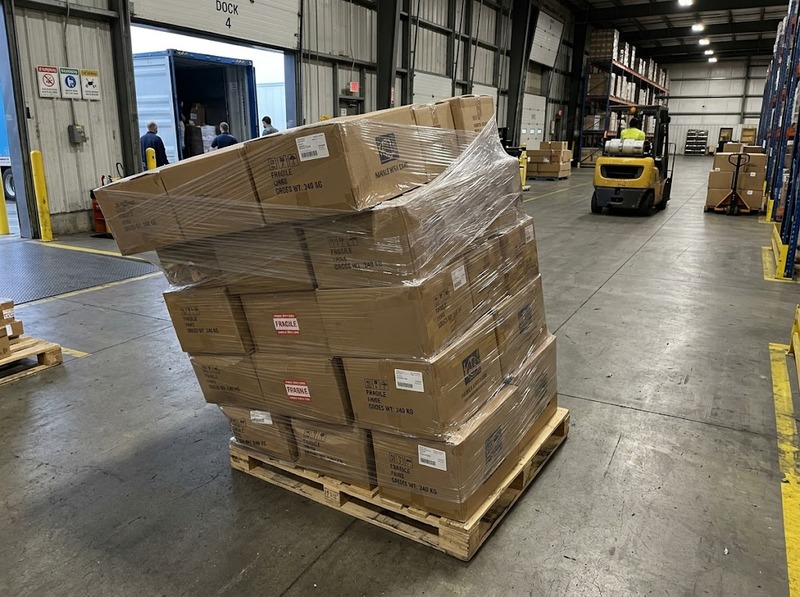
Cần kiểm tra cả điểm bắt đầu và kết thúc của màng. Quấn sâu vào phần pallet trống, tạo đuôi màng quá dài hoặc tiếp tục quay sau khi vùng cần gia cố đã đủ lớp đều tạo ra tiêu hao nhưng không tăng tương ứng khả năng giữ hàng.
Giảm độ dày màng theo hiệu suất, không theo micromet
Down-gauging, tức chuyển sang màng mỏng hơn, có thể giảm đáng kể khối lượng nhựa trên mỗi pallet. Nếu cùng một diện tích màng gốc được sử dụng, chuyển từ 20 µm xuống 17 µm tương đương giảm 15% lượng vật liệu theo độ dày.
Nhưng phép tính này chỉ có giá trị khi công thức quấn không phải bù lại bằng nhiều màng hơn. Ví dụ, nếu màng 17 µm chỉ bằng 85% độ dày của màng 20 µm nhưng phải tăng số lớp thêm 20% để đạt cùng hiệu quả giữ tải, mức vật liệu tương đối trở thành 0,85 × 1,20 = 1,02. Kết quả là pallet có thể dùng nhiều nhựa hơn khoảng 2% dù màng đã mỏng hơn.
Nguyên nhân là độ dày không đại diện đầy đủ cho hiệu suất sử dụng. Khả năng chịu kéo, chống đâm thủng, duy trì lực sau khi kéo giãn và độ ổn định khi chạy qua cụm pre-stretch đều ảnh hưởng đến lượng màng cuối cùng cần dùng.
Vì thế, khi thử màng mỏng hơn, KPI quan trọng phải là g/pallet và khả năng giữ tải sau quấn, không phải số micromet trên nhãn cuộn. Một loại màng mỏng chỉ tạo ra tiết kiệm khi nó cho phép giảm khối lượng thực tế mà không làm tăng số lớp, đứt màng hoặc dịch chuyển tải.
Tăng hiệu quả lực quấn và khóa tải vào pallet
Nếu lực quấn quá thấp, mỗi lớp màng đóng góp ít lực giữ hơn và hệ thống thường phải bù bằng nhiều lớp. Tăng lực quấn đến mức màng và bao bì có thể chịu ổn định có thể giúp đạt cùng mức containment với ít vật liệu hơn.
Giới hạn nằm ở tính bền vững của lực quấn. Lực quá cao có thể làm méo thùng carton, kéo lệch các kiện hàng nhẹ hoặc tăng nguy cơ rách màng tại cạnh pallet. Khi màng liên tục bị đứt, người vận hành thường phải hạ lực xuống; khi đó hiệu quả của mỗi lớp giảm và số vòng lại tăng. Vì vậy, giá trị cần tối ưu là lực quấn có thể duy trì ổn định trong sản xuất, không phải mức lực cực đại đạt được trong một lần chạy thử.
Liên kết giữa tải và pallet cũng rất quan trọng. Nếu màng chỉ ép các kiện hàng vào nhau nhưng toàn bộ khối hàng vẫn có thể trượt trên mặt pallet, bổ sung thêm nhiều lớp ở giữa tải không xử lý đúng cơ chế gây mất ổn định.
Phần màng gần chân tải vì thế cần tạo được liên kết đủ chắc với pallet, đồng thời không nằm ở vị trí dễ bị càng xe nâng đâm thủng. Khi vùng chân được xử lý đúng, tải ít có xu hướng trượt như một khối và nhu cầu bù thêm màng trên toàn chiều cao có thể giảm.
Đo mức tiêu hao theo pallet và xác nhận trước khi chuẩn hóa
Muốn biết một thay đổi có thực sự tiết kiệm hay không, cần chuyển từ việc nhìn số vòng sang một KPI vật liệu như gram màng trên mỗi pallet. Có thể xác định bằng chênh lệch khối lượng cuộn trước và sau một lô pallet đồng nhất, hoặc dùng dữ liệu chiều dài màng của máy nếu hệ thống đo đủ ổn định.
Lập baseline trước khi chỉnh máy
Baseline nên ghi đồng thời lượng màng trên mỗi pallet, pre-stretch, lực quấn, số vòng ở từng vùng, mức overlap, loại và độ dày màng, tỷ lệ đứt màng cùng trạng thái tải sau vận chuyển. Nếu chỉ ghi g/pallet mà không lưu công thức quấn, rất khó xác định nguyên nhân khi chất lượng tải thay đổi.
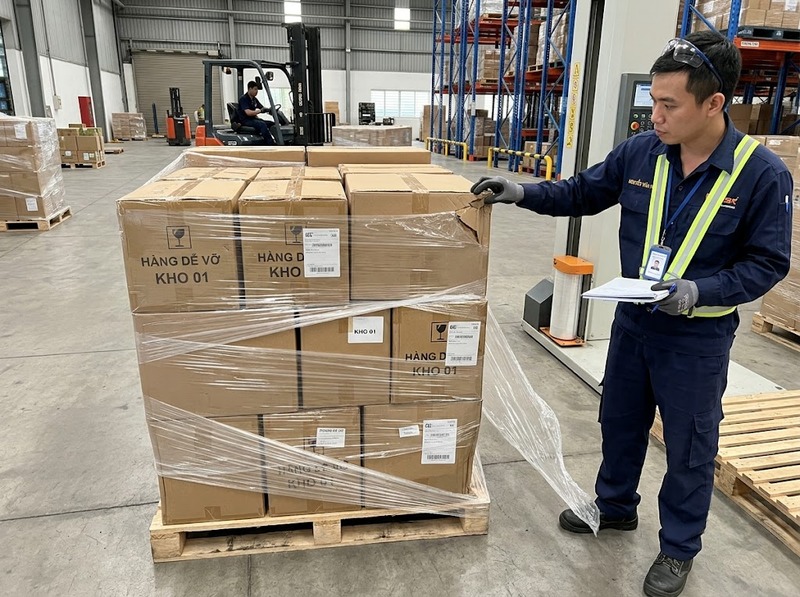
Các phép đo lực giữ cần được thực hiện ở nhiều độ cao thay vì chỉ một điểm thuận tiện. Giá trị trung bình tốt không bù được cho một vùng quá yếu ở phần trên hoặc chân pallet.
Thử từng thay đổi trên cùng loại tải
Mỗi đợt thử nên ưu tiên thay một biến chính. Có thể tăng pre-stretch trước, sau đó mới điều chỉnh lớp quấn hoặc overlap; hoặc thử màng mỏng hơn trong khi giữ nguyên các cài đặt còn lại. Cách này giúp xác định rõ thay đổi nào thực sự giảm tiêu hao và thay đổi nào làm tăng rủi ro.
Việc đánh giá cũng phải thực hiện trên nhóm pallet đại diện cho điều kiện sản xuất, đặc biệt là những tải cao, không đồng đều hoặc từng có lịch sử dịch chuyển. Một công thức hoạt động tốt với pallet dễ quấn chưa chắc phù hợp cho toàn bộ danh mục tải.
Chỉ chốt công thức khi tải qua tiêu chí chấp nhận
Một công thức mới chỉ nên được chuẩn hóa khi lượng màng trên mỗi pallet giảm nhưng khả năng giữ tải tại các vùng quan trọng không suy giảm ngoài giới hạn chấp nhận. Tỷ lệ đứt màng, hiện tượng xô lệch, bung lớp hàng hoặc hư hỏng bao bì cũng không được tăng lên.
Đối với tải phải chịu vận chuyển dài hoặc điều kiện xử lý mạnh, pallet cần được đánh giá dưới các tác động đại diện như nâng hạ, rung và va đập chứ không chỉ quan sát khi đứng yên. Sau khi công thức đã được xác nhận, các thông số máy và loại màng phải được khóa thành tiêu chuẩn vận hành; nếu thay đổi loại màng, cấu hình pallet hoặc đặc tính hàng hóa, cần kiểm tra lại thay vì mặc định giữ nguyên công thức cũ.
Giảm lượng màng PE hiệu quả không đồng nghĩa với giảm số vòng quấn bằng mọi giá. Cách tiếp cận ổn định hơn là xác định mức giữ tải cần thiết, sau đó giảm phần vật liệu không tạo thêm giá trị bằng cách tối ưu pre-stretch, phân bố lớp và overlap, độ dày màng, lực quấn và liên kết tải với pallet.
Chỉ số nên theo dõi cuối cùng là lượng màng thực tế trên mỗi pallet đi cùng với kết quả giữ tải. Điểm tối ưu là nơi g/pallet đã giảm nhưng pallet vẫn đáp ứng điều kiện nâng hạ và vận chuyển với độ ổn định yêu cầu. Khi hai tiêu chí này được kiểm soát cùng nhau, doanh nghiệp mới thực sự giảm nhựa sử dụng thay vì chỉ chuyển phần thiếu hụt từ vật liệu sang rủi ro hư hỏng hàng hóa.