

Quy trình sản xuất màng xốp hơi diễn ra thế nào?
- Quy trình sản xuất màng xốp hơi gồm những công đoạn nào?
- Chuẩn bị hạt nhựa polyethylene và phụ gia
- Đùn nhựa nóng chảy thành các lớp màng mỏng
- Tạo các hốc bóng khí bằng nhiệt và chân không
- Ghép lớp màng nền để giữ kín không khí
- Làm nguội, ổn định và cuộn màng thành cuộn lớn
- Kiểm tra chất lượng và gia công thành phẩm


Quy trình sản xuất màng xốp hơi gồm những công đoạn nào?
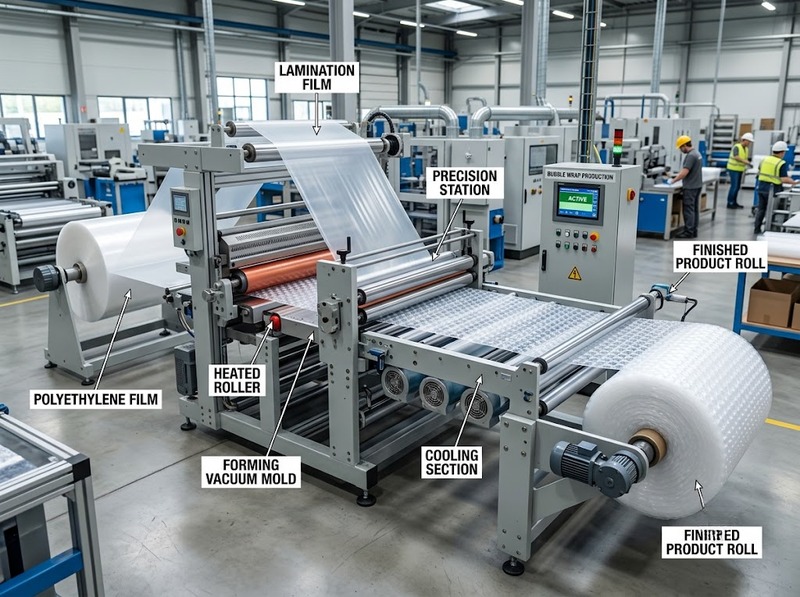
Quy trình sản xuất màng xốp hơi thường gồm sáu công đoạn: chuẩn bị nguyên liệu, đùn màng, tạo hốc bằng chân không, ghép kín lớp nền, làm nguội và cuộn, sau đó kiểm tra chất lượng và gia công thành phẩm. Trên dây chuyền liên tục, một số công đoạn diễn ra nối tiếp ngay trong cùng hệ thống thiết bị.
| Công đoạn | Công việc chính | Kết quả |
|---|---|---|
| Chuẩn bị nguyên liệu | Định lượng và phối trộn hạt polyethylene cùng phụ gia phù hợp | Hỗn hợp nguyên liệu đáp ứng yêu cầu gia công |
| Đùn màng | Nấu chảy nhựa và đưa qua đầu khuôn | Các lớp màng mỏng dùng để tạo bóng và làm nền |
| Tạo hốc bằng chân không | Hút một lớp màng còn có thể định hình vào các hõm trên khuôn | Lớp màng có các hốc theo hình dạng bóng |
| Ghép kín lớp nền | Liên kết lớp tạo hốc với lớp màng phẳng | Các khoang khí kín riêng biệt |
| Làm nguội và cuộn | Ổn định màng, kiểm soát lực kéo và sức căng cuộn | Cuộn màng thuận tiện cho lưu kho, gia công |
| Kiểm tra và gia công | Kiểm tra chất lượng, chia khổ, cắt hoặc tạo túi | Thành phẩm theo quy cách yêu cầu |
Nguyên lý tạo bóng nằm ở việc định hình hốc trước, rồi ghép một lớp màng khác để giữ không khí bên trong. Cơ chế hút chân không và ghép kín này được mô tả trong tài liệu kỹ thuật về sản xuất màng xốp hơi.
Cấu trúc thực tế có thể gồm các lớp polyethylene hoặc phức tạp hơn với màng đa lớp có lớp cản khí. Dù cấu trúc vật liệu khác nhau, nguyên lý của tuyến sản xuất dạng tạo hốc rồi ghép kín vẫn là: tạo màng có khả năng hàn, định hình khoang khí, khóa không khí bằng mối ghép và ổn định sản phẩm trước khi cuộn.
Chuẩn bị hạt nhựa polyethylene và phụ gia
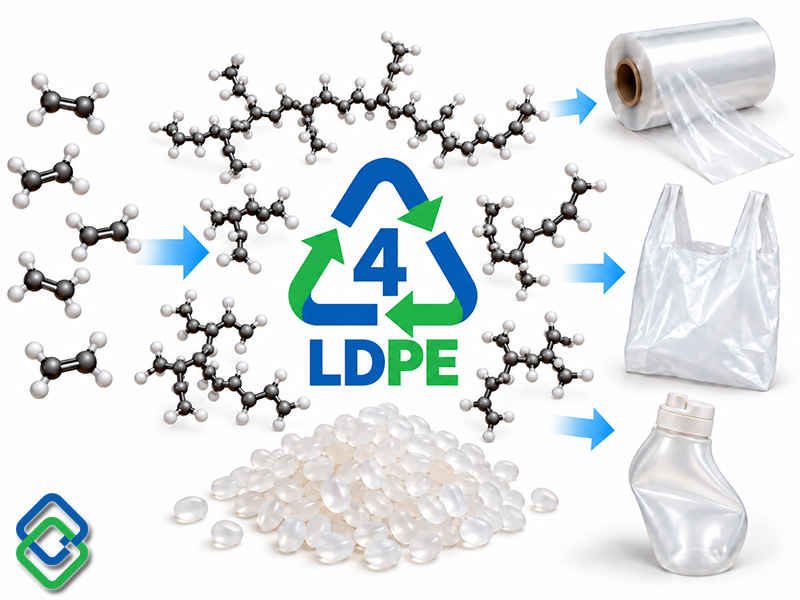
Nguyên liệu đầu vào thường là hạt polyethylene, có thể là LDPE, LLDPE hoặc hỗn hợp các cấp polyethylene tùy yêu cầu về độ mềm, độ bền xé, khả năng hàn nhiệt và khả năng giữ khí. Một số cấu trúc màng còn phối hợp nhiều lớp polymer để cân bằng khả năng hàn với độ bền cơ học hoặc khả năng cản khí.
Trước khi vào máy đùn, hạt nhựa được định lượng và trộn với các phụ gia cần thiết. Với sản phẩm thông thường, mục tiêu chính là duy trì khả năng gia công ổn định và bề mặt màng phù hợp cho bước tạo hình, ghép kín.
Với màng chống tĩnh điện, tính năng này phụ thuộc vào vật liệu, phụ gia hoặc phương pháp xử lý được lựa chọn; nó không tự hình thành nhờ bước tạo bóng. Nếu sử dụng phụ gia phối trộn, thành phần đó cần được đưa vào theo công thức nguyên liệu đã thiết kế.
Điểm quan trọng là công thức nguyên liệu phải phù hợp với cả hai nhiệm vụ sau đó: màng phải đủ dẻo để được hút vào khuôn tạo hốc nhưng cũng phải có khả năng hàn ổn định để hai lớp liên kết kín. Vì vậy, “polyethylene” là tên vật liệu nền, không phải một công thức duy nhất áp dụng cho mọi dây chuyền.
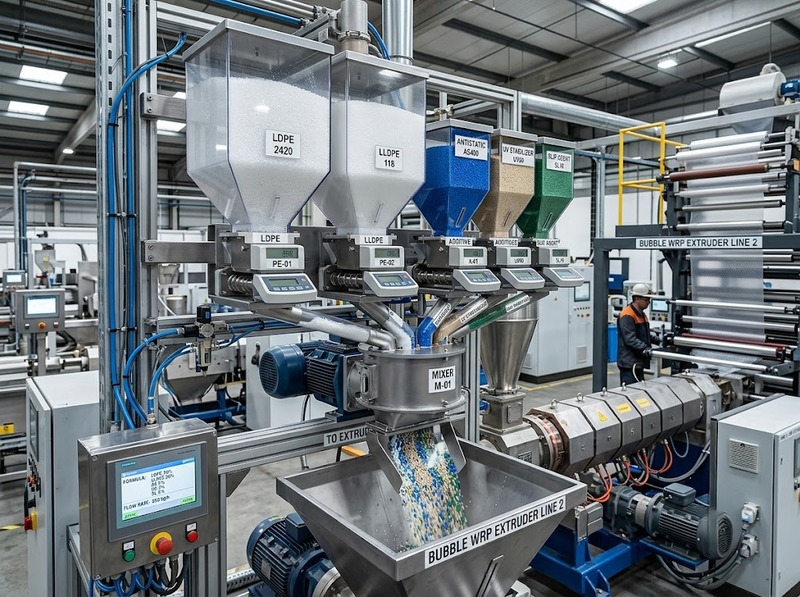
Đùn nhựa nóng chảy thành các lớp màng mỏng
Hỗn hợp hạt nhựa được đưa vào máy đùn. Trục vít quay vừa vận chuyển vật liệu dọc theo xi lanh, vừa tạo lực cắt và áp suất; kết hợp với hệ gia nhiệt, nhựa chuyển sang trạng thái nóng chảy đồng nhất trước khi đi qua đầu khuôn để tạo thành màng.
Nhiệt độ gia công phụ thuộc cấp polyethylene, thiết kế trục vít, tốc độ dây chuyền, chiều dày màng và cấu trúc một lớp hay đa lớp. Không nên lấy một mức nhiệt riêng lẻ làm thông số chuẩn cho mọi hệ thống. Nếu nhiệt và lực cắt chưa đủ, màng có thể xuất hiện vùng nhựa chưa nóng chảy hoặc phân tán chưa đều; nếu điều kiện quá cao hoặc thời gian lưu quá dài, polymer có thể suy giảm chất lượng.
Sau đầu khuôn, dòng nhựa nóng chảy phải được kiểm soát để tạo màng có chiều dày tương đối đồng đều. Điều này ảnh hưởng trực tiếp đến bước tạo bóng và hàn kín: vùng màng quá mỏng dễ bị kéo yếu khi tạo hốc, còn độ dày dao động làm điều kiện hàn và khả năng giữ khí không đồng nhất trên toàn khổ.
Các lớp màng sau đó được dẫn đến bộ phận tạo hình và ghép. Một lớp đảm nhiệm việc tạo hốc, lớp còn lại làm nền để đóng kín các hốc đã hình thành.
Tạo các hốc bóng khí bằng nhiệt và chân không
Đây là công đoạn tạo hình đặc trưng của màng xốp hơi. Một lớp màng còn ở trạng thái có thể định hình được đưa qua trống hoặc bề mặt khuôn có các hõm tương ứng với hình dạng bóng. Hệ chân không hút màng áp vào các hõm này, làm lớp màng biến dạng theo khuôn và hình thành hàng loạt hốc.
Cơ chế này giải thích vì sao các bóng có hình dạng và khoảng cách lặp lại đều trên mặt màng: hình học của bóng được quyết định bởi khuôn tạo hình, còn khả năng màng điền đầy khuôn phụ thuộc nhiệt độ, độ dẻo của màng, mức chân không và tốc độ chạy.
Nếu màng quá nguội hoặc lực hút không đủ, hốc có thể nông hoặc không đồng đều. Nếu màng bị kéo quá mức, vùng đỉnh và thành bóng có thể mỏng đi, ảnh hưởng đến độ bền của khoang khí sau khi ghép.
Ở công đoạn này, lớp màng mới có hình dạng hốc, chưa tạo thành các bóng kín hoàn chỉnh. Không khí được giữ lại khi lớp tạo hốc được ghép với lớp nền ở bước tiếp theo. Đây là điểm cần phân biệt với cách hình dung rằng máy bơm khí lần lượt vào từng bóng.
Ghép lớp màng nền để giữ kín không khí
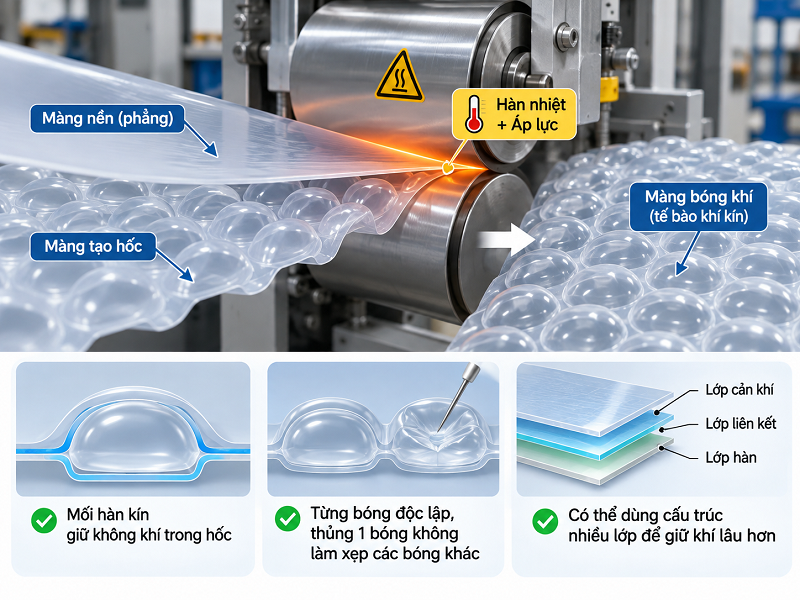
Sau khi lớp thứ nhất đã có các hốc, một lớp màng phẳng được đưa đến vùng ghép. Hai lớp tiếp xúc ở các vùng phẳng nằm giữa những hốc và được liên kết bằng nhiệt cùng áp lực thích hợp. Khi các vùng tiếp xúc được hàn kín, lượng không khí nằm trong mỗi hốc bị giữ lại giữa lớp tạo hình và lớp nền, tạo thành các tế bào khí kín riêng biệt.
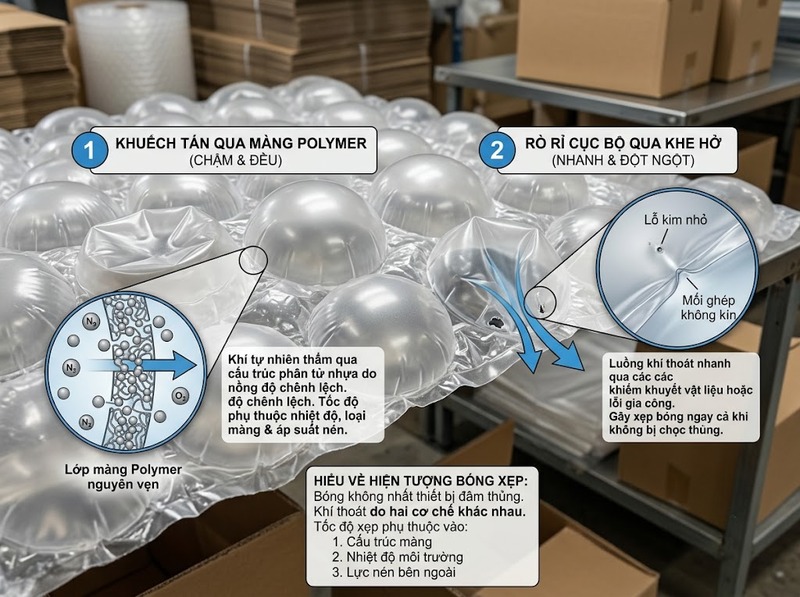
Tính độc lập của từng bóng đến từ cách hàn các vùng xung quanh hốc. Nếu một bóng bị thủng, các bóng khác không nhất thiết xẹp theo vì chúng không phải là một khoang khí chung.
Chất lượng mối ghép vì vậy quan trọng không kém hình dạng bóng. Mối hàn không kín làm không khí thoát dần; nhiệt độ hoặc áp lực ghép không phù hợp có thể làm biến dạng bóng hay làm mỏng vùng liên kết. Một lớp màng được tạo hốc đều vẫn chưa đủ để tạo thành phẩm tốt nếu bước ghép không bảo đảm độ kín.
Ở một số sản phẩm cần giữ khí lâu hơn, màng có thể là cấu trúc nhiều lớp gồm lớp hàn, lớp liên kết và lớp cản khí. Biến thể này thay đổi cấu trúc vật liệu nhưng không thay đổi nhiệm vụ của bước ghép: tạo bề mặt tiếp xúc đủ kín để khóa không khí trong các khoang đã định hình.
Làm nguội, ổn định và cuộn màng thành cuộn lớn
Sau vùng tạo hình và ghép, màng cần được đưa về trạng thái ổn định trước khi cuộn. Khi nhiệt giảm, polymer cứng lại tương đối và vùng hàn đạt trạng thái hình học ổn định hơn; nhờ đó các bóng ít bị biến dạng do lực kéo của hệ thống cuộn.
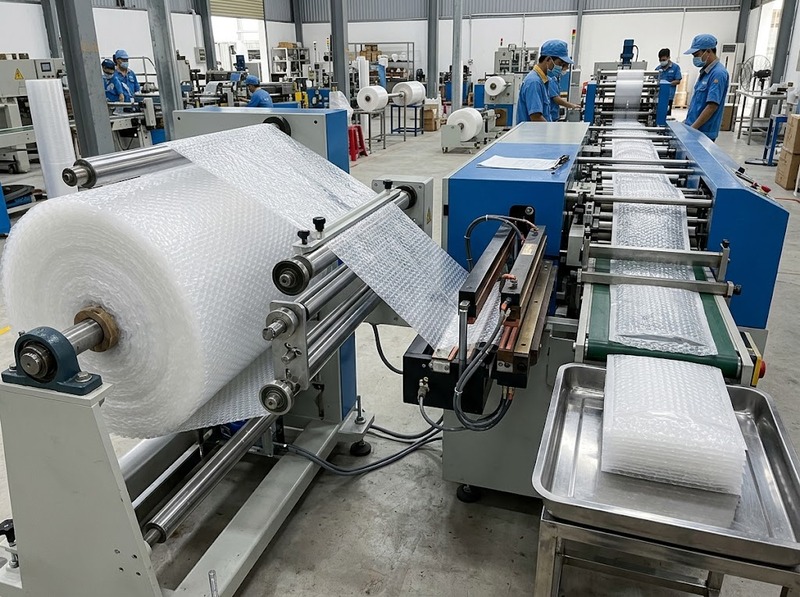
Tốc độ kéo và sức căng cuộn phải phù hợp với cấu trúc màng. Sức căng quá lớn có thể ép hoặc làm méo bóng, còn sức căng không ổn định dễ tạo cuộn lệch hoặc nếp gấp. Trong dây chuyền liên tục, màng sau khi ổn định được cuộn thành các cuộn lớn để thuận tiện cho lưu kho và chuyển sang công đoạn chia khổ.
Việc cuộn không chỉ là thao tác thu gom màng ở cuối dây chuyền. Cuộn phải có biên tương đối đều, không ép bẹp hệ bóng và đủ ổn định để khi tháo cuộn ở công đoạn sau, màng không bị kéo giãn cục bộ hoặc lệch biên.
Kiểm tra chất lượng và gia công thành phẩm
Màng cần được kiểm tra cả phần màng nền lẫn hệ bóng khí trước khi xuất xưởng hoặc chuyển sang gia công. Việc kiểm soát chất lượng cũng có thể diễn ra trong quá trình sản xuất để phát hiện sớm sai lệch ở bước đùn, tạo hình và ghép kín.
Các nhóm tiêu chí kiểm tra gồm:
-
Phần màng: độ đồng đều chiều dày, lỗ kim, vết rách, hạt gel hoặc tạp chất.
-
Hệ bóng khí: kích thước, độ cao, mức độ đồng đều và khả năng giữ khí.
-
Vùng hàn: độ kín và chất lượng liên kết giữa lớp tạo hốc với lớp nền.
-
Cuộn thành phẩm: biên cuộn, nếp gấp, độ ổn định và tình trạng bóng bị ép biến dạng.
-
Tính năng sử dụng: khả năng chịu tác động cơ học và các yêu cầu riêng của sản phẩm.
Với màng polyethylene dùng cho bao bì, các thông số như độ bền va đập, hệ số ma sát hoặc độ mờ có thể được kiểm soát khi quy cách sản phẩm yêu cầu. Không phải mọi loại màng xốp hơi đều áp dụng cùng một bộ chỉ tiêu hoặc cùng mức giới hạn chấp nhận.
Nếu sản phẩm có chức năng chống tĩnh điện, cần kiểm tra đặc tính điện theo yêu cầu kỹ thuật phù hợp, chẳng hạn điện trở bề mặt hoặc khả năng tiêu tán điện tích. Màu sắc và hình thức bên ngoài không đủ để xác nhận chức năng này.
Sau khi đạt yêu cầu, cuộn lớn có thể được chia theo chiều rộng, cắt theo chiều dài hoặc chuyển sang thiết bị tạo túi. Các thao tác này chuyển tấm màng đã hoàn thiện thành quy cách sử dụng phù hợp, không thay đổi nguyên lý tạo và giữ khí trong từng bóng.
Chất lượng màng xốp hơi phụ thuộc vào sự phối hợp giữa công thức vật liệu, điều kiện đùn, khả năng tạo hốc, độ kín của mối ghép và sức căng cuộn. Vì vậy, thông số vận hành cần được thiết lập theo vật liệu, sản phẩm và thiết bị cụ thể.