

Túi xốp hơi được sản xuất từ màng bóng khí thế nào?
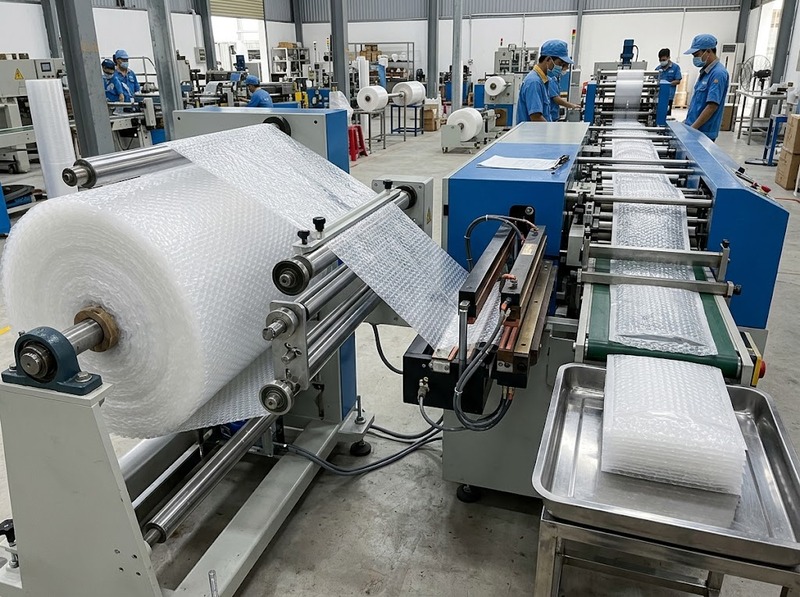
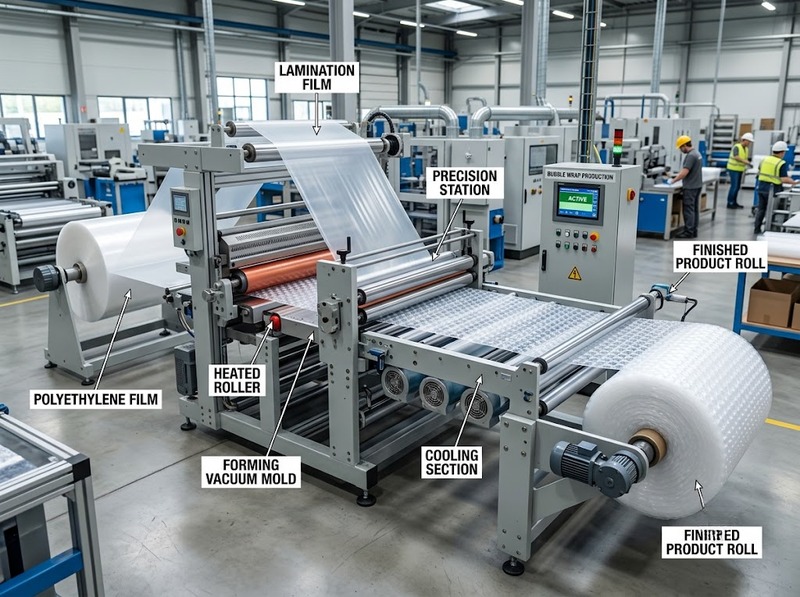
Trên dây chuyền, màng được tháo cuộn, căn chỉnh, gấp hoặc ghép thành phôi, hàn nhiệt tại các cạnh cần đóng kín rồi cắt theo chiều dài cài đặt. Sau đó túi được hoàn thiện, kiểm tra và thu gom thành phẩm.
Từ màng bóng khí đến túi xốp hơi là công đoạn gia công chuyển đổi
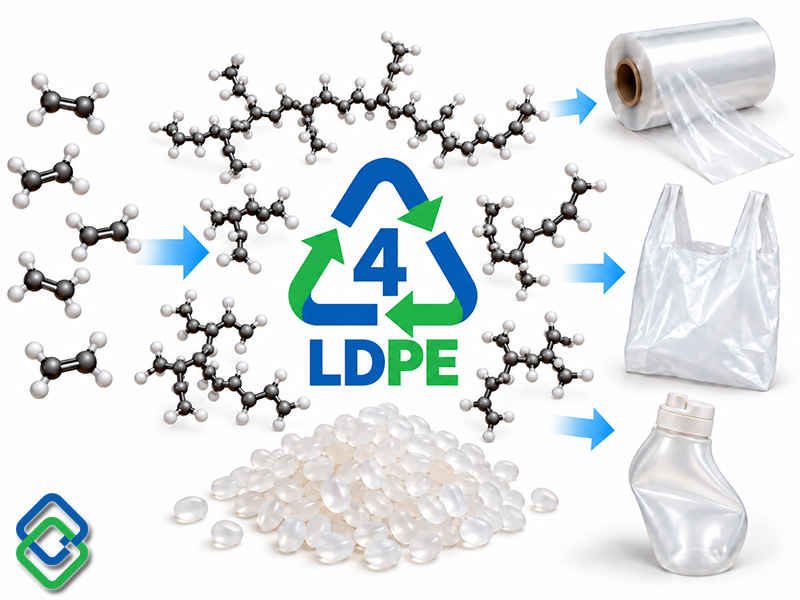
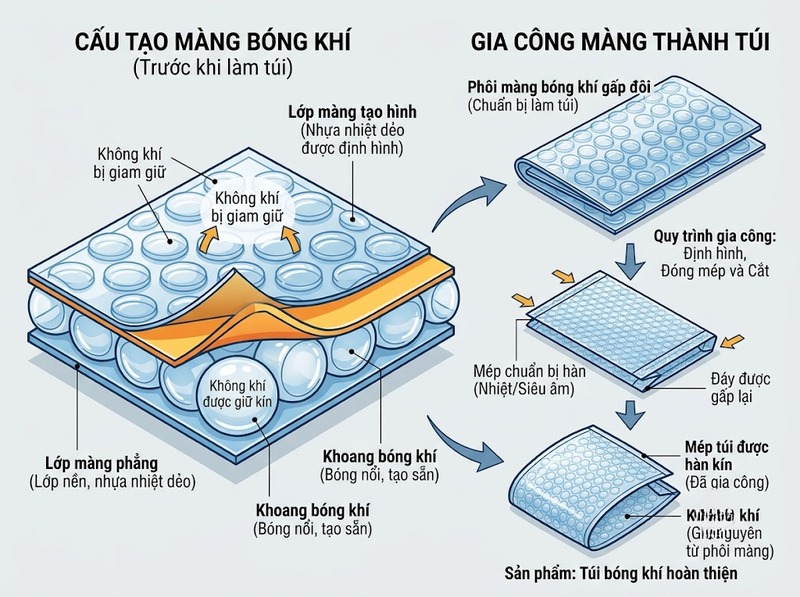
Màng bóng khí thông dụng được cấu tạo từ các lớp màng nhựa nhiệt dẻo, thường trên nền polyethylene. Một lớp tạo các khoang chứa khí, lớp còn lại khép kín khoang để giữ không khí bên trong. Cấu trúc cụ thể có thể thay đổi với màng nhiều lớp hoặc màng ghép, nhưng khi đưa sang dây chuyền làm túi, hệ thống bóng khí cơ bản đã được hình thành.
Điều này phân biệt hai công đoạn sản xuất khác nhau. Công đoạn tạo màng quyết định cấu trúc bóng, độ dày và đặc tính của cuộn màng; công đoạn làm túi chủ yếu xử lý hình học của vật liệu: tạo hai mặt túi, đóng các cạnh cần thiết và tạo kích thước thành phẩm.
Do đó, máy làm túi không cần tạo từng bóng khí mới. Nhiệm vụ quan trọng hơn là đưa cuộn màng qua dây chuyền mà không làm lệch phôi, hỏng bóng hoặc tạo đường hàn không ổn định.
Cuộn màng được cấp và tạo phôi túi như thế nào?
Tháo cuộn và căn màng
Cuộn màng bóng khí được đặt trên bộ phận cấp liệu rồi đi qua hệ thống con lăn. Các con lăn vừa dẫn màng vừa duy trì độ căng phù hợp để vật liệu đi thẳng trước khi tới khu vực tạo hình.
Việc căn màng ảnh hưởng trực tiếp đến vị trí đường hàn và kích thước túi. Nếu hai mép chạy lệch nhau, đường hàn có thể xiên, miệng túi không đều hoặc chiều rộng thành phẩm sai so với thiết lập. Vì vậy, tốc độ cấp màng, độ căng và vị trí mép phải được phối hợp với chu kỳ hàn – cắt.
Gấp màng hoặc ghép hai lớp
Phôi túi có thể được tạo theo hai cách chính. Với thiết kế dùng một cuộn màng, vật liệu được gấp để hình thành hai mặt trước – sau của túi. Nếp gấp trở thành một cạnh kín tự nhiên, nhờ đó giảm số đường phải hàn.
Ở cấu hình khác, hai lớp màng được đưa chồng lên nhau rồi hàn những cạnh cần đóng. Cách này phù hợp với kiểu túi cần kiểm soát riêng từng đường biên hoặc túi ba đường hàn.
Giai đoạn tạo phôi phải giữ hai lớp ổn định cho tới khi hàn. Nếu chúng dịch chuyển tương đối với nhau, mép túi dễ không thẳng và đường hàn có thể không nằm đúng vùng thiết kế.
Mép túi được hàn nhiệt và cắt ra sao?
Hàn nhiệt tạo đường biên
Sau khi phôi được định hình, các lớp màng tại vùng mép được ép với nhau bằng nhiệt và áp lực. Vật liệu nhiệt dẻo ở bề mặt mềm ra, tiếp xúc và liên kết để tạo thành đường hàn sau khi nguội.
Chất lượng mối hàn phụ thuộc đồng thời vào đặc tính màng, số lớp vật liệu, nhiệt độ, áp lực, thời gian tiếp xúc và tốc độ dây chuyền. Không có một mức nhiệt duy nhất phù hợp cho mọi loại túi.
Nếu năng lượng hàn chưa đủ, các lớp có thể chỉ bám một phần và dễ tách khi chịu lực. Ngược lại, nhiệt hoặc thời gian tiếp xúc quá lớn có thể làm vùng mép biến dạng, mỏng đi hoặc ảnh hưởng các bóng khí nằm quá gần đường hàn. Vì vậy, thông số hàn phải được thiết lập theo từng cấu trúc màng và yêu cầu thành phẩm.
Cắt theo chiều dài cài đặt
Sau khi các đường biên cần thiết được tạo, hệ thống cấp màng đưa phôi đi một khoảng xác định rồi thực hiện cắt. Chiều dài cấp giữa các chu kỳ quyết định chiều dài của từng túi.
Tùy cấu tạo máy, hàn và cắt có thể diễn ra tại hai cụm riêng hoặc được tích hợp trong một chu kỳ hàn – cắt. Điểm quan trọng là vị trí cắt phải đồng bộ với đường hàn để túi sau khi tách vẫn còn mép kín đủ ổn định và không cắt vào vùng làm việc của túi kế tiếp.
Với dây chuyền tự động, quá trình cấp chiều dài, hàn và cắt được lặp lại theo thông số cài đặt. Khi thay đổi kích thước túi, các thông số này cũng phải được điều chỉnh tương ứng thay vì chỉ thay đổi vị trí dao.
Túi thành phẩm được hoàn thiện và kiểm tra thế nào?
Hoàn thiện miệng túi
Sau công đoạn hàn – cắt, túi có thể được đưa thẳng tới khu vực thu gom hoặc tiếp tục qua công đoạn hoàn thiện. Với túi miệng mở thông thường, sản phẩm chỉ cần giữ đúng phần miệng chưa hàn để có thể đưa vật cần bảo vệ vào bên trong.
Nếu là túi có nắp gập hoặc dải keo, dây chuyền phải tạo thêm phần vật liệu cho nắp và gắn keo tại vị trí thiết kế. Đây là công đoạn bổ sung, không làm thay đổi nguyên lý cơ bản của phần thân túi.
Túi sau đó được đếm, xếp hoặc gom theo lô. Ở giai đoạn này, mép hàn cần đủ nguội và ổn định để thao tác thu gom không kéo giãn vùng vừa liên kết.
Kiểm soát chất lượng
Kiểm tra thành phẩm không chỉ nhìn xem túi có đúng hình dạng hay không. Các điểm quan trọng gồm kích thước, độ thẳng của đường cắt, khả năng mở miệng túi, tính liên tục của đường hàn và tình trạng các bóng khí gần mép.
Đường hàn không nên có vùng bỏ hàn, bong tách hoặc cháy thủng. Khi cần kiểm soát định lượng, độ bền đường hàn có thể được đánh giá bằng phép kéo tách mẫu để xác định lực cần thiết làm hai lớp tại mối hàn tách khỏi nhau.
Mức chấp nhận phải được xác lập theo cấu trúc màng, kích thước túi và yêu cầu sử dụng cụ thể. Một đường hàn rất mạnh nhưng làm biến dạng màng hoặc phá hỏng vùng bóng khí cũng không phải kết quả tối ưu.
Quy trình thay đổi thế nào theo kiểu túi xốp hơi?
Trình tự cơ bản vẫn là cấp màng, tạo phôi, hàn và cắt, nhưng số đường hàn và cách bố trí vật liệu thay đổi theo cấu trúc túi.
Với túi làm từ một tấm màng được gấp, nếp gấp có thể đảm nhiệm vai trò của một cạnh kín. Dây chuyền tập trung tạo các đường hàn còn lại rồi cắt từng túi. Cách tạo phôi này giảm một công đoạn hàn nhưng hình dạng túi phụ thuộc vào cách gấp màng.
Với túi ba đường hàn, hai lớp vật liệu có thể được đặt chồng lên nhau, sau đó hàn đáy và hai cạnh bên trong khi chừa miệng túi. Kiểu này cần nhiều vùng hàn hơn nhưng cho phép kiểm soát hình học từng cạnh độc lập.
Túi có nắp dán cần thêm chiều dài vật liệu ở phần miệng và thêm công đoạn tạo dải keo. Một biến thể khác là túi dạng cuộn: các túi được hàn liên tiếp nhưng giữ lại trên cuộn, giữa các túi có đường phân tách để người sử dụng lấy từng chiếc khi cần.
Như vậy, khác biệt giữa các dây chuyền chủ yếu nằm ở cách tạo phôi, số cạnh cần hàn, phương thức cắt và công đoạn hoàn thiện. Nguyên lý chuyển đổi màng bóng khí thành cấu trúc túi vẫn không thay đổi.
Quy trình sản xuất túi xốp hơi từ màng bóng khí bắt đầu với cuộn màng đã có sẵn các khoang khí, sau đó lần lượt cấp và căn màng, tạo phôi, hàn các cạnh, cắt theo kích thước rồi hoàn thiện và kiểm tra thành phẩm. Chất lượng túi vì thế phụ thuộc không chỉ vào bản thân màng bóng khí mà còn vào khả năng kiểm soát vị trí phôi, điều kiện hàn, chu kỳ cắt và độ ổn định của từng đường biên.