Cách chọn độ dày và khổ màng co PE
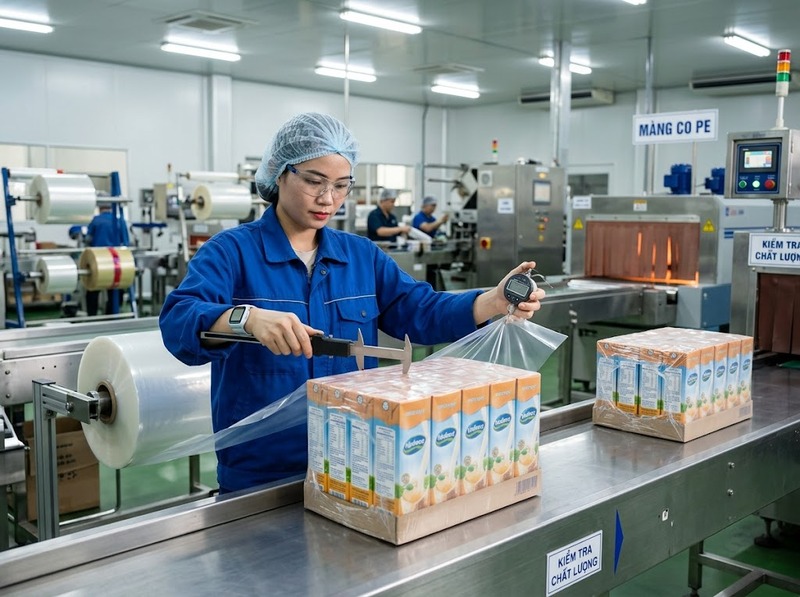
Vì vậy, cách chọn màng co PE hợp lý là bắt đầu từ kích thước lớn nhất của kiện sau khi đã xếp thành lốc, xác định dạng màng và cấu hình máy, sau đó chọn mức micron đủ chịu tải. Tỷ lệ co của màng chỉ dùng để siết phần vật liệu dư sau khi gia nhiệt; không nên dùng tỷ lệ co để bù cho một khổ màng vốn không đủ bao quanh sản phẩm.
Nguyên tắc chọn độ dày và khổ màng co PE
Hai thông số cần trả lời hai câu hỏi khác nhau. Với độ dày, cần xác định màng phải chịu mức ứng suất nào trong lúc hàn, co, bốc xếp và vận chuyển. Với khổ màng, cần xác định bao nhiêu vật liệu là đủ để đi hết chu vi của tiết diện cần bọc và vẫn còn dung sai cho hàn, co và sai số kích thước.
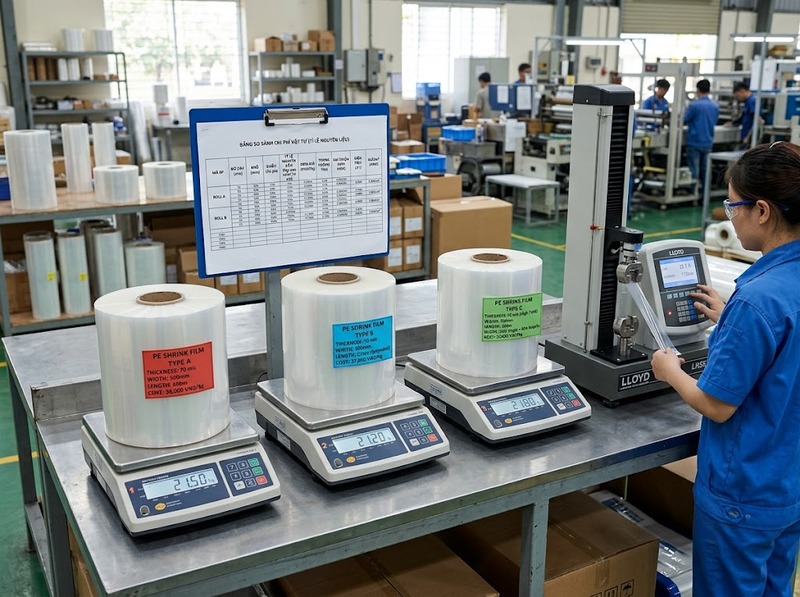
Do đó, không nên đặt hàng chỉ bằng mô tả như “màng PE 70 micron, khổ 600 mm” khi chưa biết sản phẩm được đóng theo lốc nào. Cùng một sản phẩm nhưng thay từ lốc 6 chai sang 24 chai có thể làm thay đổi cả tiết diện, khối lượng và ứng suất tại các góc.
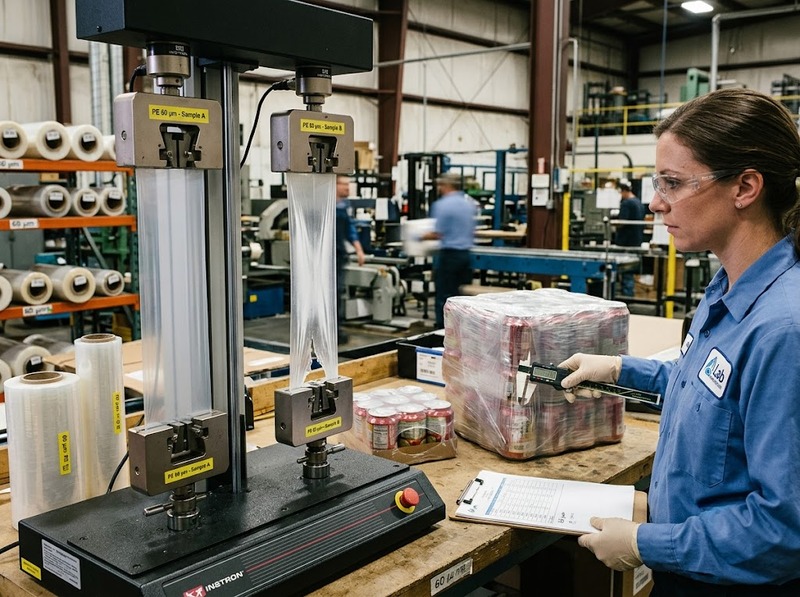
Một điểm cũng dễ bị bỏ qua là độ dày danh nghĩa không đại diện hoàn toàn cho độ bền sử dụng. Hai màng cùng 60 µm có thể khác nhau về công thức nhựa, tỷ lệ LDPE/LLDPE hoặc polyethylene hiệu năng cao, cấu trúc lớp, định hướng màng và chất lượng đường hàn. Vì vậy, micron là thông số khởi đầu để chọn mẫu, còn khả năng chịu kéo, chịu va đập và co thực tế mới quyết định màng có phù hợp hay không.
Cách chọn độ dày màng co PE theo tải và nguy cơ hư hỏng
Màng dày hơn thường có nhiều vật liệu hơn trên mỗi đơn vị diện tích nên khả năng chịu ứng suất cục bộ và dự trữ chống thủng lớn hơn. Tuy nhiên, tăng độ dày cũng làm tăng lượng nhựa sử dụng và có thể yêu cầu thay đổi nhiệt độ, thời gian lưu hoặc tốc độ của hệ thống co. Vì thế, mục tiêu không phải chọn màng dày nhất mà là chọn mức mỏng nhất vẫn đạt độ ổn định cần thiết.
Các sản phẩm PE shrink trên thị trường có dải độ dày khá rộng, thường từ khoảng 30 µm đến 150–200 µm tùy mục đích và công nghệ màng. Một số màng bundling dùng cho đồ uống tập trung ở khoảng 50–150 µm, trong khi màng công nghiệp có thể được sản xuất đến khoảng 200 µm hoặc hơn.
Có thể dùng bảng sau như mốc bắt đầu để chạy thử, không phải tiêu chuẩn bắt buộc cho mọi loại màng:
|
Điều kiện đóng gói |
Độ dày nên bắt đầu thử |
Ý nghĩa lựa chọn |
|
Lốc nhỏ, sản phẩm nhẹ, bề mặt tương đối nhẵn |
30–50 µm |
Ưu tiên giảm vật liệu khi nguy cơ thủng và tải kéo thấp |
|
Lốc chai, lon, hộp hoặc carton có tải trung bình |
50–80 µm |
Cân bằng giữa khả năng giữ lốc, độ bền và lượng nhựa sử dụng |
|
Kiện lớn hơn, nặng hơn hoặc có nhiều góc chịu lực |
80–120 µm |
Tăng dự trữ chống thủng và chịu ứng suất tại góc |
|
Kiện công nghiệp lớn, vật liệu thô hoặc điều kiện bốc xếp mạnh |
120–200 µm |
Ưu tiên khả năng chịu va chạm và duy trì tính toàn vẹn của bao gói |
Các dải ứng dụng thực tế của nhà sản xuất cũng cho thấy màng 30–60 µm thường được dùng ở nhóm multipack nhẹ, trong khi các mức khoảng 60–100 µm và 100–150 µm xuất hiện ở những ứng dụng nặng hơn.
Không nên chọn micron chỉ dựa vào tổng khối lượng. Một kiện 10 kg gồm các hộp carton phẳng có thể tạo ứng suất lên màng thấp hơn một kiện nhẹ hơn nhưng chứa các chi tiết có góc nhọn. Khi sản phẩm có cạnh sắc, đầu kim loại, góc carton cứng hoặc điểm tỳ nhỏ, ứng suất tập trung có thể làm thủng màng trước khi giới hạn chịu tải tổng thể trở thành vấn đề.
Tương tự, sản phẩm phải qua nhiều lần bốc xếp hoặc vận chuyển rung động nên được đánh giá bằng điều kiện thực tế. Nếu mẫu mỏng xuất hiện lỗ tại góc, vết kéo trắng, rách gần đường hàn hoặc lốc bị lỏng sau khi nguội, cần tăng khả năng chịu tải của màng. Giải pháp có thể là tăng micron, nhưng cũng có thể là đổi cấu trúc màng hoặc điều chỉnh điều kiện hàn và co.
Cách tính khổ màng co PE theo kích thước sản phẩm
Trước khi tính khổ, cần xác định “khổ” đang nói đến loại màng nào. Khổ màng ống hoặc màng gấp đôi thường được biểu diễn bằng chiều rộng khi màng nằm phẳng, trong khi màng đơn chạy trên máy hai cuộn hoặc một số máy bundling có cách bố trí đường màng khác. Nếu dùng sai cách hiểu này, cùng một con số 700 mm có thể tạo ra hai cấu hình bao gói hoàn toàn khác nhau.
Tính khổ cho màng ống hoặc màng gấp đôi
Với một kiện có tiết diện gần hình chữ nhật, gọi:
W là chiều rộng lớn nhất của kiện
D là chiều sâu lớn nhất của kiện
Chu vi tiết diện xấp xỉ:
P = 2 × (W D)
Khi màng ống được ép phẳng, khổ layflat tương ứng với khoảng một nửa chu vi. Có thể dùng mức dư khoảng 10% làm điểm bắt đầu:
Khổ layflat ≈ (W D) × 1,10
Hướng dẫn định cỡ shrink film trong ngành cũng thường sử dụng khoảng dư 10% khi tính từ chu vi hoặc tiết diện sản phẩm.
Ví dụ, một lốc có tiết diện lớn nhất 400 × 250 mm sẽ có:
Khổ ước tính = (400 250) × 1,10 = 715 mm
715 mm là giá trị hình học ban đầu. Khi chọn cuộn thực tế, cần làm tròn theo khổ màng mà nhà cung cấp có thể sản xuất và kiểm tra lại khả năng chạy qua máy, vị trí đường hàn và hình dạng kiện sau khi co.
Với sản phẩm có tiết diện tròn đường kính d, chu vi bằng π × d. Khổ layflat khởi đầu có thể tính:
Khổ layflat ≈ π × d × 1,10 ÷ 2
Chẳng hạn, kiện tròn đường kính 300 mm cho kết quả khoảng 518 mm. Đây vẫn là giá trị để chọn mẫu thử, không phải lý do để đặt chính xác 518 mm mà bỏ qua dung sai của thiết bị và sản phẩm.
Khổ màng đơn phải theo cấu hình máy
Không nên áp trực tiếp công thức layflat cho mọi máy sử dụng màng PE dạng đơn. Máy hai cuộn, máy sleeve wrapper và các hệ thống hàn khác nhau có đường đi của màng khác nhau. Trong trường hợp này, kích thước kiện vẫn là dữ liệu đầu vào, nhưng khổ cuộn cuối cùng cần phù hợp với giới hạn trục cuộn, vị trí đường hàn và đường màng mà nhà sản xuất máy quy định.
Nguyên tắc quan trọng là không lấy riêng chiều rộng mặt trước của sản phẩm làm khổ màng. Màng phải bao phủ cả phần chiều sâu hoặc chiều cao nằm trên đường quấn. Sai lầm này thường khiến màng có vẻ vừa khi chưa gia nhiệt nhưng bị kéo căng mạnh tại góc khi hàn và co.
Không dùng tỷ lệ co để bù cho khổ màng quá nhỏ
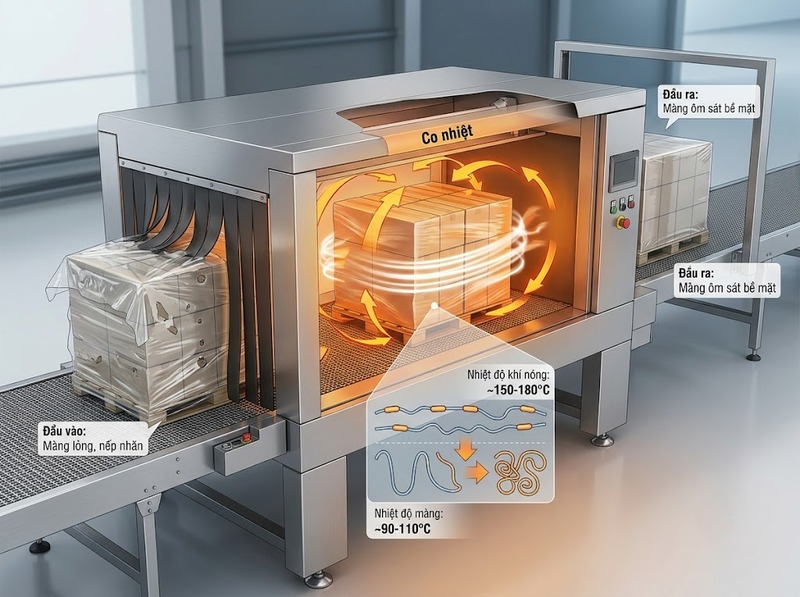
Màng co PE được tạo ra để co lại khi nhận đủ nhiệt. Độ co chịu ảnh hưởng của cấu trúc màng, hướng định hướng và nhiệt độ thực tế; mức co đo được có thể thay đổi khi điều kiện gia nhiệt thay đổi. Phép thử ASTM D2732 được thiết kế để xác định độ co tuyến tính tự do của màng ở nhiệt độ xác định, cho thấy tỷ lệ co cần được xem cùng điều kiện nhiệt chứ không phải một hằng số độc lập.
Điều này dẫn đến một nguyên tắc thực tế: màng phải đủ lớn để bao quanh sản phẩm trước khi co. Nếu khổ thiếu, nhiệt không thể tạo thêm vật liệu để bù phần chu vi còn thiếu. Kết quả thường là đường hàn chịu tải quá lớn, góc bị mỏng, màng rách hoặc sản phẩm biến dạng.
Ngược lại, khổ quá lớn cũng không phải lựa chọn an toàn hơn. Phần màng dư phải co nhiều hơn để ôm sát kiện, có thể tạo nếp gấp hoặc vùng vật liệu dồn cục bộ. Đồng thời, diện tích màng trên mỗi kiện tăng lên mà không tạo thêm giá trị tương ứng.
Vì vậy, độ co nên được sử dụng để tinh chỉnh mức ôm sát và hình dạng sau tunnel, còn kích thước ban đầu phải được xác định trước hết bằng hình học của kiện.
Phối hợp độ dày, khổ màng và máy co
Độ dày, khổ và chế độ máy tạo thành một hệ thống. Thay một thông số có thể làm thay đổi cách hai thông số còn lại hoạt động.
Nếu tăng độ dày nhưng giữ nguyên tốc độ và mức nhiệt của một công thức đang chạy với màng mỏng, màng mới có thể nhận nhiệt không đủ hoặc co không đều. Nếu tăng nhiệt quá mức để bù lại, bề mặt hoặc đường hàn lại có nguy cơ chịu nhiệt không cần thiết. Cách phù hợp hơn là điều chỉnh từng bước dựa trên kết quả sau khi kiện ra khỏi vùng gia nhiệt và nguội hoàn toàn.
Khổ màng cũng ảnh hưởng trực tiếp đến trạng thái căng. Khổ quá hẹp làm màng bị kéo căng ngay từ trước khi co, còn khổ quá rộng tạo nhiều vật liệu dư. Vì vậy, việc tăng micron không nên được dùng để “chữa” một khổ màng sai. Hai lỗi có cơ chế khác nhau và cần được chỉnh riêng.
Khi cần kiểm soát kỹ thuật sâu hơn, độ dày màng có thể được đánh giá bằng các phương pháp đo chuyên dụng như ISO 4593 hoặc ASTM D6988; tính chất kéo của film mỏng được đánh giá theo ASTM D882; còn độ co nhiệt có thể kiểm tra bằng ASTM D2732. Các phép thử này hữu ích khi cần so sánh các mẫu màng bằng cùng điều kiện thay vì chỉ dựa trên con số micron do nhà cung cấp công bố.
Cách chốt quy cách màng trước khi đặt số lượng lớn
Quy cách phù hợp nên được chốt bằng một mẫu chạy thực tế trên đúng sản phẩm và đúng thiết bị, thay vì chỉ tính trên giấy.
|
Bước kiểm tra |
Nội dung cần xác nhận |
Dấu hiệu đạt |
|
Đo kiện |
Đo kích thước lớn nhất sau khi sản phẩm đã được xếp đúng số lượng |
Số đo phản ánh đúng kiện thực tế, không lấy kích thước từng sản phẩm |
|
Chọn dạng màng |
Xác định màng ống, gấp đôi hay màng đơn theo máy |
Cách tính khổ phù hợp với đường đi của màng |
|
Chọn khổ ban đầu |
Tính theo chu vi hoặc tiết diện và thêm dung sai vận hành |
Màng bao đủ kiện trước khi co nhưng không dư quá nhiều |
|
Chọn micron ban đầu |
Dựa vào tải, góc cạnh, bốc xếp và mức bảo vệ |
Không thủng góc, không rách đường hàn, kiện giữ ổn định |
|
Chạy thử |
Kiểm tra sau hàn, sau co và sau khi nguội |
Màng ôm đều, đường hàn nguyên vẹn, kiện không biến dạng hoặc bị lỏng |
Nếu hai mức độ dày liền kề đều đáp ứng yêu cầu, mức mỏng hơn thường có lợi về lượng vật liệu sử dụng. Tuy nhiên, chỉ nên giảm micron khi mẫu vẫn đạt sau toàn bộ chu kỳ đóng gói và xử lý thực tế. Cùng diện tích màng, khối lượng nhựa gần như tỷ lệ thuận với độ dày, nên giảm độ dày có thể giảm lượng vật liệu; đổi lại, biên an toàn chống thủng và chịu tải cũng có thể giảm.
Tương tự, sau khi đã xác định một khổ chạy ổn định, có thể thử giảm từng mức nhỏ để tìm điểm ít vật liệu dư hơn. Khi xuất hiện căng góc, đường hàn chịu tải cao hoặc màng khó vào kiện, đó là dấu hiệu không nên tiếp tục giảm khổ.
Chọn màng co PE hiệu quả không phải là chọn một mức micron hoặc một khổ cuộn theo kinh nghiệm chung. Trước hết cần đo đúng tiết diện của kiện và xác định dạng màng để tính khổ; sau đó chọn độ dày theo tải trọng, cạnh sắc và điều kiện bốc xếp. Các khoảng 30–50, 50–80, 80–120 hay 120–200 µm chỉ nên dùng làm vùng khởi đầu để lấy mẫu. Quy cách cuối cùng nên là tổ hợp khổ vừa đủ bao kiện, độ dày đủ chịu tải và chế độ máy tạo được mối hàn cùng độ co ổn định trên sản phẩm thực tế.