


Màng co nhiệt PE hoạt động thế nào khi gia nhiệt?
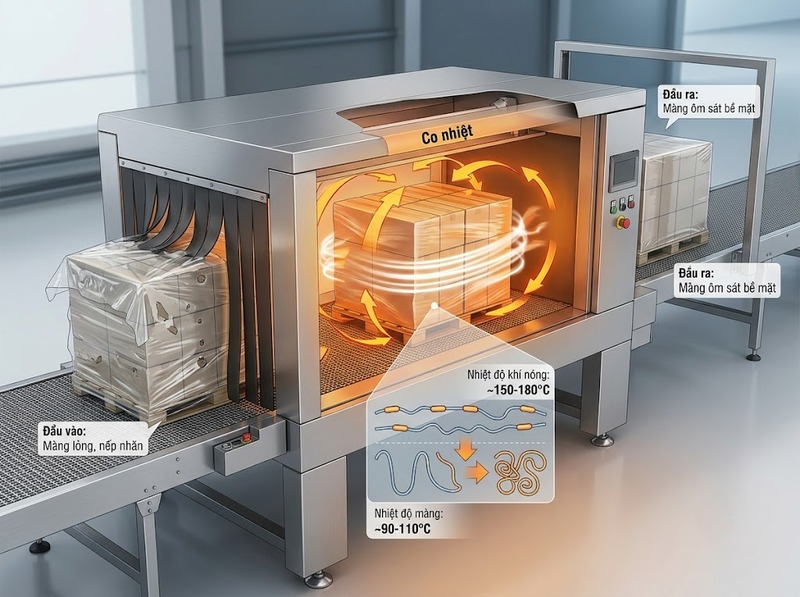
Vì PE là polymer bán kết tinh, phản ứng co diễn ra trên một vùng nhiệt chứ không tại một điểm duy nhất. Một số màng LLDPE định hướng có thể bắt đầu biểu hiện co ở khoảng 90°C, trong khi mức co hữu ích của LDPE thường được đánh giá ở nhiệt độ mẫu cao hơn. Trong buồng co dùng không khí nóng, nhiệt độ cài máy còn phải cao hơn nữa vì film chỉ nhận nhiệt trong thời gian ngắn.
Cơ chế co nhiệt của PE: giải phóng định hướng phân tử
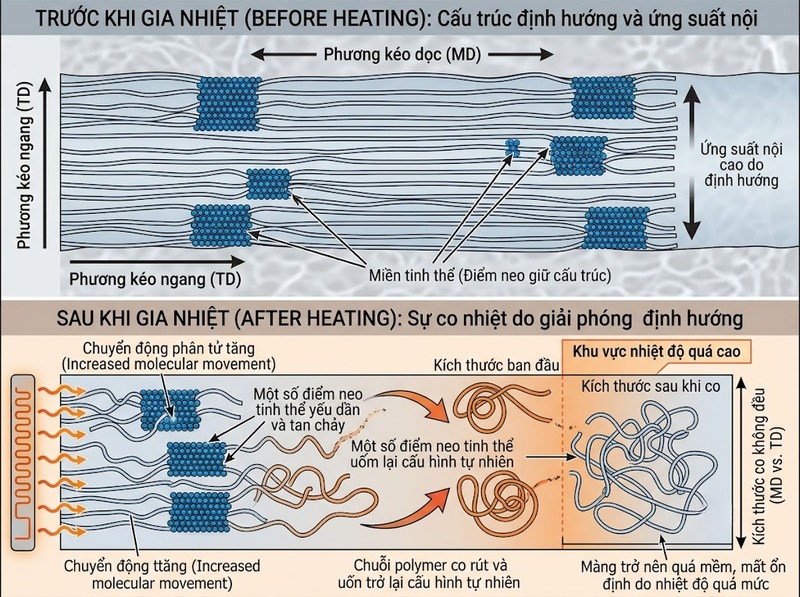
Trong quá trình thổi hoặc kéo màng, các chuỗi polyethylene không còn phân bố hoàn toàn ngẫu nhiên mà bị định hướng theo hướng biến dạng. Khi màng được làm nguội, một phần cấu trúc đó bị “khóa” lại. Film vì thế chứa ứng suất dư dù ở nhiệt độ phòng vẫn giữ nguyên kích thước.
Khi nhiệt độ tăng, độ linh động của chuỗi polymer tăng theo. Đồng thời, các vùng tinh thể kém bền nhiệt dần mất vai trò như những điểm neo giữ cấu trúc định hướng. Các đoạn mạch có xu hướng hồi phục về cấu hình ít kéo giãn hơn, tạo ra sự giảm kích thước theo hướng đã được định hướng. Đây cũng là lý do độ co theo chiều máy MD và chiều ngang TD có thể khác nhau: mức định hướng được tạo ra trong hai chiều không nhất thiết bằng nhau.
Nếu tiếp tục tăng nhiệt quá mức cần thiết, phần tinh thể bị nóng chảy nhiều hơn và độ cứng của film giảm mạnh. Khi đó lực co có thể suy giảm, đồng thời nguy cơ mềm quá mức, thủng hoặc rách film tăng lên. Vì vậy, gia nhiệt hiệu quả không có nghĩa là đưa PE đến trạng thái nóng chảy hoàn toàn; mục tiêu là cung cấp đủ nhiệt để giải phóng định hướng trong khi vẫn duy trì cấu trúc màng cần thiết.
Màng co nhiệt PE co ở nhiệt độ nào?
Không tồn tại một “nhiệt độ co của PE” áp dụng cho mọi loại màng. Nhiệt độ xuất hiện co và mức độ co phụ thuộc vào cách film được sản xuất, loại resin, cấu trúc vật liệu và nhiệt độ thực của mẫu. ASTM D2732 cũng xác định rằng nhiệt độ xảy ra co liên quan đến kỹ thuật gia công màng và có thể liên quan đến chuyển pha của nhựa nền; mức co thay đổi theo nhiệt độ của film.
Ngưỡng bắt đầu co
Ở một số màng LLDPE thổi, sự co đã có thể quan sát từ khoảng 90°C. Tuy nhiên, đây không phải ngưỡng chung cho mọi màng PE. Một grade khác, mức định hướng khác hoặc cấu trúc tinh thể khác có thể cần nhiệt độ cao hơn mới tạo ra độ co đáng kể. Vì vậy, vùng khoảng 90–110°C nên được hiểu là vùng mà một số film PE định hướng bắt đầu có phản ứng co, không phải nhiệt độ cài máy tiêu chuẩn.
Vùng nhiệt tạo độ co rõ
Đối với LDPE shrink film, 125°C là một nhiệt độ mẫu được sử dụng để đánh giá khả năng co trong môi trường truyền nhiệt tốt như bể dầu. Dữ liệu kỹ thuật cũng cho thấy nhiệt độ càng cao thì film co càng nhanh và độ co tiềm năng có thể tăng.
Khi chuyển sang buồng co bằng không khí, cùng mức độ co có thể cần nhiệt độ cài cao hơn đáng kể. Trong một phép so sánh với film LDPE dày 50 µm và thời gian lưu 20 giây, buồng co ở khoảng 160°C cho mức co tương đương phép thử trong dầu ở 125°C. Vì thế, các con số khoảng 120–130°C và 160°C trở lên không nhất thiết mâu thuẫn: chúng có thể mô tả những phương thức truyền nhiệt hoàn toàn khác nhau.
Vì sao nhiệt độ buồng co thường cao hơn nhiệt độ màng?
Không khí nóng truyền nhiệt cho film bằng đối lưu, sau đó film còn trao đổi nhiệt với sản phẩm nằm bên trong. Quá trình này không xảy ra tức thời. Trong khi đó, môi trường như dầu nóng truyền nhiệt nhanh hơn nhiều, nên tại cùng một nhiệt độ, film trong bể dầu có thể co nhanh hơn film nằm trong luồng không khí nóng.
Thời gian lưu trong buồng co thương mại thường chỉ từ vài giây đến vài chục giây. Dữ liệu LDPE cho thấy khoảng thời gian thương mại có thể nằm trong khoảng 10–60 giây, còn tài liệu kỹ thuật về PE cũng ghi nhận điều kiện lò khoảng 180–215°C trong khoảng 10 giây. Nhiệt độ không khí cao hơn giúp film nhanh chóng nhận đủ năng lượng để bước vào vùng co trước khi sản phẩm rời tunnel.
Do đó, nếu màn hình máy hiển thị 180°C thì không nên kết luận rằng “màng PE chỉ co ở 180°C”. Nhiệt độ cài tunnel là điều kiện cấp nhiệt; nhiệt độ thực mà film đạt được còn phụ thuộc thời gian lưu, độ dày, lưu lượng và hướng khí nóng cũng như tải nhiệt của sản phẩm.
Yếu tố nào làm nhiệt độ co thay đổi?
Cấu trúc polymer là yếu tố đầu tiên. Loại resin, độ kết tinh và mức định hướng quyết định lượng nhiệt cần thiết để các đoạn mạch có thể hồi phục. Vì thế, hai film đều được gọi là màng co PE nhưng có công thức hoặc lịch sử gia công khác nhau vẫn có thể cho đường cong co khác nhau. Tiêu chuẩn thử cũng lưu ý rằng quá trình chế tạo là một yếu tố quyết định nhiệt độ xảy ra co.
Độ dày tác động trực tiếp đến tốc độ màng nhận nhiệt. Ở cùng một nhiệt độ, film dày cần thời gian lưu dài hơn film mỏng để đạt độ co tốt. Mức định hướng cũng ảnh hưởng đến độ co và lực co, nên MD và TD không nhất thiết phản ứng giống nhau giữa các loại màng.
Điều kiện máy quan trọng không kém vật liệu. Tăng nhiệt có thể bù cho thời gian lưu ngắn; ngược lại, kéo dài thời gian lưu có thể tăng độ co mà không cần tăng nhiệt. Một dữ liệu LDPE cho thấy cùng mức co có thể đạt bằng nhiệt độ cao trong thời gian ngắn hoặc nhiệt thấp hơn trong thời gian dài hơn. Tuy nhiên, tăng nhiệt quá mạnh để tăng tốc sản xuất sẽ làm nguy cơ thủng film cao hơn, đặc biệt với màng mỏng hoặc độ dày không đồng đều.
Cách chọn nhiệt độ gia nhiệt phù hợp
Cách đáng tin cậy nhất là bắt đầu từ thông số của đúng grade màng. Nếu nhà sản xuất cung cấp đường cong free shrink hoặc shrink tension theo nhiệt độ, nên dùng chính dữ liệu đó để chọn vùng thử thay vì áp một con số chung cho mọi loại PE.
Khi chạy thử, nên giữ tốc độ băng tải và tải sản phẩm ổn định rồi thay đổi nhiệt theo từng bước nhỏ. Nếu film vẫn lỏng, nếp nhăn chưa hết hoặc các góc chưa ôm sát sản phẩm, có thể tăng nhiệt hoặc tăng thời gian lưu. Nếu film xuất hiện lỗ, rách, quá mềm hoặc biến dạng mạnh, cần giảm nhiệt và kiểm tra lại thời gian lưu cũng như phân bố luồng khí.
Với LDPE, dữ liệu kỹ thuật cho thấy 160°C trong buồng co đã có thể tạo mức co đáng kể trong thời gian vài chục giây ở một số cấu hình, trong khi các hệ PE vận hành với thời gian ngắn có thể sử dụng nhiệt độ khoảng 180°C hoặc cao hơn. Những giá trị này chỉ là mốc tham chiếu; nhiệt độ cuối cùng phải được xác lập theo đúng film, độ dày, sản phẩm và cấu hình tunnel.
Màng co nhiệt PE hoạt động nhờ khả năng hồi phục của cấu trúc polymer đã được định hướng và giữ lại ứng suất từ quá trình sản xuất. Nếu xét phản ứng của bản thân film, một số cấu trúc có thể bắt đầu co từ khoảng 90–110°C và thể hiện độ co rõ hơn khi nhiệt tăng; nếu xét nhiệt độ cài buồng co, con số thường cao hơn đáng kể vì truyền nhiệt bằng không khí và thời gian lưu ngắn. Do đó, không nên xem “nhiệt độ co của PE” là một mốc duy nhất mà cần xác định dải co của đúng grade màng, sau đó cân bằng nhiệt độ với thời gian lưu, luồng khí và độ dày film.