


Vì sao màng PE bảo vệ để lại keo sau khi bóc?
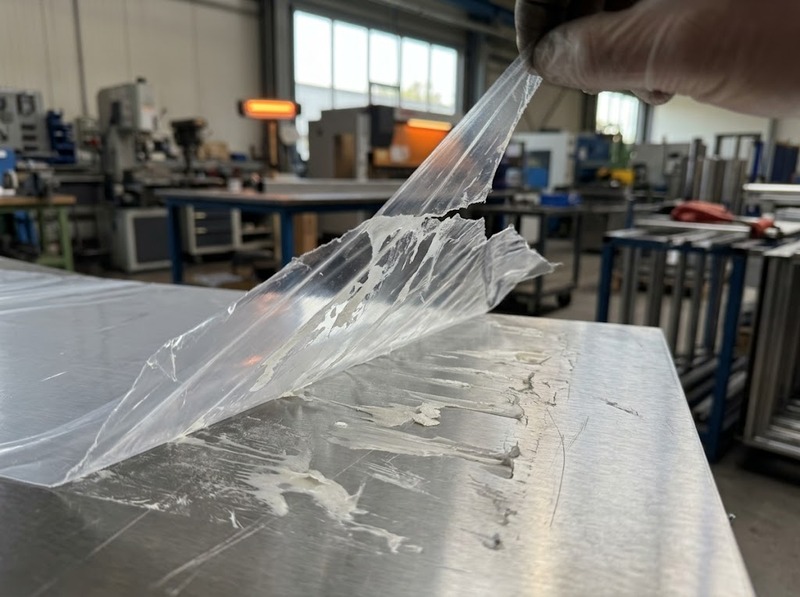
Vì vậy, không thể quy mọi trường hợp còn keo về một nguyên nhân duy nhất như “keo quá dính”. Khả năng bóc sạch phụ thuộc vào sự cân bằng giữa ba yếu tố: độ bám của keo lên bề mặt, độ kết dính nội tại của lớp keo và độ neo giữa keo với màng PE. Nhiệt độ, ánh sáng, thời gian dán, tính chất bề mặt và điều kiện bóc có thể làm cân bằng này thay đổi theo thời gian.
Cơ chế khiến lớp keo không đi theo màng PE khi bóc
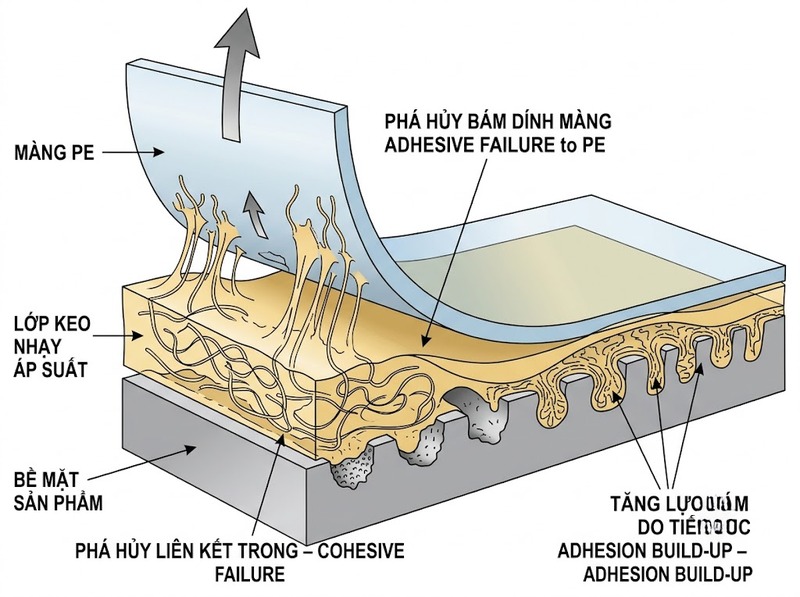
Một màng bảo vệ thông thường gồm lớp nền PE và một hệ keo nhạy áp suất. Khi màng được bóc sạch, liên kết giữa keo và bề mặt cần bảo vệ phải tách ra trước khi lớp keo bị phá vỡ hoặc bị tách khỏi backing PE.
Nếu đường phá hủy chuyển sang một vị trí khác, hiện tượng để lại keo bắt đầu xuất hiện.
Keo bị xé trong chính lớp keo
Keo nhạy áp suất có đặc tính nhớt – đàn hồi: nó phải đủ mềm để tiếp xúc tốt với bề mặt nhưng đồng thời phải có đủ độ bền nội tại để được kéo ra nguyên vẹn cùng màng.
Khi độ bám của keo lên sản phẩm lớn hơn khả năng giữ lớp keo thành một khối, quá trình bóc có thể xé lớp keo làm hai. Một phần đi theo màng PE, phần còn lại nằm trên bề mặt. Dấu hiệu thường thấy là cả mặt màng vừa bóc lẫn bề mặt sản phẩm đều còn cảm giác dính.
Đây là dạng phá hủy kết dính nội tại, khác với trường hợp toàn bộ lớp keo tách khỏi màng.
Keo tách khỏi lớp nền PE
Một khả năng khác là lớp keo vẫn còn tương đối nguyên vẹn nhưng liên kết giữa keo và backing PE không đủ mạnh.
PE vốn là vật liệu có bề mặt tương đối khó bám dính. Trong quá trình sản xuất màng bảo vệ, bề mặt PE thường cần được xử lý hoặc có hệ neo thích hợp để lớp keo bám ổn định vào màng. Nếu khả năng neo này không phù hợp, khi bóc màng, keo có thể bám vào sản phẩm mạnh hơn bám vào PE và bị chuyển gần như toàn bộ sang bề mặt cần bảo vệ.
Trong trường hợp này, phần màng vừa bóc có thể xuất hiện những vùng thiếu keo tương ứng với các vùng keo còn lại trên sản phẩm.
Độ bám tăng dần trong thời gian sử dụng
Keo nhạy áp suất không tạo toàn bộ độ bám ngay tại thời điểm vừa dán. Sau khi chịu áp lực, các chuỗi polymer của lớp keo tiếp tục biến dạng và tiếp xúc với những vùng vi mô trên bề mặt.
Thời gian tiếp xúc càng kéo dài, diện tích tiếp xúc thực giữa keo và vật liệu có thể càng lớn. Trên bề mặt có độ nhám hoặc cấu trúc vi mô, keo còn có thể đi sâu hơn vào các khe nhỏ.
Do đó, một loại màng có thể bóc rất nhẹ ngay sau khi dán nhưng khó bóc hơn đáng kể sau một thời gian lưu. Nếu mức tăng độ bám vượt khả năng chịu đựng của lớp keo hoặc liên kết keo–PE, nguy cơ chuyển keo tăng lên.
Nhiệt độ, tia UV và thời gian lưu làm hệ keo thay đổi
Nhiệt độ là một trong những yếu tố thường làm hiện tượng màng PE bảo vệ để lại keo xuất hiện rõ hơn.
Khi nhiệt độ tăng, độ linh động của polymer trong nhiều hệ keo nhạy áp suất tăng theo. Lớp keo có thể mềm hơn và tiếp xúc với bề mặt tốt hơn. Điều này làm tăng khả năng wet-out, tức khả năng lớp keo phủ sát những vùng vi mô của vật liệu.
Nếu nhiệt độ đủ cao so với giới hạn thiết kế của hệ keo, độ bền nội tại có thể không còn phù hợp với lực bám lên sản phẩm. Khi bóc, keo dễ kéo sợi, biến dạng hoặc bị xé và lưu lại trên bề mặt.
Ảnh hưởng của nhiệt còn tích lũy theo thời gian. Một màng được thiết kế để bảo vệ trong thời gian ngắn ở điều kiện trong nhà có thể phản ứng rất khác nếu bị giữ nhiều tuần hoặc nhiều tháng trên tấm kim loại nóng, kính ngoài trời hoặc sản phẩm nằm trong kho nhiệt độ cao.
UV và oxy cũng có thể làm polymer lão hóa. Tùy công thức keo, quá trình lão hóa có thể làm thay đổi độ mềm, độ kết dính nội tại hoặc đặc tính bóc. Vì vậy, không nên suy luận rằng màng bóc sạch ở thời điểm ban đầu chắc chắn sẽ tiếp tục bóc sạch sau một thời gian phơi ngoài trời.
Yếu tố quyết định không phải riêng nhiệt, UV hay thời gian, mà là tổng mức phơi nhiễm so với khả năng chịu lão hóa của chính hệ màng–keo đó.
Loại bề mặt được bảo vệ quyết định mức độ bám của keo
Cùng một cuộn màng có thể bóc sạch khỏi một vật liệu nhưng để lại keo trên vật liệu khác. Điều này không bất thường vì bề mặt tiếp xúc là một phần trực tiếp của hệ kết dính.
Những bề mặt có khả năng tương tác tốt với lớp keo thường cho diện tích tiếp xúc thực lớn hơn và có thể tạo lực bóc cao hơn. Kim loại, kính, lớp sơn, nhựa kỹ thuật hoặc các lớp phủ khác nhau vì thế không thể mặc nhiên sử dụng cùng một loại màng bảo vệ.
Độ nhám cũng có vai trò quan trọng. Trên bề mặt có cấu trúc vi mô, keo có thể đi vào các vùng lõm và hình thành liên kết cơ học sâu hơn. Nếu màng được lưu lâu hoặc chịu nhiệt, hiệu ứng này có thể tăng lên và khiến việc bóc sạch khó hơn.
Đối với bề mặt đã sơn hoặc phủ coating, trạng thái của lớp phủ cũng cần được xem xét. Nếu coating chưa đóng rắn hoàn toàn khi dán màng, lớp keo và coating có thể tương tác trong quá trình lưu. Khi bóc, sự cố quan sát được đôi khi không chỉ là keo chuyển sang bề mặt mà còn có thể là coating bị kéo khỏi nền.
Một số loại nhựa hoặc lớp phủ còn chứa thành phần có khả năng dịch chuyển lên bề mặt. Những chất này có thể đi vào lớp keo và làm thay đổi tính chất của nó. Vì thế, việc một màng hoạt động tốt trên thép không có nghĩa nó sẽ tương thích tương tự với PVC mềm, bề mặt sơn hoặc một hệ nhựa khác.
Do đó, nếu chỉ một nhóm vật liệu xuất hiện dư keo trong khi các bề mặt khác bóc sạch, cần kiểm tra khả năng tương thích giữa màng và chính bề mặt đó trước khi kết luận toàn bộ lô màng bị lỗi.
Điều kiện dán và bóc có thể làm nguy cơ để lại keo tăng lên
Áp lực khi dán giúp keo tiếp xúc với bề mặt. Tuy nhiên, áp lực lớn hơn cũng có thể làm tăng diện tích tiếp xúc thực. Với một hệ màng đã có lực dính cao so với yêu cầu, việc ép mạnh lên bề mặt rồi lưu trong thời gian dài có thể làm lực bóc tăng thêm.
Nhiệt độ của sản phẩm tại thời điểm dán cũng quan trọng. Dán màng lên một bề mặt đang nóng tạo điều kiện khác hẳn so với dán ở nhiệt độ bình thường. Tương tự, dán lên lớp sơn hoặc coating chưa ổn định hoàn toàn có thể khiến đặc tính bề mặt tiếp tục thay đổi trong thời gian màng đang được sử dụng.
Khi tháo màng, nhiệt độ, góc bóc và tốc độ bóc đều ảnh hưởng đến lực cần thiết vì keo nhạy áp suất là vật liệu nhớt – đàn hồi. Không có một tốc độ bóc duy nhất phù hợp cho mọi hệ keo. Việc bóc ở trạng thái lớp keo quá mềm, bóc không đều hoặc thay đổi góc liên tục có thể khiến đường phá hủy chuyển từ giao diện keo–bề mặt sang bên trong lớp keo.
Điều này cũng giải thích vì sao cùng một sản phẩm có thể cho kết quả khác nhau giữa dây chuyền sản xuất và thao tác thủ công nếu điều kiện bóc không được kiểm soát giống nhau.
Cách xác định nguyên nhân và giảm nguy cơ còn keo
Trước khi thay đổi loại màng, cần xác định chính xác vị trí xảy ra phá hủy. Hình dạng phần dư sau khi bóc thường cung cấp thông tin hữu ích.
|
Hiện tượng quan sát |
Khả năng xảy ra |
Ý nghĩa cần kiểm tra |
|
Bề mặt sản phẩm có keo, vùng tương ứng trên màng gần như mất lớp keo |
Keo tách khỏi backing PE |
Kiểm tra khả năng neo giữa keo và màng |
|
Cả màng và sản phẩm đều còn dính, keo có dấu hiệu kéo sợi hoặc bị chia đôi |
Phá hủy trong lớp keo |
Kiểm tra độ bền nội tại của keo và ảnh hưởng nhiệt, thời gian |
|
Lớp sơn hoặc coating đi theo màng |
Phá hủy bề mặt được bảo vệ |
Không nên coi đây đơn thuần là lỗi dư keo |
|
Dư keo chỉ xuất hiện ở một số vùng |
Điều kiện tiếp xúc không đồng đều |
Kiểm tra nhiệt, áp lực, bề mặt và mức độ lão hóa cục bộ |
Để đánh giá khách quan, không nên chỉ phân loại màng bằng cảm giác “dính mạnh” hay “dính nhẹ”. Có thể chuẩn bị mẫu của đúng bề mặt sản xuất, dán màng trong cùng điều kiện thực tế rồi đo lực bóc ở góc và tốc độ cố định. Lực bóc có thể được biểu diễn theo lực trên một bề rộng mẫu xác định, chẳng hạn N/25 mm, để so sánh giữa mẫu ban đầu và mẫu sau quá trình lưu hoặc lão hóa.
Không tồn tại một giá trị lực bóc duy nhất phù hợp cho mọi màng bảo vệ. Mục tiêu cần kiểm soát là cửa sổ vận hành: lực bám phải đủ để màng không bong trong sản xuất và vận chuyển, nhưng sau thời gian sử dụng dự kiến vẫn phải thấp hơn mức gây chuyển keo hoặc làm hỏng bề mặt.
Vì vậy, biện pháp phòng ngừa hiệu quả nhất là thử đúng tổ hợp màng – bề mặt – nhiệt độ – thời gian lưu – phương pháp bóc trước khi sử dụng hàng loạt. Bề mặt nên ở trạng thái sạch, khô và ổn định; loại màng phải phù hợp với vật liệu cần bảo vệ và thời gian sử dụng; các điều kiện nhiệt hoặc phơi sáng không nên vượt phạm vi đã được kiểm chứng cho ứng dụng thực tế.
Màng PE bảo vệ để lại keo không chỉ vì “keo quá mạnh” mà vì cân bằng giữa độ bám keo lên sản phẩm, độ bền nội tại của keo và độ neo keo với màng PE đã bị thay đổi. Nhiệt, UV, thời gian lưu, đặc tính bề mặt và điều kiện dán–bóc đều có thể đẩy hệ này từ trạng thái bóc sạch sang chuyển keo. Muốn xử lý đúng nguyên nhân, cần xác định keo bị xé trong lớp keo, tách khỏi backing hay đang tương tác quá mạnh với bề mặt, sau đó kiểm chứng bằng thử nghiệm trên đúng điều kiện sử dụng thực tế.